
Последовательность в одной схеме
Ниже приведён типовой маршрут для стандартного подшипника с кольцами и шариками из высокоуглеродистой хромистой стали. Роликовые подшипники добавляют изготовление роликов; другие маршруты, например цементируемые стали для тяжёлых конических роликов, меняют этап термообработки, но сохраняют ту же логику. Rolvane не ведёт эту линию сам: бюро координирует заводы-партнёры и с помощью отбора заводов проверяет, что каждый этап находится под контролем.
- Стальной пруток или труба. Подшипниковая сталь поступает с сертификатом на материал. Входной контроль охватывает химический состав, записи о чистоте и размер прутка.
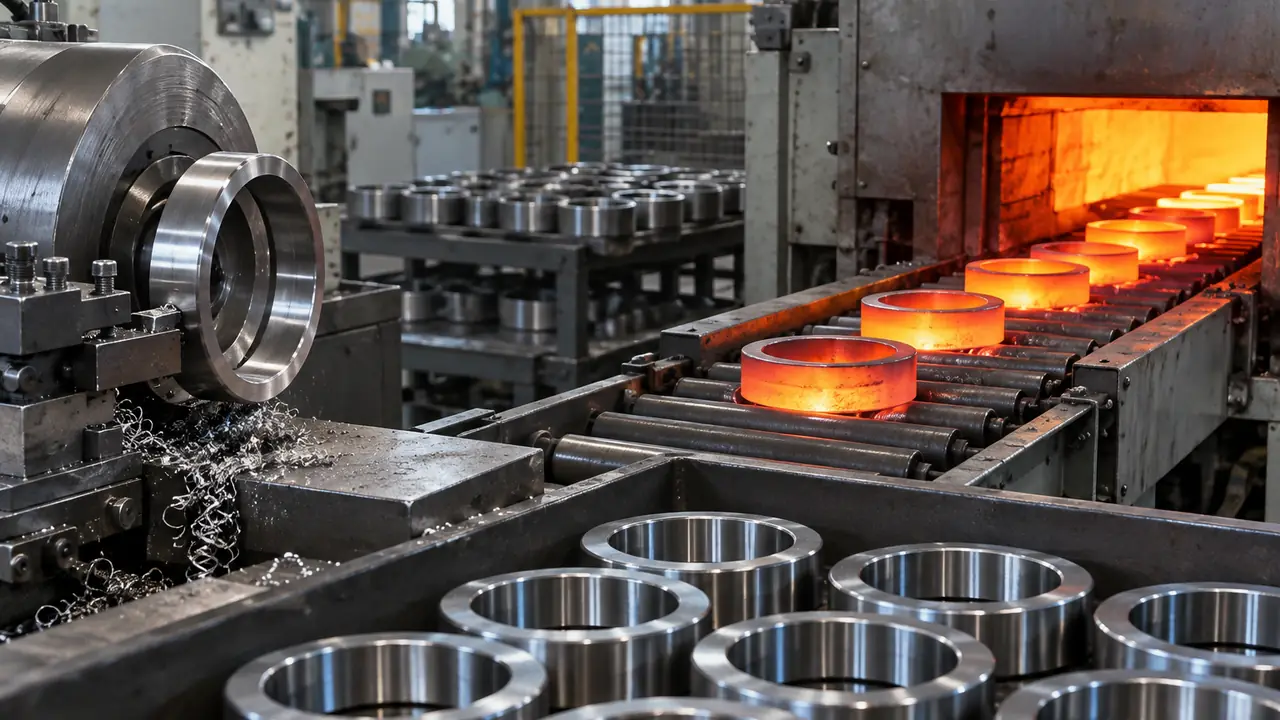
- Ковка или резка трубы. Кольца меньшего размера режут из трубы или куют; более крупные куют и прокатывают до формы, близкой к окончательной, чтобы сократить отходы материала.
- Токарная обработка. Станки с ЧПУ обрабатывают торцы, наружный диаметр, отверстие и черновую канавку, оставляя равномерный припуск под шлифование.
- Термообработка. Кольца закаливаются и отпускаются в контролируемой атмосфере, чтобы достичь нужного диапазона твёрдости и стабильной структуры.
- Шлифование. Торцы, наружный диаметр, дорожки качения и отверстие шлифуются до размера и формы; на этом этапе задаются точность размеров и значительная часть уровня шума.
- Суперфиниш. Дорожка качения доводится до тонкой поверхности с малой волнистостью, что сильно влияет на вибрацию и ресурс.
- Закупка комплектующих. Шарики заданного класса по ISO 3290, сепараторы и уплотнения поступают от специализированных производителей, часто из района Ляочэна, и проходят собственный входной контроль.
- Сборка. Кольца подбираются в пары, закладываются шарики, устанавливаются сепараторы и запрессовываются уплотнения или защитные шайбы. Радиальный зазор задаётся подбором колец и шариков.
- Очистка. Детали и собранные подшипники промываются для удаления остатков шлифования и частиц.
- Закладка смазки и уплотнение. Смазка нужного типа и количества закладывается по заказу, затем устанавливаются и проверяются уплотнения.
- Испытания. Выборочные или сплошные испытания на вибрацию, вращение, зазор и внешний вид по согласованному плану.
- Маркировка, антикоррозионная защита и упаковка. Маркировка, антикоррозионное покрытие, обёртка и коробки, как описано в разделе упаковка и антикоррозионная защита.
Что контролируется на каждом этапе
| Процесс | Что контролируется |
|---|---|
| Входной контроль стали | Марка, химический состав, сертификат на материал, прослеживаемость по партиям |
| Ковка / резка | Размер и масса заготовки, отсутствие трещин и заковов |
| Токарная обработка | Размеры и припуск под шлифование |
| Термообработка | Атмосфера печи, записи температуры и времени, твёрдость и структура |
| Шлифование | Размеры, круглость, профиль дорожки качения, контроль прижогов |
| Суперфиниш | Шероховатость и волнистость дорожек качения |
| Шарики, сепараторы, уплотнения | Класс и группа диаметров шариков, посадка сепаратора, материал уплотнения и состояние кромки |
| Сборка | Группа зазора, количество шариков и их расположение, посадка уплотнения |
| Очистка | Чистота, поверхности без остатков |
| Закладка смазки | Тип смазки, количество, отсутствие загрязнений |
| Испытания | Вибрация, вращение, внешний вид по согласованному плану |
| Маркировка и упаковка | Читаемость маркировки, защита от коррозии, этикетки на коробках и количество |
Почему термообработка и шлифование определяют большую часть результата
Закалка превращает сталь в твёрдую износостойкую структуру, необходимую дорожке качения; отпуск снимает напряжения и обеспечивает стабильность. Недостаточный контроль атмосферы или неравномерная загрузка позже проявляются мягкими пятнами, деформацией или ранней усталостью. Затем шлифование убирает деформацию, оставшуюся после термообработки, и задаёт геометрию. Дорожка, слегка отклоняющаяся от круглости или имеющая следы вибрации, шумит независимо от того, насколько чистой была сборка. Поэтому бюро запрашивает у заводов журналы термообработки и проверяет измерение круглости и профиля, а не ограничивается чтением итогового протокола размеров.
Комплектующие: что изготавливается и что покупается
Многие подшипниковые заводы делают кольца, а остальное покупают. Шарики, сепараторы и уплотнения — специализированные изделия: класс шариков по ISO 3290 влияет на шум и плавность хода, материал сепаратора ограничивает температуру и скорость, а материал уплотнения определяет, как подшипник справляется с пылью, водой и теплом. Бюро ведёт учёт источников комплектующих по каждой программе, и если вы хотите повлиять на них, скажите об этом на этапе расчёта. Их можно также закупать напрямую: шарики, сепараторы, уплотнения и смазка.
Как это связано с вашей спецификацией
Каждый пункт, указанный в запросе, соответствует определённому этапу. Класс точности (ISO 492) определяется при точении и шлифовании, группа зазора — при шлифовании и сборке, класс вибрации — при суперфинише и очистке, сепаратор и уплотнение — при выборе комплектующих, а срок хранения — при антикоррозионной защите и упаковке. Когда спецификация расплывчата, завод заполняет пробел своим стандартом, что редко устраивает OEM-программу. Заранее определите обозначение, класс точности, зазор, уплотнение, сепаратор и смазку, и план контроля можно будет составить соответственно. О том, как проверяются результаты, см. контроль качества и испытания и контроль.