
Trình tự trong một cái nhìn
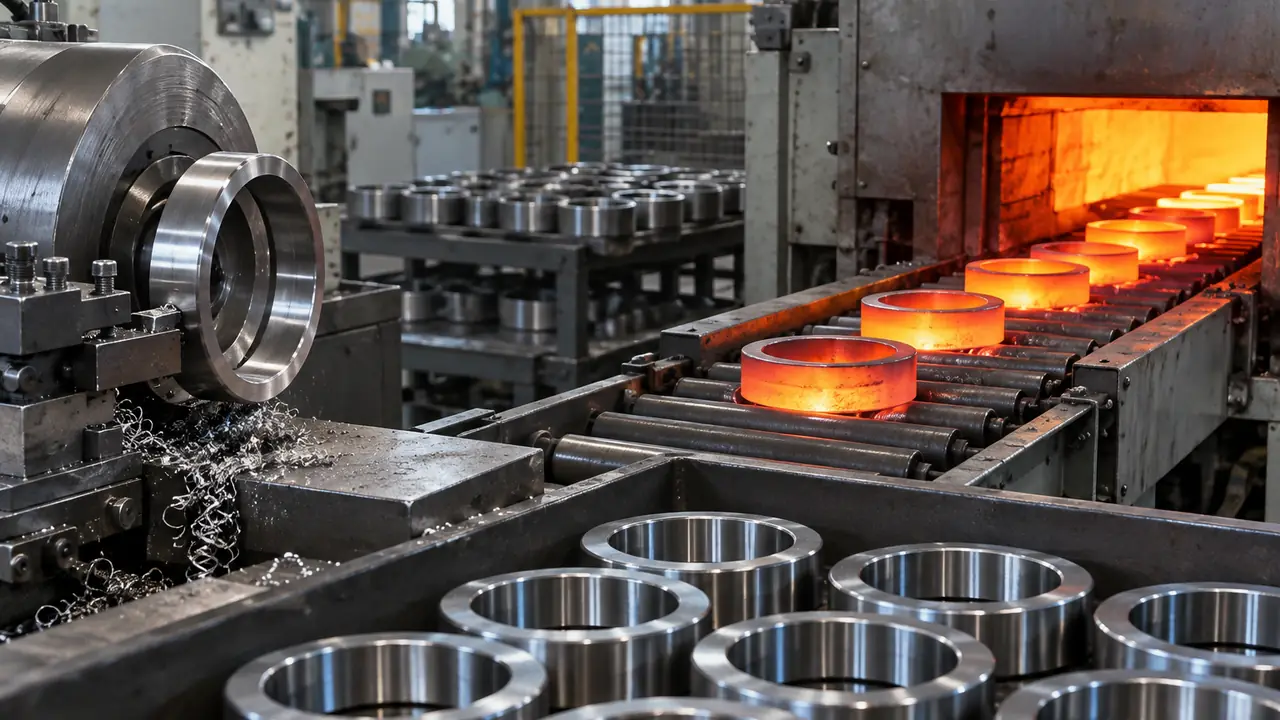
Quy trình dưới đây là quy trình phổ biến cho vòng bi vòng-và-bi tiêu chuẩn làm từ thép crôm cacbon cao. Vòng bi đũa có thêm khâu chế tạo con lăn; các quy trình khác, như thép thấm cacbon cho con lăn côn cỡ lớn, thay đổi bước nhiệt luyện nhưng giữ cùng logic. Rolvane không tự vận hành dây chuyền này: bộ phận sourcing điều phối các nhà máy đối tác và kiểm tra, thông qua sàng lọc nhà máy, rằng từng bước đều được kiểm soát.
- Thép thanh hoặc ống. Thép vòng bi đến kèm chứng nhận vật liệu. Kiểm tra đầu vào gồm thành phần hóa học, hồ sơ độ sạch và kích thước thanh.
- Rèn hoặc cắt ống. Vòng nhỏ hơn được cắt từ ống hoặc rèn; vòng lớn hơn được rèn và cán về hình dạng gần thành phẩm để giảm hao phí vật liệu.
- Tiện. Máy tiện CNC tiện mặt đầu, đường kính ngoài, lỗ và rãnh thô, để lại lượng dư gia công nhất quán cho khâu mài.
- Nhiệt luyện. Vòng được tôi và ram trong khí quyển kiểm soát để đạt dải độ cứng và tổ chức ổn định mà vòng bi cần.
- Mài. Mặt đầu, đường kính ngoài, rãnh lăn và lỗ được mài đến kích thước và hình dạng; bước này quyết định độ chính xác kích thước và phần lớn độ ồn.
- Siêu tinh gia công. Rãnh lăn được gia công đến bề mặt mịn và độ gợn sóng thấp, ảnh hưởng mạnh đến độ rung và tuổi thọ.
- Tìm nguồn linh kiện. Bi theo cấp ISO 3290 đã nêu, vòng cách và phớt đến từ các nhà sản xuất chuyên biệt, thường từ khu vực Liêu Thành, kèm kiểm tra đầu vào riêng.
- Lắp ráp. Các vòng được ghép đôi, cho bi vào, lắp vòng cách và ép phớt hoặc nắp chắn. Khe hở hướng kính được đặt bằng cách chọn vòng và bi.
- Làm sạch. Chi tiết và vòng bi đã lắp ráp được rửa để loại bỏ cặn mài và hạt.
- Tra mỡ và làm kín. Loại mỡ và lượng mỡ được áp dụng theo đơn hàng, sau đó phớt được lắp và kiểm tra.
- Thử nghiệm. Thử mẫu hoặc thử toàn bộ về độ rung, quay, khe hở và ngoại quan, theo kế hoạch đã thống nhất.
- Đánh dấu, chống gỉ và đóng gói. Đánh dấu, phủ chống gỉ, quấn bọc và thùng carton, như nêu tại đóng gói và chống gỉ.
Kiểm soát điều gì ở mỗi bước
| Công đoạn | Điều được kiểm soát |
|---|---|
| Thép đầu vào | Mác thép, thành phần hóa học, chứng nhận vật liệu, truy xuất theo lô |
| Rèn / cắt | Kích thước và khối lượng phôi, không có vết nứt và nếp gấp |
| Tiện | Kích thước và lượng dư gia công cho khâu mài |
| Nhiệt luyện | Khí quyển lò, hồ sơ nhiệt độ và thời gian, độ cứng và tổ chức |
| Mài | Kích thước, độ tròn, biên dạng rãnh lăn, kiểm soát cháy mài |
| Siêu tinh gia công | Độ nhám bề mặt và độ gợn sóng của rãnh lăn |
| Bi, vòng cách, phớt | Cấp bi và nhóm đường kính, độ vừa của vòng cách, vật liệu phớt và tình trạng môi phớt |
| Lắp ráp | Nhóm khe hở, số lượng bi và khoảng cách, độ vào chỗ của phớt |
| Làm sạch | Độ sạch, bề mặt không còn cặn |
| Tra mỡ | Loại mỡ, lượng mỡ, không bị nhiễm bẩn |
| Thử nghiệm | Độ rung, quay, ngoại quan theo kế hoạch đã thống nhất |
| Đánh dấu và đóng gói | Độ rõ của dấu, chống gỉ, nhãn và số lượng trên thùng |
Vì sao nhiệt luyện và mài quyết định phần lớn kết quả
Công đoạn tôi biến thép thành tổ chức cứng, chống mài mòn mà rãnh lăn cần; công đoạn ram giải phóng ứng suất và tạo độ ổn định. Kiểm soát khí quyển kém hoặc tải không đều sẽ lộ ra về sau dưới dạng điểm mềm, biến dạng hoặc mỏi sớm. Mài sau đó loại bỏ biến dạng do nhiệt luyện để lại và xác lập hình học. Một rãnh lăn hơi méo hoặc có vết rung sẽ gây ồn dù lắp ráp sạch đến đâu. Đó là lý do bộ phận sourcing yêu cầu nhà máy cung cấp nhật ký nhiệt luyện và kiểm tra đo độ tròn, biên dạng, thay vì chỉ đọc báo cáo kích thước cuối cùng.
Linh kiện: cái gì tự làm và cái gì mua ngoài
Nhiều nhà máy vòng bi tự làm vòng và mua phần còn lại. Bi, vòng cách và phớt là sản phẩm chuyên biệt: cấp bi theo ISO 3290 ảnh hưởng đến độ ồn và độ êm, vật liệu vòng cách giới hạn nhiệt độ và tốc độ, còn hợp chất phớt quyết định cách vòng bi chịu bụi, nước và nhiệt. Bộ phận sourcing lưu nguồn linh kiện trong hồ sơ của từng chương trình, và nếu bạn muốn tác động đến chúng, hãy nói ngay ở giai đoạn báo giá. Bạn cũng có thể tìm nguồn trực tiếp: bi, vòng cách, phớt và mỡ.
Liên hệ với đặc tả của bạn
Mỗi mục bạn ghi trong yêu cầu đều tương ứng với một bước. Cấp dung sai (ISO 492) được xác lập ở tiện và mài, nhóm khe hở ở mài và lắp ráp, cấp rung ở siêu tinh gia công và làm sạch, vòng cách và phớt ở khâu chọn linh kiện, còn hạn sử dụng ở chống gỉ và đóng gói. Khi đặc tả mơ hồ, nhà máy sẽ lấp chỗ trống bằng mặc định của mình, điều hiếm khi là thứ một chương trình OEM mong muốn. Hãy xác định trước mã, cấp dung sai, khe hở, phớt, vòng cách và mỡ, và kế hoạch kiểm tra có thể được viết cho phù hợp. Về cách kiểm chứng kết quả, xem kiểm soát chất lượng và thử nghiệm và kiểm tra.