
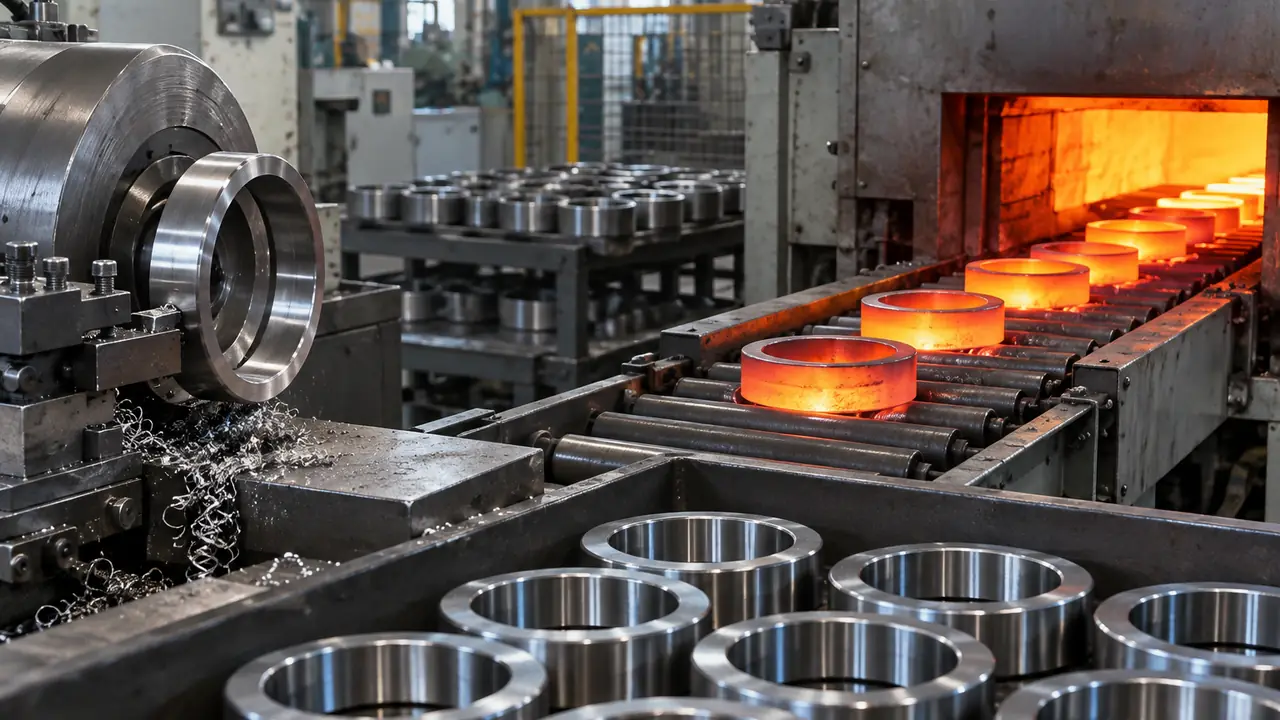
Die Abfolge im Überblick
Die folgende Route ist die übliche für ein Standardlager aus Ringen und Kugeln aus hochkohlenstoffhaltigem Chromstahl. Rollenlager kommen mit der Fertigung der Rollen hinzu; andere Routen, etwa einsatzgehärtete Stähle für schwere Kegelrollen, ändern den Schritt der Wärmebehandlung, folgen aber derselben Logik. Rolvane betreibt diese Linie nicht selbst: Der Desk koordiniert Partnerwerke und stellt in der Werksprüfung sicher, dass jeder Schritt kontrolliert wird.
- Stahlstab oder Rohr. Der Lagerstahl wird mit Werkstoffzeugnis angeliefert. Der Wareneingang prüft Analyse, Reinheitsnachweise und Stabmaß.
- Schmieden oder Rohrschneiden. Kleinere Ringe werden aus Rohr geschnitten oder geschmiedet; größere werden geschmiedet und endkonturnah gewalzt, um Materialabfall zu verringern.
- Drehen. CNC-Drehmaschinen drehen Stirnflächen, Außendurchmesser, Bohrung und eine grobe Rille und lassen ein gleichmäßiges Schleifaufmaß stehen.
- Wärmebehandlung. Die Ringe werden in kontrollierter Atmosphäre gehärtet und angelassen, um den Härtebereich und das stabile Gefüge zu erreichen, die das Lager braucht.
- Schleifen. Stirnflächen, Außendurchmesser, Laufbahnen und Bohrung werden auf Maß und Form geschliffen; dieser Schritt legt die Maßgenauigkeit und einen Großteil des Geräuschniveaus fest.
- Superfinish. Die Laufbahn wird auf eine feine Oberfläche mit geringer Welligkeit bearbeitet, was Vibration und Lebensdauer stark beeinflusst.
- Komponentenbeschaffung. Kugeln in einem festgelegten Grad nach ISO 3290 sowie Käfige und Dichtungen kommen von Spezialherstellern, oft aus dem Raum Liaocheng, mit eigenen Wareneingangsprüfungen.
- Montage. Die Ringe werden gepaart, Kugeln eingesetzt, Käfige montiert und Dichtungen oder Deckscheiben eingepresst. Die Radialluft wird durch die Auswahl von Ringen und Kugeln eingestellt.
- Reinigung. Teile und montierte Lager werden gewaschen, um Schleifrückstände und Partikel zu entfernen.
- Befetten und Abdichten. Fettsorte und Füllmenge werden wie bestellt aufgebracht, danach werden die Dichtungen montiert und geprüft.
- Prüfung. Stichproben- oder Vollprüfung auf Vibration, Lauf, Luft und Aussehen gemäß dem vereinbarten Plan.
- Kennzeichnung, Rostschutz und Verpackung. Kennzeichnung, Rostschutzbeschichtung, Einwickeln und Kartons, wie unter Verpackung und Rostschutz beschrieben.
Was in jedem Schritt kontrolliert wird
| Prozess | Was kontrolliert wird |
|---|---|
| Stahleingang | Güte, Analyse, Werkstoffzeugnis, Chargenrückverfolgbarkeit |
| Schmieden / Schneiden | Rohlingsmaß und -gewicht, Freiheit von Rissen und Überlappungen |
| Drehen | Maße und Aufmaß für das Schleifen |
| Wärmebehandlung | Ofenatmosphäre, Aufzeichnungen zu Temperatur und Zeit, Härte und Gefüge |
| Schleifen | Maße, Rundheit, Laufbahnprofil, Kontrolle auf Schleifbrand |
| Superfinish | Oberflächenrauheit und Welligkeit der Laufbahnen |
| Kugeln, Käfige, Dichtungen | Kugelgrad und Durchmessergruppe, Käfigsitz, Dichtungswerkstoff und Zustand der Dichtlippe |
| Montage | Luftgruppe, Kugelanzahl und -teilung, Sitz der Dichtung |
| Reinigung | Sauberkeit, rückstandsfreie Oberflächen |
| Befetten | Fettsorte, Füllmenge, Freiheit von Verunreinigung |
| Prüfung | Vibration, Lauf, Aussehen gemäß dem vereinbarten Plan |
| Kennzeichnung und Verpackung | Lesbarkeit der Kennzeichnung, Rostschutz, Kartonetiketten und Stückzahlen |
Warum Wärmebehandlung und Schleifen das Ergebnis weitgehend bestimmen
Das Härten verwandelt den Stahl in das harte, verschleißfeste Gefüge, das eine Laufbahn braucht; das Anlassen baut Spannungen ab und sorgt für Stabilität. Mangelhafte Atmosphärenkontrolle oder ungleichmäßige Beschickung zeigen sich später als weiche Stellen, Verzug oder frühe Ermüdung. Das Schleifen beseitigt dann den Verzug aus der Wärmebehandlung und legt die Geometrie fest. Eine Laufbahn, die leicht unrund ist oder Rattermarken hat, erzeugt Geräusche, egal wie sauber montiert wurde. Deshalb verlangt der Desk von den Werken Protokolle der Wärmebehandlung und prüft die Rundheits- und Profilmessung, statt nur den abschließenden Maßbericht zu lesen.
Komponenten: Was gefertigt und was zugekauft wird
Viele Lagerwerke fertigen die Ringe und kaufen den Rest zu. Kugeln, Käfige und Dichtungen sind Spezialprodukte: Der Kugelgrad nach ISO 3290 beeinflusst Geräusch und Laufruhe, der Käfigwerkstoff begrenzt Temperatur und Drehzahl, und die Dichtungsmischung entscheidet, wie das Lager mit Staub, Wasser und Hitze zurechtkommt. Der Desk hält die Komponentenquellen je Programm fest; wenn Sie darauf Einfluss nehmen möchten, sagen Sie es bei der Anfrage. Sie können sie auch direkt beziehen: Kugeln, Käfige, Dichtungen und Fett.
Wie das mit Ihrer Spezifikation zusammenhängt
Jede Angabe in Ihrer Anfrage entspricht einem Schritt. Die Toleranzklasse (ISO 492) wird beim Drehen und Schleifen festgelegt, die Luftgruppe beim Schleifen und Montieren, der Vibrationsgrad beim Superfinish und Reinigen, Käfig und Dichtung bei der Komponentenwahl und die Lagerfähigkeit beim Rostschutz und Verpacken. Ist eine Spezifikation vage, füllt das Werk die Lücke mit seinem Standard, der selten das ist, was ein OEM-Programm will. Legen Sie Bezeichnung, Toleranzklasse, Luft, Dichtung, Käfig und Fett vorab fest, dann lässt sich der Prüfplan passend schreiben. Wie die Ergebnisse verifiziert werden, steht unter Qualitätskontrolle und Prüfung und Inspektion.