
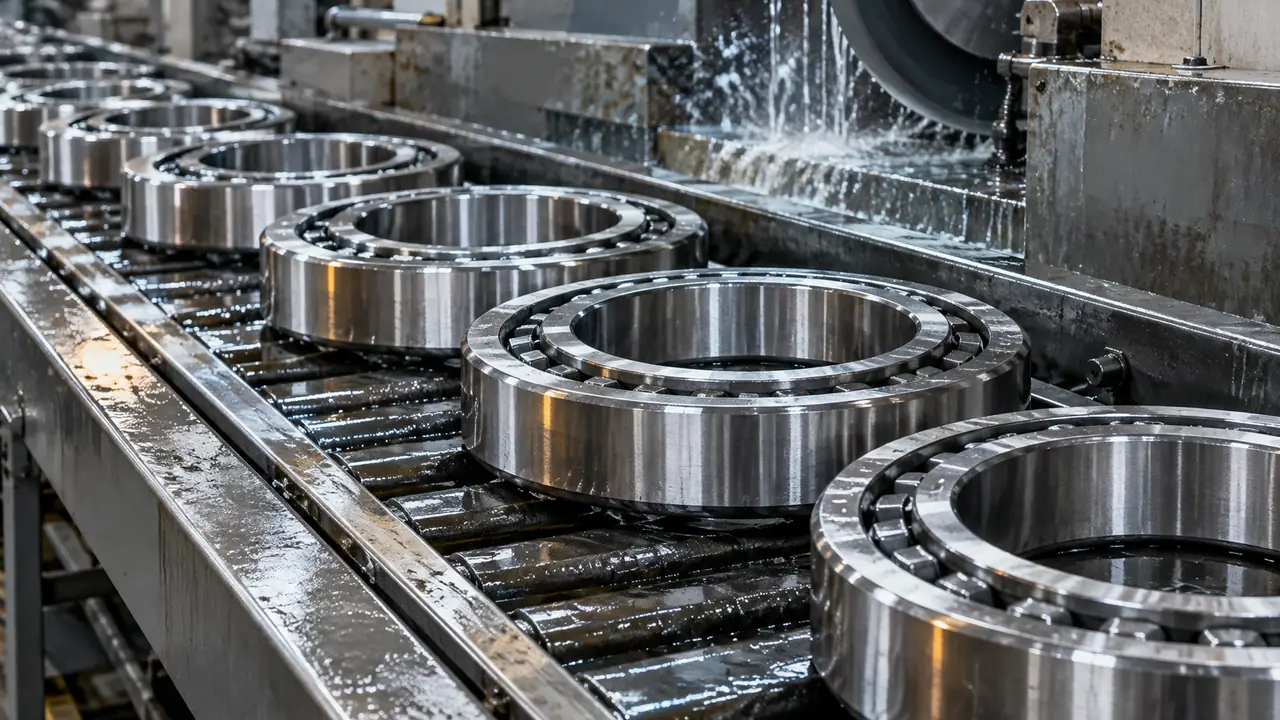
Was ein Lagerring ist
Der Innenring wird auf die Welle gepresst; der Außenring sitzt im Gehäuse. Jeder hat eine gehärtete Laufbahn, die Kugeln oder Rollen führt, und jeder hat Stirnflächen, Bohrung und Außenfläche, die genau sein müssen, weil sie bestimmen, wie das Lager passt und läuft. Die Ringgeometrie ändert sich mit dem Lagertyp: Ein Rillenkugellagerring hat eine tiefe, gekrümmte Rille, ein Kegelrollenring eine kegelige Laufbahn, ein Zylinderrollenlagerring eine gerade Laufbahn mit Borden. Ringe sind die schwersten und am stärksten bearbeiteten Teile eines Lagers und machen einen großen Teil seiner Kosten und seiner Genauigkeit aus.
Käufer von Ringen sind typischerweise Lagermonteure, Instandsetzer und OEM, die eigene Teile schleifen oder fertigen. Der Beschaffungsdienst bezieht sie in zwei Hauptlieferzuständen, die unten beschrieben sind.
Wie ein Ring entsteht
- Schmieden oder Rohr. Stahl wird entweder zu Ringrohlingen geschmiedet oder aus nahtlosem Rohr geschnitten. Kleinere Ringe werden oft aus Rohr geschnitten; größere werden geschmiedet oder gewalzt, um den Faserverlauf zu verbessern und Material zu sparen.
- Drehen. Rohlinge werden grob vorgedreht, mit Schleifaufmaß an Stirnflächen, Bohrung, Außendurchmesser und Laufbahn.
- Wärmebehandlung. Ringe werden gehärtet und angelassen, was bei durchgehärtetem Chromstahl typischerweise etwa 58-65 HRC ergibt. Einsatzstähle werden einsatzgehärtet. Einzelheiten unter Lagerstahl.
- Schleifen. Stirnflächen, Bohrung, Außendurchmesser und Laufbahn werden auf Maß und Form geschliffen.
- Superfinish. Die Laufbahn wird mit feinen Schleifsteinen nachbearbeitet, um die Oberflächenstruktur zu verbessern, was Geräusch, Laufruhe und Lebensdauer beeinflusst.
- Waschen und Prüfen. Ringe werden gereinigt, stichprobenartig geprüft und vor Rost geschützt.
Die Genauigkeit des Endprodukts wird Schritt für Schritt aufgebaut. Eine weiche Stelle aus der Wärmebehandlung lässt sich nicht herausschleifen; eine geschliffene Laufbahn mit schlechter Form wird unabhängig vom Finish laut sein. Deshalb prüft der Beschaffungsdienst die Prozessschritte und nicht nur die Endmaße, wie unter Fertigungsprozess beschrieben.
Gedreht oder fertig: was kaufen
| Lieferzustand | Was Sie erhalten | Für wen geeignet |
|---|---|---|
| Geschmiedeter Rohling | Grobring, wenig bearbeitet | Werke mit eigenem Drehen und eigener Wärmebehandlung |
| Gedrehter Ring | Bearbeitet mit Schleifaufmaß | Monteure mit Wärmebehandlungs- und Schleifkapazität |
| Wärmebehandelt, ungeschliffen | Gehärtete Ringe, bereit zum Schleifen | Reine Schleifbetriebe |
| Fertiger Ring | Geschliffen und superfinish bearbeitet nach Klasse | Monteure und Instandsetzer, die einbaufertige Teile wollen |
Fertige Ringe sind die übliche Wahl für Reparatur und Kleinserienmontage, da sie keine weitere Bearbeitung brauchen. Gedrehte Ringe passen zu Käufern mit eigenen Wärmebehandlungs- und Schleiflinien, die den Prozess steuern wollen. Beide werden nach Zeichnung angeboten, weil Ringquerschnitte innerhalb derselben Bezeichnung je nach Reihe und Konstruktion variieren.
Toleranz und Genauigkeit
Die Ringgenauigkeit wird durch die ISO-492-Toleranzklassen definiert: Normal (P0), P6, P5 und enger. Eine engere Klasse begrenzt die Abweichung von Bohrung und Außendurchmesser sowie die Laufgenauigkeit. Die meiste allgemeine Maschinentechnik verwendet P0; P6 und P5 sind für leisere Motoren, Werkzeugmaschinen und Präzisionsgeräte. Die Ringtoleranz ergibt zusammen mit den Wälzkörpern die endgültige Radialluft, sodass nicht zusammenpassende Teile die Lagerluft verändern. Siehe Toleranz und Lagerluft.
Rauheit, Laufbahnform und Zustand der Stirnflächen zählen ebenso wie Durchmesser. Der Prüfplan des Werks sollte angeben, welche davon gemessen werden und wie oft.
Prüfung von Ringen
Ringlose werden stichprobenartig gegen die vereinbarte Klasse geprüft. Typische Prüfungen umfassen Bohrung und Außendurchmesser, Breite, Laufbahndurchmesser und -form, Rauheit, Härte und sichtbare Oberflächenfehler wie Brandstellen vom Schleifen oder Risse aus der Wärmebehandlung. Auf Wunsch zeigt eine geschnittene Probe die gehärtete Schicht oder das Gefüge. Der Bericht wird der Losnummer zugeordnet und geht mit der Sendung hinaus. Werke unterscheiden sich darin, wie viel sie prozessbegleitend messen, daher fordert der Beschaffungsdienst den Prüfplan vor der ersten Bestellung an und prüft das erste Los genauer als spätere. Siehe Qualitätskontrolle.
Was Sie einer Anfrage beilegen sollten
- Zeichnung oder Lagerbezeichnung und -typ.
- Werkstoff- und Härteanforderung.
- Lieferzustand: Rohling, gedreht oder fertig.
- Toleranzklasse und Oberflächenanforderungen.
- Jahresmenge und Kennzeichnungsbedarf.
Nennmaße für Standardbezeichnungen stehen in der Maßtabelle; bestätigen Sie anhand der Zeichnung. Die typische Musterzeit für Sonderringe beträgt 15-30 Tage, und die Seriendurchlaufzeiten liegen üblicherweise im Bereich von 25-45 Tagen, vorbehaltlich schriftlicher Bestätigung. Ringe in Sondergrößen werden anhand der Zeichnung beurteilt, siehe Sonderanfertigungen, und die vollständige Teileübersicht finden Sie im Bauteil-Hub.