
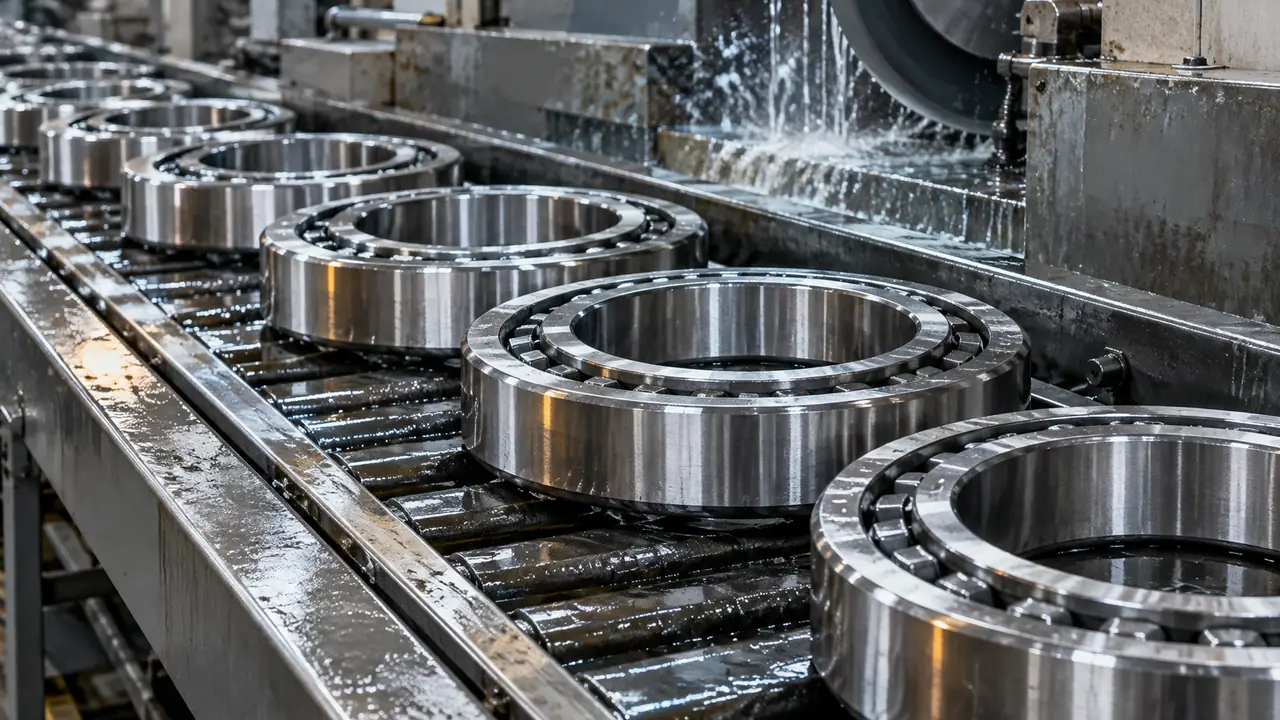
O que é um anel de rolamento
O anel interno é prensado no eixo; o anel externo assenta no alojamento. Cada um tem uma pista endurecida que guia as esferas ou rolos, e cada um tem faces, furo e superfície externa que devem ser precisos, pois definem como o rolamento se ajusta e como funciona. A geometria do anel muda conforme o tipo de rolamento: um anel de rolamento rígido tem uma canaleta profunda e curva, um anel cônico tem uma pista cônica, um anel de rolamento cilíndrico de rolos tem uma pista reta com rebordos. Os anéis são as peças mais pesadas e mais usinadas de um rolamento e respondem por boa parte de seu custo e de sua precisão.
Os compradores de anéis são, em geral, montadores de rolamentos, reparadores e OEMs que retificam ou acabam suas próprias peças. A mesa os obtém em dois estados principais de fornecimento, descritos a seguir.
Como se fabrica um anel
- Forja ou tubo. O aço é forjado em brutos de anéis ou cortado de tubo sem costura. Os anéis menores costumam ser cortados de tubo; os maiores são forjados ou laminados para melhorar o fluxo das fibras e economizar material.
- Torneamento. Os brutos são torneados à forma aproximada, deixando sobremetal de retífica nas faces, no furo, no diâmetro externo e na pista.
- Tratamento térmico. Os anéis são temperados e revenidos, resultando tipicamente em cerca de 58-65 HRC para aço cromo temperado em toda a seção. Os graus para cementação são endurecidos superficialmente. Detalhes em aço para rolamentos.
- Retífica. As faces, o furo, o diâmetro externo e a pista são retificados à medida e à forma.
- Superacabamento. A pista é acabada com pedras abrasivas finas para melhorar a textura superficial, o que afeta o ruído, a suavidade de funcionamento e a vida útil.
- Lavagem e inspeção. Os anéis são limpos, inspecionados por amostragem e protegidos contra a ferrugem.
A precisão do produto final é construída passo a passo. Um ponto mole do tratamento térmico não pode ser eliminado na retífica; uma pista retificada com forma ruim será ruidosa seja qual for o acabamento. Por isso a mesa verifica as etapas do processo, e não apenas as dimensões finais, como discutido em processo de produção.
Torneado ou acabado: o que comprar
| Estado de fornecimento | O que você recebe | A quem serve |
|---|---|---|
| Bruto forjado | Anel bruto, pouca usinagem | Plantas com torneamento e tratamento térmico próprios |
| Anel torneado | Usinado com sobremetal de retífica | Montadores com capacidade de tratamento térmico e retífica |
| Tratado termicamente, sem retífica | Anéis temperados prontos para retificar | Oficinas apenas de retífica |
| Anel acabado | Retificado e superacabado conforme a classe | Montadores e reparadores que querem peças prontas para montar |
Os anéis acabados são a escolha habitual para reparo e montagem em pequena escala porque não exigem mais usinagem. Os anéis torneados servem a compradores com linhas próprias de tratamento térmico e retífica que querem controlar o processo. Ambos são cotados a partir de um desenho, porque as seções dos anéis variam dentro da mesma designação conforme a série e o projeto.
Tolerância e precisão
A precisão dos anéis é definida pelas classes de tolerância ISO 492: Normal (P0), P6, P5 e mais estreitas. Uma classe mais estreita limita o desvio do furo e do diâmetro externo e a precisão de giro. A maioria das máquinas em geral usa P0; P6 e P5 são para motores mais silenciosos, máquinas-ferramenta e equipamentos de precisão. A tolerância dos anéis se combina com os elementos rolantes para dar a folga radial interna final, de modo que peças incompatíveis alteram a folga. Veja tolerância e folga.
A rugosidade, a forma da pista e o estado das faces importam tanto quanto os diâmetros. O plano de inspeção da planta deve indicar quais deles são medidos e com que frequência.
Inspeção dos anéis
Os lotes de anéis são inspecionados por amostragem conforme a classe acordada. As verificações típicas abrangem o furo e o diâmetro externo, a largura, o diâmetro e a forma da pista, a rugosidade, a dureza e defeitos superficiais visíveis, como marcas de queima da retífica ou trincas do tratamento térmico. Quando necessário, uma amostra seccionada mostra a camada endurecida ou a microestrutura. O relatório é associado ao número do lote e segue com a remessa. As plantas diferem quanto ao que medem durante o processo, por isso a mesa pede o plano de inspeção antes do primeiro pedido e verifica o primeiro lote mais de perto que os posteriores. Veja controle de qualidade.
O que enviar com a consulta
- Desenho, ou a designação e o tipo do rolamento.
- Exigência de material e dureza.
- Estado de fornecimento: bruto, torneado ou acabado.
- Classe de tolerância e exigências de superfície.
- Quantidade anual e necessidades de marcação.
Os tamanhos nominais das designações padrão estão na tabela de tamanhos; confirme com o desenho. O prazo típico de amostra para anéis sob medida é de 15-30 dias, e os prazos de lote costumam ficar na faixa de 25-45 dias, sujeitos a confirmação por escrito. Os anéis de tamanhos fora do padrão são avaliados a partir do desenho, veja rolamentos sob medida, e a visão geral completa das peças está no hub de componentes.