
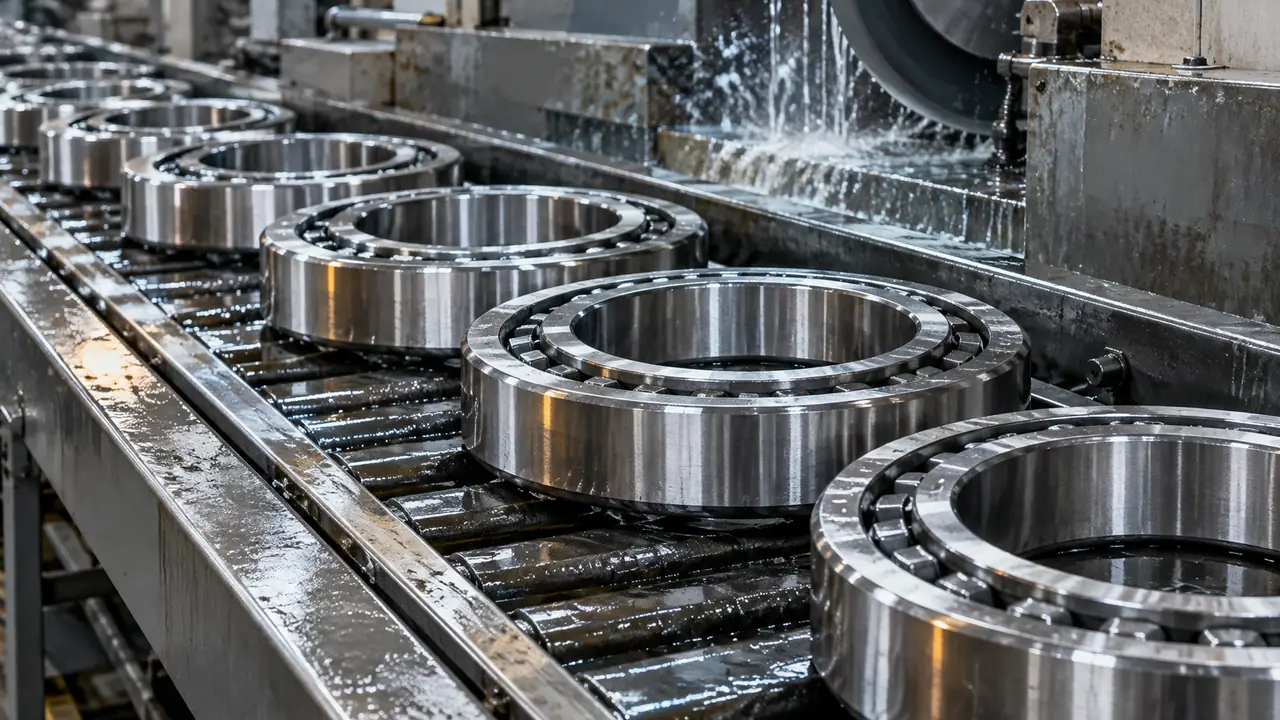
Qué es un anillo de rodamiento
El anillo interior se monta a presión en el eje; el anillo exterior se asienta en el alojamiento. Cada uno tiene un camino de rodadura endurecido que guía las bolas o los rodillos, y cada uno tiene caras, taladro y superficie exterior que deben ser precisos porque determinan cómo se ajusta el rodamiento y cómo funciona. La geometría del anillo cambia con el tipo de rodamiento: un anillo de rodamiento rígido tiene una ranura profunda y curva, un anillo cónico tiene un camino de rodadura cónico y un anillo de rodillos cilíndricos tiene un camino recto con rebordes. Los anillos son las piezas más pesadas y más mecanizadas de un rodamiento y suponen gran parte de su coste y de su precisión.
Los compradores de anillos son normalmente ensambladores de rodamientos, reparadores y OEM que rectifican o terminan sus propias piezas. La mesa los abastece en dos estados de suministro principales, descritos a continuación.
Cómo se fabrica un anillo
- Forjado o tubo. El acero se forja en piezas en bruto de anillo o se corta de tubo sin soldadura. Los anillos pequeños suelen cortarse de tubo; los mayores se forjan o laminan para mejorar el flujo de fibra y ahorrar material.
- Torneado. Las piezas en bruto se tornean hasta una forma aproximada, dejando sobrematerial de rectificado en las caras, el taladro, el diámetro exterior y el camino de rodadura.
- Tratamiento térmico. Los anillos se templan y revienen, lo que da típicamente unos 58-65 HRC en acero cromado templado en masa. Las calidades de cementación se endurecen superficialmente. Detalles en acero para rodamientos.
- Rectificado. Las caras, el taladro, el diámetro exterior y el camino de rodadura se rectifican a medida y forma.
- Superacabado. El camino de rodadura se termina con piedras abrasivas finas para mejorar la textura superficial, que afecta al ruido, a la suavidad de giro y a la vida útil.
- Lavado e inspección. Los anillos se limpian, se inspeccionan por muestreo y se protegen contra el óxido.
La precisión del producto final se construye paso a paso. Un punto blando derivado del tratamiento térmico no se puede eliminar rectificando; un camino de rodadura rectificado con mala forma será ruidoso sea cual sea el acabado. Por eso la mesa comprueba los pasos del proceso y no solo las dimensiones finales, como se trata en proceso de producción.
Torneado o terminado: qué comprar
| Estado de suministro | Qué se recibe | A quién conviene |
|---|---|---|
| Pieza forjada en bruto | Anillo en bruto, poco mecanizado | Plantas con torneado y tratamiento térmico propios |
| Anillo torneado | Mecanizado con sobrematerial de rectificado | Ensambladores con capacidad de tratamiento térmico y rectificado |
| Tratado térmicamente, sin rectificar | Anillos templados listos para rectificar | Talleres que solo rectifican |
| Anillo terminado | Rectificado y superacabado según la clase | Ensambladores y reparadores que quieren piezas listas para montar |
Los anillos terminados son la opción habitual para reparación y ensamblaje a pequeña escala porque no requieren más mecanizado. Los anillos torneados convienen a compradores con sus propias líneas de tratamiento térmico y rectificado que quieren controlar el proceso. Ambos se cotizan a partir de un plano, porque las secciones de los anillos varían dentro de una misma designación según la serie y el diseño.
Tolerancia y precisión
La precisión de los anillos se define por las clases de tolerancia ISO 492: Normal (P0), P6, P5 y más estrechas. Una clase más estrecha limita la desviación del diámetro interior y exterior y la precisión de giro. La mayor parte de la maquinaria general usa P0; P6 y P5 son para motores más silenciosos, máquinas herramienta y equipos de precisión. La tolerancia del anillo se combina con los elementos rodantes para dar el juego radial interno final, de modo que las piezas que no se corresponden cambian el juego. Consulte tolerancia y juego.
La rugosidad, la forma del camino de rodadura y el estado de las caras importan tanto como los diámetros. El plan de inspección de la planta debe indicar cuáles de ellos se miden y con qué frecuencia.
Inspección de los anillos
Los lotes de anillos se inspeccionan por muestreo según la clase acordada. Las comprobaciones típicas abarcan el diámetro interior y exterior, el ancho, el diámetro y la forma del camino de rodadura, la rugosidad, la dureza y los defectos superficiales visibles, como quemaduras de rectificado o grietas del tratamiento térmico. Cuando se requiere, una muestra seccionada muestra la capa endurecida o la microestructura. El informe se asocia al número de lote y sale con el envío. Las plantas difieren en cuánto miden durante el proceso, por lo que la mesa solicita el plan de inspección antes del primer pedido y comprueba el primer lote con más detalle que los posteriores. Consulte control de calidad.
Qué enviar con una consulta
- Plano, o la designación y el tipo de rodamiento.
- Requisito de material y dureza.
- Estado de suministro: pieza en bruto, torneado o terminado.
- Clase de tolerancia y requisitos superficiales.
- Cantidad anual y necesidades de marcado.
Los tamaños nominales de las designaciones estándar figuran en la tabla de tamaños; confirme con el plano. El plazo típico de muestra para anillos a medida es de 15-30 días, y los plazos de lote suelen situarse en el rango de 25-45 días, sujetos a confirmación por escrito. Los anillos de tamaños no estándar se evalúan a partir del plano, véase rodamientos a medida, y la visión completa de las piezas está en el centro de componentes.