
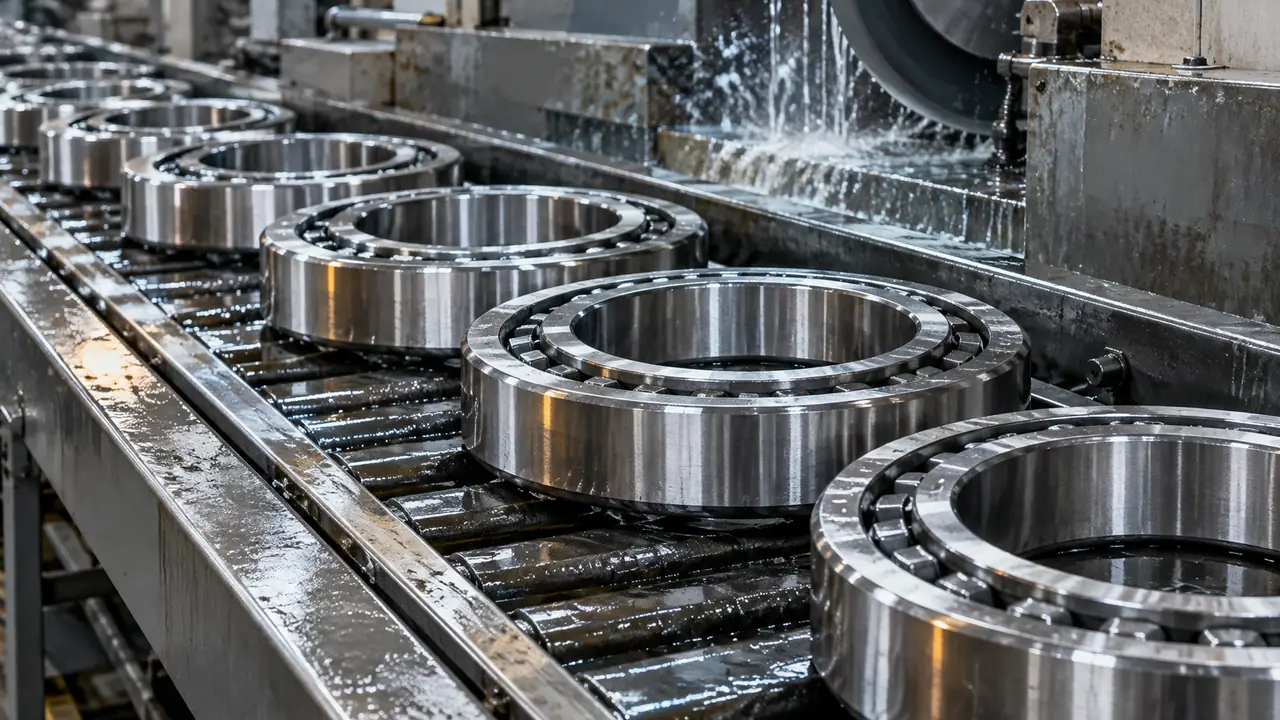
軸受リングとは
内輪は軸に圧入され、外輪はハウジングに収まります。それぞれに、玉やころを案内する焼入れした軌道面があり、軸受がどのようにはまり、どのように回るかを決める、面、内径、外周面は精度が必要です。リングの形状は軸受のタイプによって変わります。深溝のリングは深く湾曲した溝を持ち、円すいのリングは円すい形の軌道を持ち、円筒ころのリングは、つば付きの直線の軌道を持ちます。リングは軸受の中で最も重く、最も機械加工される部品であり、コストと精度の大部分を占めます。
リングのバイヤー様は、主に軸受の組立業者、修理業者、自社で部品を研削・仕上げするOEMです。当デスクは、以下に説明する2つの主な供給状態で調達しています。
リングの製造工程
- 鍛造または管材。鋼は、リング素材に鍛造するか、継目無し管から切り出します。小さなリングは管から切り出すことが多く、大きなものは、鍛流線を改善し材料を節約するために、鍛造または圧延します。
- 旋削。素材を大まかな形に旋削し、面、内径、外径、軌道に研削しろを残します。
- 熱処理。リングを焼入れ、焼戻しし、全体焼入れしたクロム鋼では通常58〜65 HRC程度になります。浸炭グレードは表面硬化します。詳細は 軸受鋼 をご覧ください。
- 研削。面、内径、外径、軌道を、寸法と形状に研削します。
- 超仕上げ。軌道を細かい砥石で仕上げ、表面の性状を改善します。これは騒音、回転の滑らかさ、寿命に影響します。
- 洗浄と検査。リングを洗浄し、サンプリングで検査して、防錆処理を施します。
最終製品の精度は、段階を追って作り込まれます。熱処理でできた軟点は研削では取り除けず、形状の悪い軌道は、仕上げがどうであれ騒音の原因になります。当デスクが最終寸法だけでなく工程の各段階も確認するのは、このためです。生産工程 をご覧ください。
旋削品か完成品か:何を購入するか
| 供給状態 | 受け取る内容 | 向いているバイヤー |
|---|---|---|
| 鍛造素材 | 粗形材で、機械加工はわずか | 自社で旋削と熱処理を行う工場 |
| 旋削リング | 研削しろを残して機械加工したもの | 熱処理と研削の能力を持つ組立業者 |
| 熱処理済み、未研削 | 研削を待つ焼入れ済みのリング | 研削のみを行う工場 |
| 完成リング | 研削・超仕上げで等級に仕上げたもの | すぐに取り付けられる部品を求める組立業者や修理業者 |
完成リングは、追加の機械加工が不要なため、修理や小規模な組立で一般的な選択です。旋削リングは、自社の熱処理・研削ラインを持ち、工程を管理したいバイヤー様に向いています。同じ呼び番号でも、シリーズや設計によってリングの断面は異なるため、いずれも図面に基づいて見積もります。
公差と精度
リングの精度は、ISO 492の公差等級で定義されます。Normal(P0)、P6、P5、そしてさらに厳しい等級です。等級が厳しいほど、内径と外径の偏差と回転精度が制限されます。大半の汎用機械はP0を使い、P6とP5は、より静かなモーター、工作機械、精密機器向けです。リングの公差は転動体と組み合わさって最終的なラジアル内部すきまを決めるため、部品の組合せが合わないとすきまが変わります。公差とすきま をご覧ください。
直径だけでなく、粗さ、軌道の形状、面の状態も重要です。工場の検査計画には、どれを、どれくらいの頻度で測定するかを明記する必要があります。
リングの検査
リングのロットは、取り決めた等級に照らして、サンプリング検査を行います。代表的な確認項目は、内径と外径、幅、軌道径と形状、粗さ、硬さ、そして研削焼けや熱処理のき裂といった目視できる表面欠陥です。必要に応じて、断面にしたサンプルで焼入れ層やミクロ組織を確認します。報告書はロット番号と照合され、出荷に添付されます。工程内でどこまで測定するかは工場によって異なるため、当デスクは最初の発注の前に検査計画を請求し、最初のロットは後のロットよりも詳しく確認します。品質管理 をご覧ください。
お問い合わせ時にお知らせいただきたい内容
- 図面、または軸受の呼び番号とタイプ。
- 材質と硬さの要件。
- 供給状態:素材、旋削品、完成品のいずれか。
- 公差等級と表面の要件。
- 年間数量と刻印の要否。
標準呼び番号の呼び寸法は 寸法表 にあります。図面で確認してください。特注リングのサンプルは通常15〜30日で、量産のリードタイムは、通常25〜45日の範囲に入り、書面での確認が前提です。特殊サイズのリングは図面から判断します。カスタム軸受 と、部品の全体像は 部品ハブ をご覧ください。