
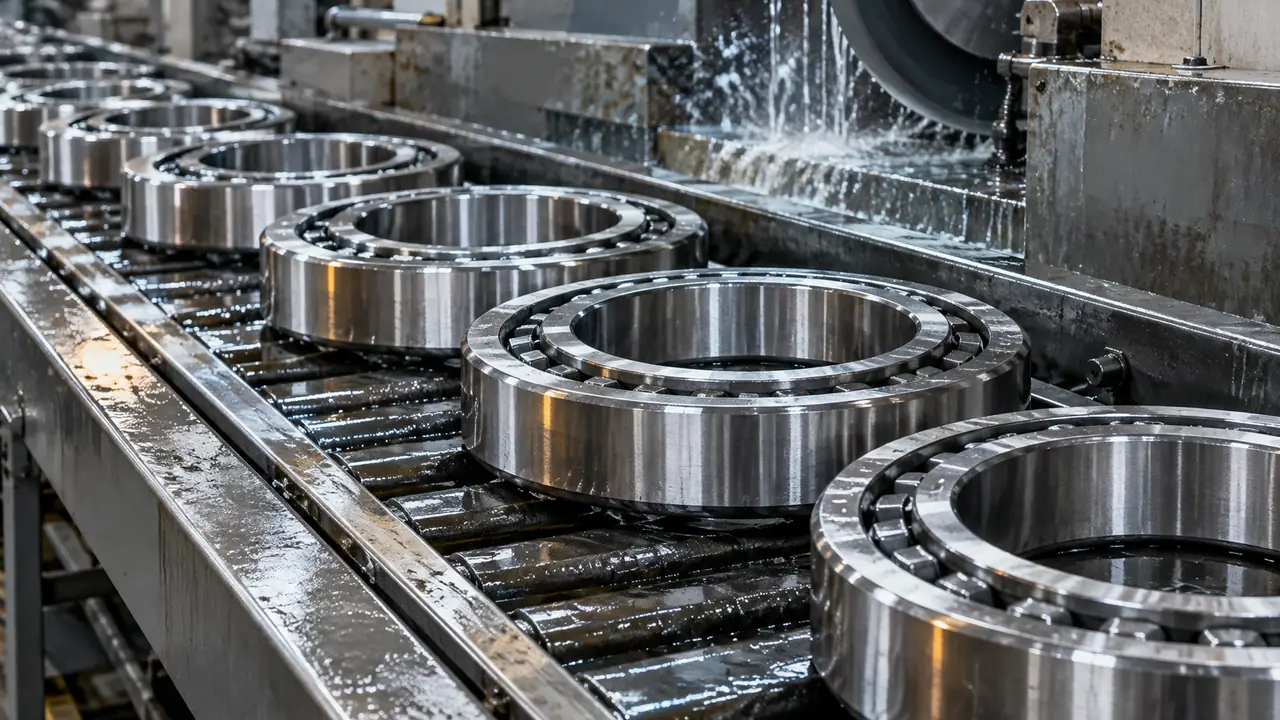
Vòng vòng bi là gì
Vòng trong được ép lên trục; vòng ngoài nằm trong gối đỡ. Mỗi vòng có rãnh lăn đã tôi cứng để dẫn hướng bi hoặc con lăn, và mỗi vòng có các mặt đầu, lỗ và mặt ngoài phải chính xác vì chúng quyết định vòng bi lắp ra sao và chạy ra sao. Hình học của vòng thay đổi theo loại vòng bi: vòng rãnh sâu có rãnh sâu, cong, vòng đũa côn có rãnh lăn hình côn, vòng đũa trụ có rãnh lăn thẳng với các gờ chắn. Vòng là chi tiết nặng nhất và được gia công nhiều nhất của vòng bi, chiếm phần lớn chi phí và độ chính xác của nó.
Người mua vòng thường là đơn vị lắp ráp vòng bi, đơn vị sửa chữa, và OEM tự mài hoặc hoàn thiện chi tiết. Chúng tôi tìm nguồn ở hai trạng thái cung cấp chính, mô tả bên dưới.
Vòng được chế tạo như thế nào
- Rèn hoặc ống. Thép hoặc được rèn thành phôi vòng hoặc được cắt từ ống liền. Vòng nhỏ hơn thường cắt từ ống; vòng lớn hơn được rèn hoặc cán để cải thiện thớ kim loại và tiết kiệm vật liệu.
- Tiện. Phôi được tiện thô, để lại lượng dư mài trên các mặt đầu, lỗ, đường kính ngoài và rãnh lăn.
- Nhiệt luyện. Vòng được tôi và ram, thường đạt khoảng 58-65 HRC với thép crôm tôi xuyên. Các mác thấm cacbon được tôi bề mặt. Chi tiết ở thép vòng bi.
- Mài. Mặt đầu, lỗ, đường kính ngoài và rãnh lăn được mài đến kích thước và hình dạng.
- Siêu tinh. Rãnh lăn được hoàn thiện bằng đá mài mịn để cải thiện kết cấu bề mặt, điều này ảnh hưởng đến tiếng ồn, độ êm khi chạy và tuổi thọ.
- Rửa và kiểm tra. Vòng được làm sạch, kiểm tra bằng lấy mẫu và bảo vệ chống gỉ.
Độ chính xác của sản phẩm cuối được tạo dựng từng bước. Điểm mềm do nhiệt luyện không thể mài bỏ; rãnh lăn đã mài với hình dạng kém sẽ ồn dù bề mặt hoàn thiện thế nào. Đó là lý do chúng tôi kiểm tra các bước quy trình chứ không chỉ kích thước cuối, như đã thảo luận trong quy trình sản xuất.
Đã tiện hay đã hoàn thiện: nên mua loại nào
| Trạng thái cung cấp | Quý khách nhận được | Phù hợp với ai |
|---|---|---|
| Phôi rèn | Vòng thô, ít gia công | Nhà máy có sẵn tiện và nhiệt luyện |
| Vòng đã tiện | Đã gia công, có lượng dư mài | Đơn vị lắp ráp có năng lực nhiệt luyện và mài |
| Đã nhiệt luyện, chưa mài | Vòng đã tôi sẵn sàng để mài | Xưởng chỉ mài |
| Vòng hoàn thiện | Đã mài và siêu tinh theo cấp | Đơn vị lắp ráp và sửa chữa muốn chi tiết lắp ngay |
Vòng hoàn thiện là lựa chọn thông thường cho sửa chữa và lắp ráp quy mô nhỏ vì không cần gia công thêm. Vòng đã tiện phù hợp với người mua có dây chuyền nhiệt luyện và mài riêng muốn kiểm soát quy trình. Cả hai đều được báo giá theo bản vẽ, vì tiết diện vòng thay đổi trong cùng một mã hiệu tùy theo dãy và thiết kế.
Dung sai và độ chính xác
Độ chính xác của vòng được xác định bởi các cấp dung sai ISO 492: Normal (P0), P6, P5 và chặt hơn. Cấp chặt hơn giới hạn sai lệch đường kính trong và đường kính ngoài cùng độ chính xác quay. Hầu hết máy móc thông thường dùng P0; P6 và P5 dành cho động cơ êm hơn, máy công cụ và thiết bị chính xác. Dung sai vòng kết hợp với phần tử lăn cho ra độ hở hướng kính trong cuối cùng, nên các chi tiết không khớp sẽ làm thay đổi độ hở. Xem dung sai và độ hở.
Độ nhám, hình dạng rãnh lăn và tình trạng các mặt đầu cũng quan trọng không kém đường kính. Kế hoạch kiểm tra của nhà máy cần nêu những gì được đo và tần suất.
Kiểm tra vòng
Các lô vòng được kiểm tra bằng lấy mẫu theo cấp đã thống nhất. Các kiểm tra điển hình gồm đường kính trong và đường kính ngoài, chiều rộng, đường kính và hình dạng rãnh lăn, độ nhám, độ cứng và các khuyết tật bề mặt nhìn thấy như vết cháy do mài hoặc vết nứt do nhiệt luyện. Khi cần, mẫu cắt cho thấy lớp tôi hoặc tổ chức tế vi. Báo cáo được gắn với số lô và gửi cùng lô hàng. Các nhà máy khác nhau ở mức độ đo trong quá trình, nên chúng tôi yêu cầu kế hoạch kiểm tra trước đơn hàng đầu tiên và kiểm tra lô đầu kỹ hơn các lô sau. Xem kiểm soát chất lượng.
Nên gửi gì cùng yêu cầu
- Bản vẽ, hoặc mã hiệu và loại vòng bi.
- Yêu cầu về vật liệu và độ cứng.
- Trạng thái cung cấp: phôi, đã tiện hoặc hoàn thiện.
- Cấp dung sai và yêu cầu bề mặt.
- Số lượng hằng năm và nhu cầu ký hiệu.
Kích thước danh nghĩa của các mã tiêu chuẩn có trong bảng kích thước; hãy đối chiếu với bản vẽ. Thời gian làm mẫu điển hình cho vòng đặt riêng là 15-30 ngày, và thời gian giao hàng theo lô thường trong khoảng 25-45 ngày, tùy thuộc xác nhận bằng văn bản. Vòng kích thước phi tiêu chuẩn được đánh giá theo bản vẽ, xem vòng bi theo yêu cầu, và tổng quan đầy đủ về chi tiết có ở trang tổng hợp linh kiện.