
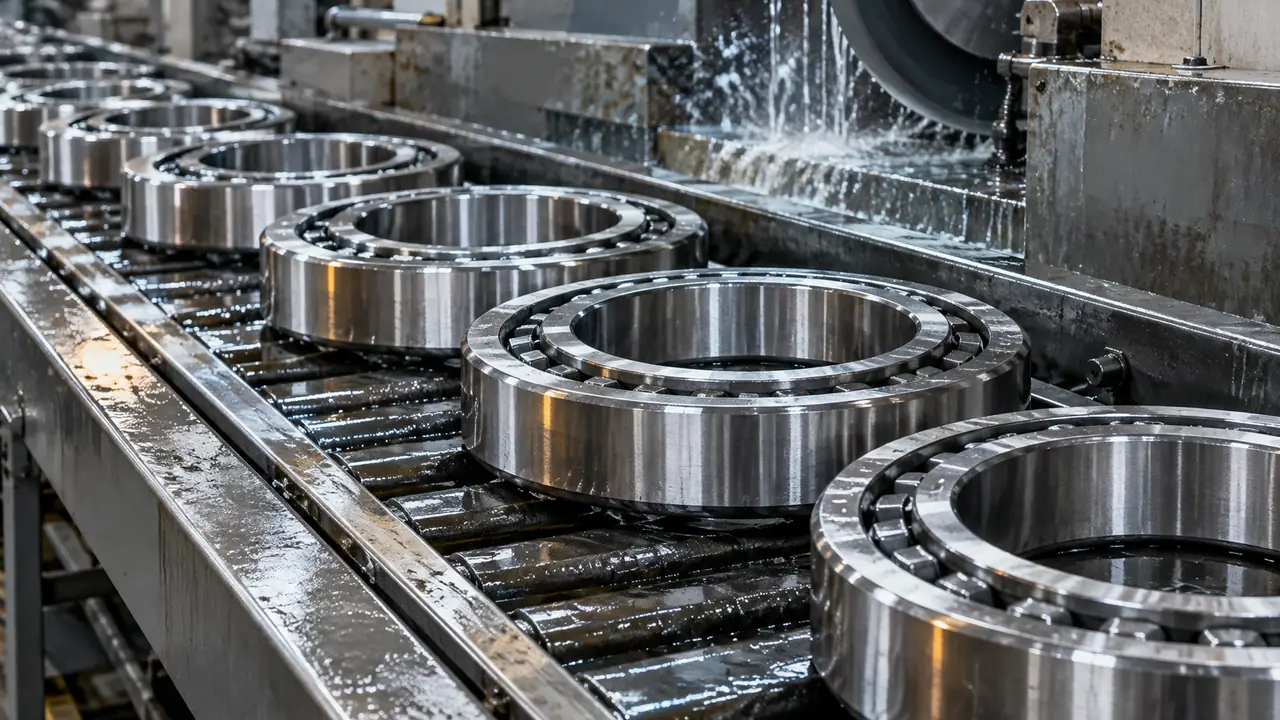
Che cos’è un anello di cuscinetto
L’anello interno si monta a pressione sull’albero; l’anello esterno sta nella sede. Ciascuno ha una pista temprata che guida sfere o rulli, e ciascuno ha facce, foro e superficie esterna che devono essere precise perché determinano come il cuscinetto si accoppia e come funziona. La geometria dell’anello cambia con il tipo di cuscinetto: un anello radiale rigido ha una gola profonda e curva, un anello conico ha una pista conica, un anello per rulli cilindrici ha una pista diritta con spallamenti. Gli anelli sono le parti più pesanti e più lavorate di un cuscinetto e costituiscono gran parte del suo costo e della sua precisione.
Gli acquirenti di anelli sono tipicamente assemblatori di cuscinetti, riparatori e OEM che rettificano o finiscono in proprio le parti. Il desk li reperisce in due principali stati di fornitura, descritti più avanti.
Come si fa un anello
- Forgiatura o tubo. L’acciaio viene forgiato in sbozzati ad anello oppure tagliato da tubo senza saldatura. Gli anelli più piccoli sono spesso tagliati da tubo; quelli più grandi sono forgiati o laminati per migliorare l’andamento delle fibre e risparmiare materiale.
- Tornitura. Gli sbozzati vengono torniti a forma grezza, lasciando sovrametallo di rettifica su facce, foro, diametro esterno e pista.
- Trattamento termico. Gli anelli vengono temprati e rinvenuti, ottenendo tipicamente circa 58-65 HRC per l’acciaio al cromo temprato a cuore. I gradi da cementazione sono temprati superficialmente. Dettagli nell’acciaio per cuscinetti.
- Rettifica. Facce, foro, diametro esterno e pista vengono rettificati a misura e a forma.
- Superfinitura. La pista viene finita con pietre abrasive fini per migliorare la struttura superficiale, che influisce su rumore, regolarità di marcia e durata.
- Lavaggio e controllo. Gli anelli vengono puliti, controllati a campione e protetti contro la ruggine.
La precisione del prodotto finale si costruisce passo dopo passo. Un punto tenero dovuto al trattamento termico non si elimina rettificando; una pista rettificata con forma scadente sarà rumorosa qualunque sia la finitura. Per questo il desk controlla le fasi del processo, non solo le dimensioni finali, come trattato nel processo produttivo.
Torniti o finiti: che cosa acquistare
| Stato di fornitura | Che cosa si ottiene | A chi si adatta |
|---|---|---|
| Sbozzato forgiato | Anello grezzo, poca lavorazione | Stabilimenti con tornitura e trattamento termico propri |
| Anello tornito | Lavorato con sovrametallo di rettifica | Assemblatori con capacità di trattamento termico e rettifica |
| Trattato termicamente, non rettificato | Anelli temprati pronti per la rettifica | Officine di sola rettifica |
| Anello finito | Rettificato e superfinito in classe | Assemblatori e riparatori che vogliono parti pronte da montare |
Gli anelli finiti sono la scelta abituale per riparazioni e piccoli assemblaggi perché non richiedono ulteriori lavorazioni. Gli anelli torniti si adattano ad acquirenti con linee proprie di trattamento termico e rettifica che vogliono controllare il processo. Entrambi si quotano su disegno, perché le sezioni degli anelli variano all’interno della stessa designazione a seconda di serie e progetto.
Tolleranza e precisione
La precisione degli anelli è definita dalle classi di tolleranza ISO 492: Normale (P0), P6, P5 e più strette. Una classe più stretta limita lo scostamento di foro e diametro esterno e la precisione di rotazione. La maggior parte dei macchinari generici usa P0; P6 e P5 sono per motori più silenziosi, macchine utensili e apparecchiature di precisione. La tolleranza degli anelli si combina con gli elementi volventi per dare il gioco radiale interno finale, quindi parti non abbinate modificano il gioco. Si veda tolleranza e gioco.
Contano anche rugosità, forma della pista e stato delle facce, oltre ai diametri. Il piano di controllo dello stabilimento dovrebbe indicare quali vengono misurati e con quale frequenza.
Controllo degli anelli
I lotti di anelli si controllano a campione rispetto alla classe concordata. I controlli tipici riguardano foro e diametro esterno, larghezza, diametro e forma della pista, rugosità, durezza e difetti superficiali visibili, come bruciature da rettifica o cricche da trattamento termico. Dove richiesto, un campione sezionato mostra lo strato temprato o la microstruttura. Il rapporto è abbinato al numero di lotto e parte con la spedizione. Gli stabilimenti differiscono per quanto misurano durante il processo, quindi il desk chiede il piano di controllo prima del primo ordine e controlla il primo lotto più da vicino di quelli successivi. Si veda il controllo qualità.
Che cosa inviare con la richiesta
- Disegno, oppure designazione e tipo del cuscinetto.
- Requisito di materiale e durezza.
- Stato di fornitura: sbozzato, tornito o finito.
- Classe di tolleranza e requisiti superficiali.
- Quantità annua ed esigenze di marcatura.
Le dimensioni nominali delle designazioni standard sono nella tabella delle dimensioni; confermare sul disegno. Il tempo tipico di campionatura per anelli su misura è di 15-30 giorni, e i tempi di produzione in serie ricadono di solito nell’intervallo di 25-45 giorni, subordinati a conferma scritta. Gli anelli per misure non standard si valutano sul disegno, si vedano i cuscinetti su misura, e la panoramica completa delle parti è nell’hub dei componenti.