
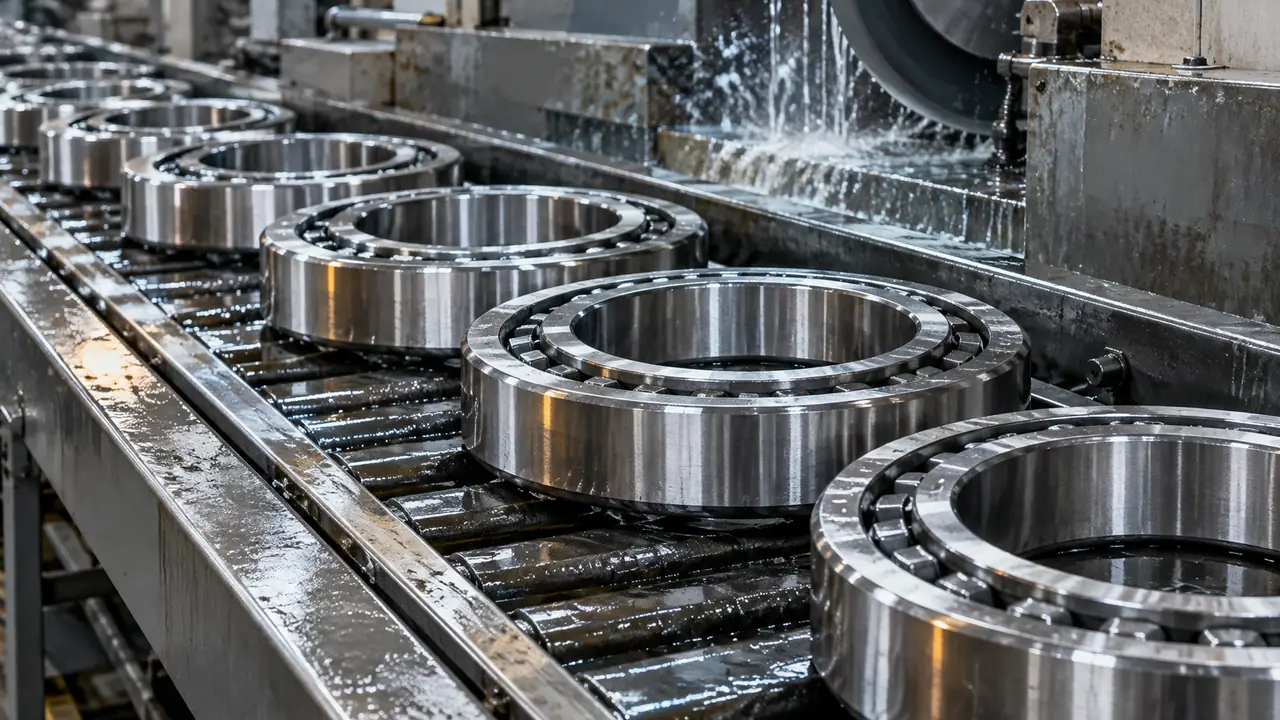
Ce qu’est une bague de roulement
La bague intérieure est emmanchée sur l’arbre ; la bague extérieure se loge dans le logement. Chacune possède un chemin de roulement trempé qui guide les billes ou rouleaux, et chacune a des faces, un alésage et une surface extérieure qui doivent être précis, car ils déterminent l’ajustement du roulement et son fonctionnement. La géométrie des bagues change avec le type de roulement : une bague de roulement rigide a une gorge profonde et courbe, une bague conique un chemin conique, une bague de roulement cylindrique un chemin droit avec des épaulements. Les bagues sont les pièces les plus lourdes et les plus usinées d’un roulement et représentent une grande part de son coût et de sa précision.
Les acheteurs de bagues sont typiquement des assembleurs de roulements, des réparateurs et des OEM qui rectifient ou finissent leurs propres pièces. Le bureau les approvisionne sous deux états de fourniture principaux, décrits ci-dessous.
Comment une bague est fabriquée
- Forgeage ou tube. L’acier est soit forgé en ébauches de bagues, soit découpé dans un tube sans soudure. Les petites bagues sont souvent découpées dans un tube ; les plus grandes sont forgées ou laminées pour améliorer le fibrage et économiser de la matière.
- Tournage. Les ébauches sont tournées à une forme approchée, avec une surépaisseur de rectification laissée sur les faces, l’alésage, le diamètre extérieur et le chemin de roulement.
- Traitement thermique. Les bagues sont trempées et revenues, ce qui donne typiquement environ 58-65 HRC pour l’acier au chrome trempé à cœur. Les nuances de cémentation sont trempées en surface. Détails dans l’acier à roulements.
- Rectification. Les faces, l’alésage, le diamètre extérieur et le chemin de roulement sont rectifiés à la cote et à la forme.
- Superfinition. Le chemin de roulement est fini avec des pierres abrasives fines pour améliorer l’état de surface, qui influe sur le bruit, la douceur de fonctionnement et la durée de vie.
- Lavage et contrôle. Les bagues sont nettoyées, contrôlées par échantillonnage et protégées contre la rouille.
La précision du produit final se construit étape par étape. Un point mou dû au traitement thermique ne peut pas être éliminé par rectification ; un chemin rectifié de mauvaise forme sera bruyant quelle que soit la finition. C’est pourquoi le bureau vérifie les étapes du procédé, et pas seulement les dimensions finales, comme exposé dans le procédé de fabrication.
Tournée ou finie : quoi acheter
| État de fourniture | Ce que vous recevez | À qui cela convient |
|---|---|---|
| Ébauche forgée | Bague brute, peu d’usinage | Usines dotées de leur propre tournage et traitement thermique |
| Bague tournée | Usinée avec surépaisseur de rectification | Assembleurs disposant d’une capacité de traitement thermique et de rectification |
| Traitée thermiquement, non rectifiée | Bagues trempées prêtes à rectifier | Ateliers de rectification seule |
| Bague finie | Rectifiée et superfinie selon la classe | Assembleurs et réparateurs qui veulent des pièces prêtes à monter |
Les bagues finies sont le choix habituel pour la réparation et l’assemblage à petite échelle, car elles ne demandent plus d’usinage. Les bagues tournées conviennent aux acheteurs qui disposent de leurs propres lignes de traitement thermique et de rectification et veulent maîtriser le procédé. Les deux sont cotées sur plan, car les sections de bagues varient au sein d’une même désignation selon la série et la conception.
Tolérance et précision
La précision des bagues est définie par les classes de tolérance ISO 492 : Normale (P0), P6, P5 et plus serrées. Une classe plus serrée limite l’écart d’alésage et de diamètre extérieur ainsi que la précision de rotation. La plupart des machines générales utilisent la P0 ; la P6 et la P5 servent pour les moteurs plus silencieux, les machines-outils et les équipements de précision. La tolérance des bagues se combine avec celle des éléments roulants pour donner le jeu radial interne final ; des pièces dépareillées modifient donc le jeu. Voir tolérance et jeu.
La rugosité, la forme du chemin de roulement et l’état des faces comptent autant que les diamètres. Le plan de contrôle de l’usine doit indiquer lesquels sont mesurés et à quelle fréquence.
Contrôle des bagues
Les lots de bagues sont contrôlés par échantillonnage selon la classe convenue. Les contrôles typiques portent sur l’alésage et le diamètre extérieur, la largeur, le diamètre et la forme du chemin de roulement, la rugosité, la dureté et les défauts de surface visibles tels que les brûlures de rectification ou les fissures de traitement thermique. Si nécessaire, un échantillon sectionné montre la couche trempée ou la microstructure. Le rapport est rattaché au numéro de lot et accompagne l’expédition. Les usines diffèrent par la part qu’elles mesurent en cours de procédé ; le bureau demande donc le plan de contrôle avant la première commande et vérifie le premier lot plus étroitement que les suivants. Voir le contrôle qualité.
Que joindre à une demande
- Plan, ou désignation et type de roulement.
- Exigence de matériau et de dureté.
- État de fourniture : ébauche, tournée ou finie.
- Classe de tolérance et exigences de surface.
- Quantité annuelle et besoins de marquage.
Les tailles nominales des désignations standard figurent dans le tableau des dimensions ; confirmez avec le plan. Le délai d’échantillon typique pour des bagues sur mesure est de 15 à 30 jours, et les délais de série se situent généralement entre 25 et 45 jours, sous réserve de confirmation écrite. Les bagues de tailles non standard sont étudiées à partir du plan, voir les roulements sur mesure, et la vue d’ensemble des pièces se trouve sur la page pivot des composants.