
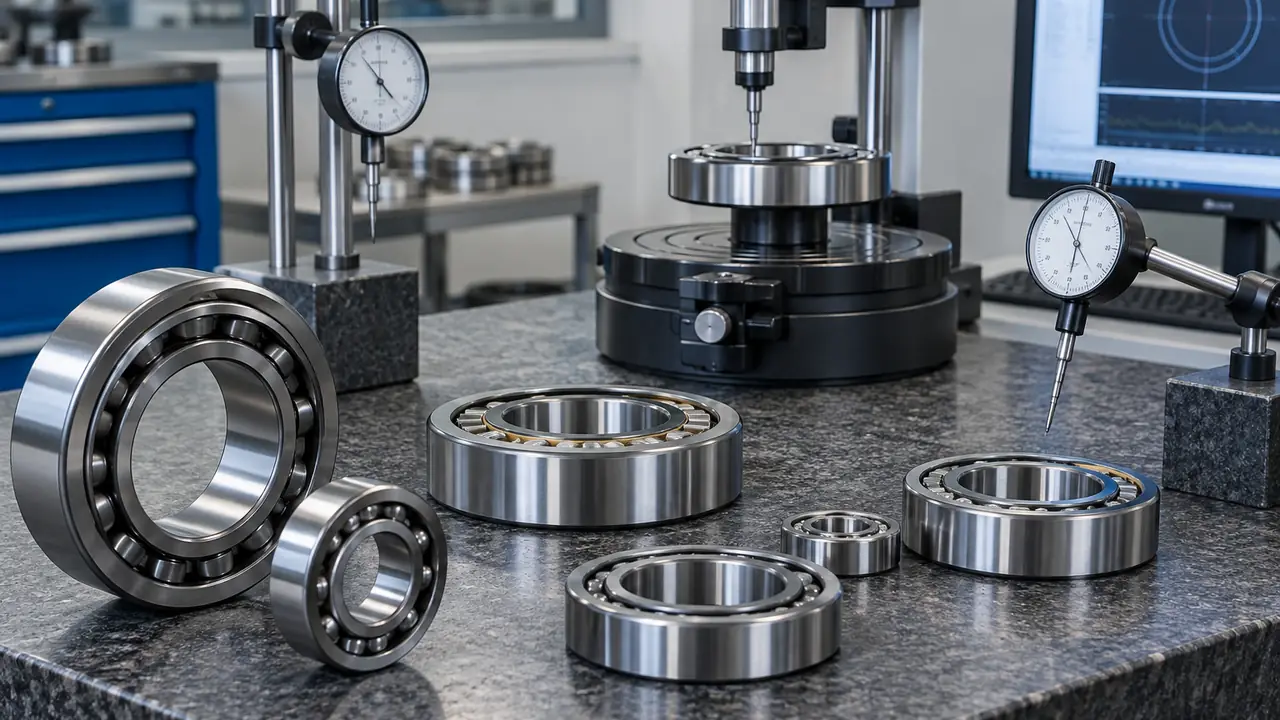
Commencer par le plan, non par le lot
La plupart des litiges sur la qualité des roulements naissent d’une exigence non formulée : l’acheteur supposait un niveau de vibration, l’usine en supposait un autre. Le bureau évite cela en rédigeant un plan de contrôle avant le début de la production. Le plan énumère la désignation avec tous ses suffixes, la classe de tolérance et le groupe de jeu, les contrôles à effectuer, le nombre de pièces à contrôler, les critères d’acceptation, l’échantillon de référence et les documents à expédier avec le lot. Les deux parties le confirment par écrit, et l’usine produit en conséquence. Rolvane est un bureau d’approvisionnement : il ne fabrique pas les roulements, mais il porte le plan, suit l’usine par rapport à celui-ci et décide avec vous de la suite lorsque les résultats s’en écartent.
Trois points de contrôle
Matière à réception
L’acier à roulements, les billes, les cages, les joints et la graisse sont contrôlés à leur arrivée à l’usine. Pour l’acier, le certificat matière est rapproché du lot et de la nuance ; pour les billes, le grade et le groupe de diamètre selon ISO 3290 ; pour les cages et joints, les dimensions, l’ajustement et l’aspect ; pour la graisse, le type et le lot. Les stocks mélangés ou non étiquetés sont isolés. Un bon relevé à ce stade permet de remonter à un lot en cas de problème ultérieur.
Contrôles en cours de fabrication
Entre les étapes, opérateurs et contrôleurs vérifient les dimensions de tournage, la dureté après traitement thermique, la cote rectifiée, la circularité et le profil, ainsi que l’état de surface du chemin de roulement. La fréquence est fixée dans le plan : contrôle de première pièce après réglage, contrôles périodiques en cours de série, et règle d’arrêt et de tri lorsqu’une mesure dérive. La page procédé de fabrication indique quels contrôles s’appliquent à quelle étape.
Contrôles finaux
Les roulements finis sont contrôlés avant l’emballage. La liste standard, à convenir par commande, couvre :
- Les dimensions : alésage, diamètre extérieur, largeur et chanfreins au regard de la classe de tolérance commandée (ISO 492 et ISO 15).
- Le jeu radial interne au regard du groupe commandé, par exemple CN ou C3 (voir tolérance et jeu).
- Le niveau de vibration ou de bruit sur banc, au regard de la classe convenue.
- La dureté des bagues et des éléments roulants, sur échantillons.
- Le chemin de roulement et la rugosité de surface, sur échantillons.
- La propreté, sans particules, rouille ni résidus de rectification visibles.
- La rotation à la main, pour la souplesse et l’absence de points durs.
- Les joints et flasques : ajustement, état de la lèvre et aspect, sur échantillons ouverts lorsque c’est requis.
Échantillonnage et AQL
Contrôler chaque pièce pour chaque propriété n’est ni réaliste ni nécessaire pour la plupart des programmes ; le contrôle de lot repose donc sur l’échantillonnage. Le concept d’AQL (niveau de qualité acceptable) relie le nombre de pièces contrôlées à la taille du lot et au nombre de défauts tolérés avant rejet du lot. Des niveaux plus stricts sont fixés pour les caractéristiques critiques comme les dimensions et la vibration, des niveaux plus souples pour les points esthétiques mineurs. Certains contrôles, comme la vibration sur banc, peuvent être réalisés sur chaque pièce dans les usines équipées pour cela ; d’autres, comme la dureté, sont destructifs ou lents et sont toujours faits par échantillonnage. Le niveau d’échantillonnage fait partie du plan écrit, non d’un réglage par défaut. Comme aucun échantillon ne peut prouver qu’un lot entier est exempt de défauts, le plan dit ce qui se passe lorsqu’un défaut est trouvé plutôt que de prétendre qu’il n’y en a pas.
| Étape | Contrôles types | Base |
|---|---|---|
| Avant la production | Plan écrit, échantillon de référence, approbation de l’emballage et du marquage | Plan ou fiche technique, spécification de commande |
| À réception | Certificat d’acier, grade des billes, ajustement des cages et joints | Certificats matière, relevés de l’usine |
| En cours de fabrication | Dureté, cote rectifiée, circularité, état du chemin de roulement | Enregistrements de fabrication, contrôles de première pièce |
| Final | Dimensions, jeu, vibration, propreté, rotation, joints | Échantillonnage AQL selon le plan |
| Avant expédition | Marquage, emballage, quantité, documents | Échantillon approuvé et liste de colisage |
L’échantillon de référence
Pour chaque programme, un échantillon de référence est approuvé avant le lot : soit la première pièce de l’usine, soit une pièce conservée d’un lot précédent accepté. C’est la référence physique pour l’aspect, le marquage, l’emballage, les détails de cage et de joint et, lorsqu’ils sont mesurés, pour les valeurs de vibration et de jeu. Les lots suivants sont comparés à cet échantillon. Il vous protège aussi si une usine change un composant ou un procédé sans prévenir, car l’écart apparaît par rapport à l’échantillon.
En cas d’écart
Le traitement des non-conformités suit un ordre fixe. D’abord, le lot concerné est bloqué et l’étendue du problème est établie par un échantillonnage élargi ou un tri. Ensuite, la cause est recherchée à l’usine : matière, traitement thermique, rectification, assemblage ou emballage. Enfin, l’acheteur est informé en termes clairs de ce qui a été constaté, des options (trier et expédier les bonnes pièces, retoucher, remplacer, dérogation avec écart documenté) et de ce qui change la fois suivante. Rien n’est expédié sous une dérogation tacite. Des problèmes répétés dans une usine rouvrent la sélection par audit pour cette gamme.
Pour fixer les exigences de votre programme, décrivez l’application et les quantités dans le formulaire de devis : le bureau vous renverra un projet de plan avec le devis. Les délais types figurent dans MOQ et délais.