
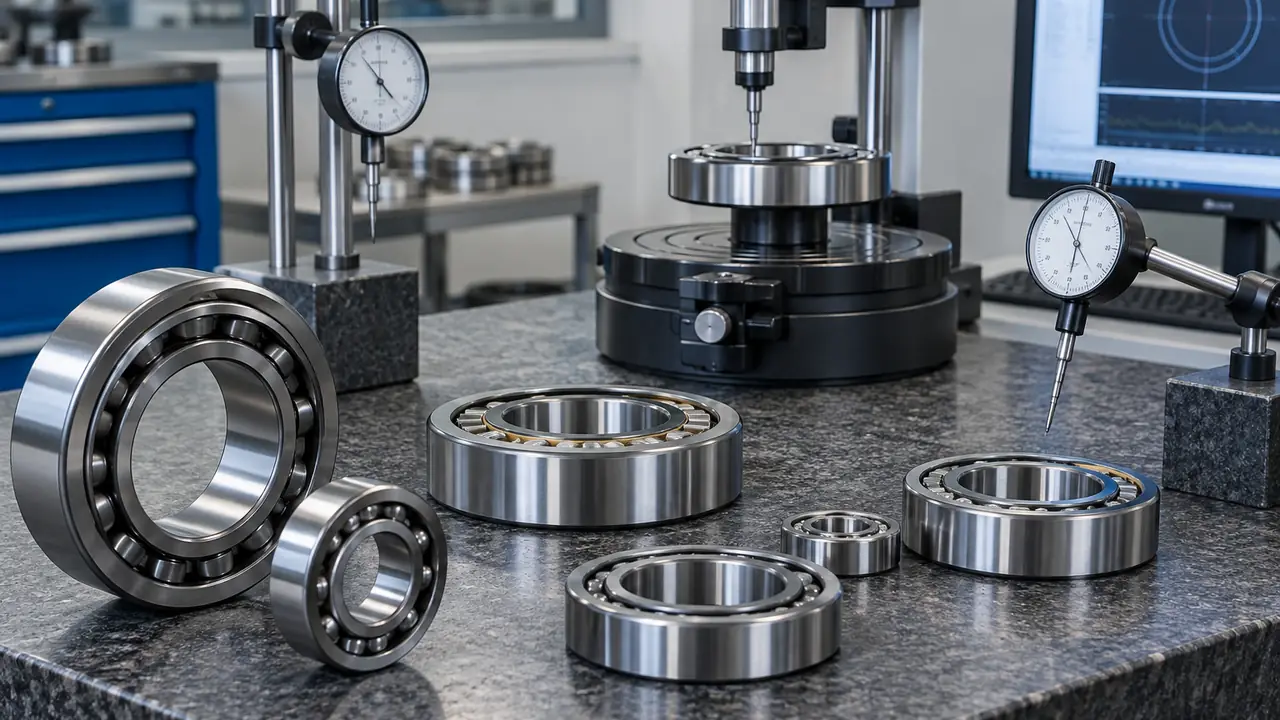
Bắt đầu từ kế hoạch, không phải từ lô hàng
Phần lớn tranh chấp về chất lượng vòng bi bắt đầu từ một yêu cầu không được nêu: người mua cho rằng một mức rung, nhà máy lại cho rằng mức khác. Bộ phận sourcing tránh điều đó bằng cách viết kế hoạch kiểm tra trước khi sản xuất bắt đầu. Kế hoạch liệt kê mã đầy đủ các hậu tố, cấp dung sai và nhóm khe hở, các hạng mục kiểm tra, số chiếc cần kiểm, tiêu chí chấp nhận, mẫu tham chiếu và các chứng từ đi kèm lô hàng. Hai bên xác nhận bằng văn bản, và nhà máy sản xuất theo kế hoạch đó. Rolvane là bộ phận sourcing: chúng tôi không sản xuất vòng bi, nhưng chúng tôi nắm kế hoạch, theo dõi nhà máy so với kế hoạch và cùng bạn quyết định phải làm gì khi kết quả không khớp.
Ba điểm kiểm tra
Vật liệu đầu vào
Thép vòng bi, bi, vòng cách, phớt và mỡ được kiểm tra khi đến nhà máy. Với thép, chứng nhận vật liệu được đối chiếu với lô và mác thép; với bi, cấp và nhóm đường kính theo ISO 3290; với vòng cách và phớt, kích thước, độ vừa và ngoại quan; với mỡ, loại và số lô. Hàng lẫn lộn hoặc không có nhãn bị cách ly. Hồ sơ tốt ở khâu này giúp mọi vấn đề về sau đều truy ra được lô.
Kiểm tra trong quá trình
Giữa các bước, công nhân và nhân viên kiểm tra kiểm các kích thước sau tiện, độ cứng sau nhiệt luyện, kích thước sau mài, độ tròn và biên dạng, cùng tình trạng bề mặt rãnh lăn. Tần suất được nêu trong kế hoạch: kiểm tra chiếc đầu tiên sau khi cài đặt, kiểm tra định kỳ trong lúc chạy, và quy tắc dừng và phân loại khi một số đo bị lệch. Trang quy trình sản xuất cho thấy biện pháp kiểm soát nào áp dụng ở bước nào.
Kiểm tra cuối cùng
Vòng bi thành phẩm được kiểm tra trước khi đóng gói. Danh mục tiêu chuẩn, cần thống nhất theo từng đơn hàng, gồm:
- Kích thước: lỗ, đường kính ngoài, chiều rộng và vát mép so với cấp dung sai đã đặt (ISO 492 và ISO 15).
- Khe hở hướng kính bên trong so với nhóm đã đặt, ví dụ CN hoặc C3 (xem dung sai và khe hở).
- Mức rung hoặc ồn trên giá thử so với cấp đã thống nhất.
- Độ cứng của vòng và con lăn, trên mẫu.
- Độ nhám rãnh lăn và bề mặt, trên mẫu.
- Độ sạch, không thấy hạt, gỉ hay cặn mài.
- Quay bằng tay để kiểm tra độ êm và không bị kẹt.
- Phớt và nắp chắn: độ vừa, tình trạng môi phớt và ngoại quan, trên mẫu mở ra khi có yêu cầu.
Lấy mẫu và AQL
Kiểm tra từng chiếc cho mọi đặc tính vừa không thực tế vừa không cần thiết với phần lớn chương trình, nên kiểm tra lô dùng phương pháp lấy mẫu. Khái niệm AQL (mức chất lượng chấp nhận được) gắn số chiếc cần kiểm với cỡ lô và với số lỗi được phép trước khi lô bị từ chối. Mức chặt hơn được đặt cho các đặc tính trọng yếu như kích thước và độ rung, mức lỏng hơn cho các điểm ngoại quan thứ yếu. Một số hạng mục kiểm tra, như độ rung trên giá thử, có thể chạy trên từng chiếc ở các nhà máy được trang bị cho việc đó; hạng mục khác, như độ cứng, mang tính phá hủy hoặc chậm nên luôn lấy mẫu. Mức lấy mẫu là một phần của kế hoạch bằng văn bản, không phải mặc định. Vì không mẫu nào chứng minh được cả lô không có lỗi, kế hoạch nêu rõ điều gì xảy ra khi phát hiện lỗi thay vì giả vờ rằng lỗi không tồn tại.
| Giai đoạn | Hạng mục kiểm tra tiêu biểu | Cơ sở |
|---|---|---|
| Trước sản xuất | Kế hoạch bằng văn bản, mẫu chuẩn, duyệt đóng gói và đánh dấu | Bản vẽ hoặc bảng dữ liệu, đặc tả đơn hàng |
| Đầu vào | Chứng nhận thép, cấp bi, độ vừa vòng cách và phớt | Chứng nhận vật liệu, hồ sơ nhà máy |
| Trong quá trình | Độ cứng, kích thước sau mài, độ tròn, tình trạng rãnh lăn | Hồ sơ quy trình, kiểm tra chiếc đầu tiên |
| Cuối cùng | Kích thước, khe hở, độ rung, độ sạch, quay, phớt | Lấy mẫu AQL theo kế hoạch |
| Trước khi giao | Đánh dấu, đóng gói, số lượng, chứng từ | Mẫu đã duyệt và phiếu đóng gói |
Mẫu chuẩn
Với mỗi chương trình, một mẫu chuẩn được duyệt trước khi sản xuất lô: hoặc là sản phẩm mẫu đầu tiên của nhà máy, hoặc là một chiếc được giữ lại từ lô trước đã được chấp nhận. Đó là vật tham chiếu thực về ngoại quan, đánh dấu, đóng gói, chi tiết vòng cách và phớt, và, khi có đo, về số đo độ rung và khe hở. Các lô sau được so sánh với nó. Nó cũng bảo vệ bạn nếu nhà máy thay đổi một linh kiện hay một công đoạn mà không báo ai, vì sự khác biệt sẽ lộ ra khi so với mẫu.
Khi có sai lệch
Việc xử lý sự không phù hợp theo một thứ tự cố định. Thứ nhất, lô bị ảnh hưởng được giữ lại và mức độ được xác định bằng lấy mẫu rộng hơn hoặc phân loại. Thứ hai, nguyên nhân được tìm tại nhà máy: vật liệu, nhiệt luyện, mài, lắp ráp hoặc đóng gói. Thứ ba, người mua được thông báo bằng lời lẽ rõ ràng về những gì đã phát hiện, các phương án (phân loại và giao các chiếc đạt, gia công lại, thay thế, chấp nhận ngoại lệ có ghi nhận sai lệch) và điều gì sẽ thay đổi lần sau. Không có gì được giao theo một sai lệch ngầm. Sự cố lặp lại tại một nhà máy sẽ mở lại sàng lọc đánh giá cho dòng sản phẩm đó.
Để đặt yêu cầu cho chương trình của bạn, hãy mô tả ứng dụng và số lượng trong biểu mẫu báo giá, và bộ phận sourcing sẽ gửi lại bản nháp kế hoạch cùng báo giá. Thời gian tiêu biểu có trong MOQ và thời gian giao hàng.