
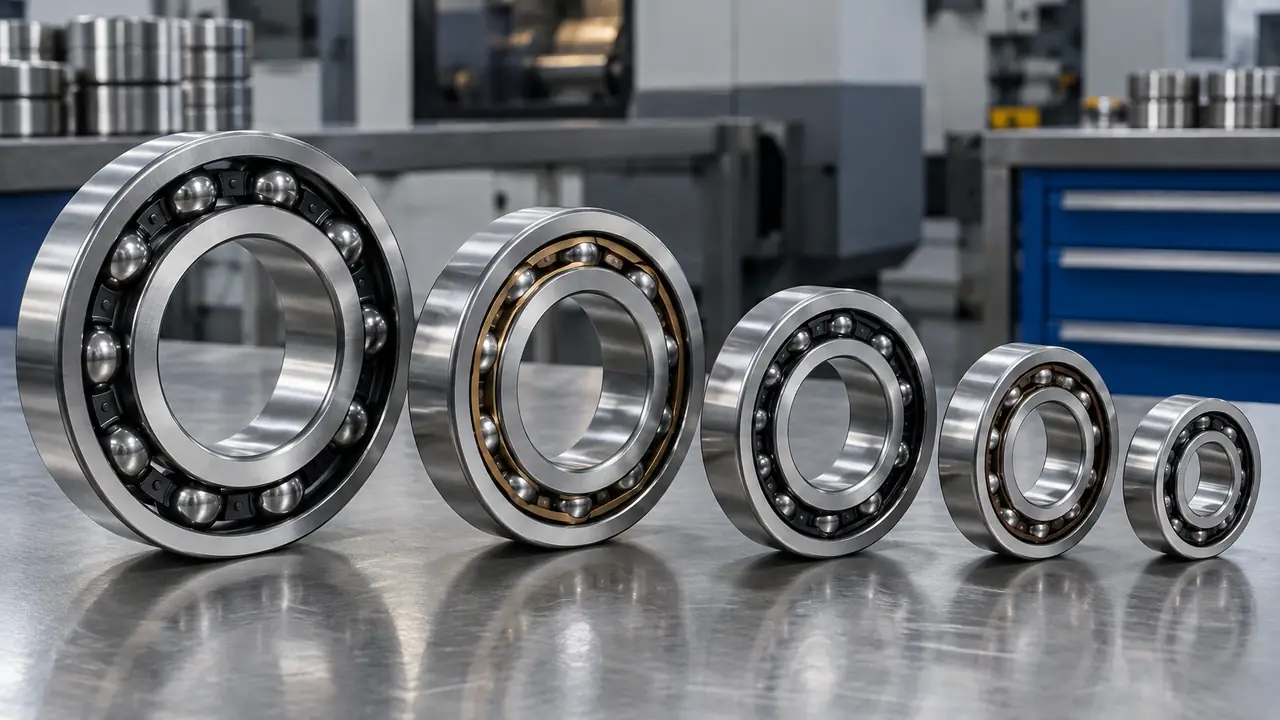
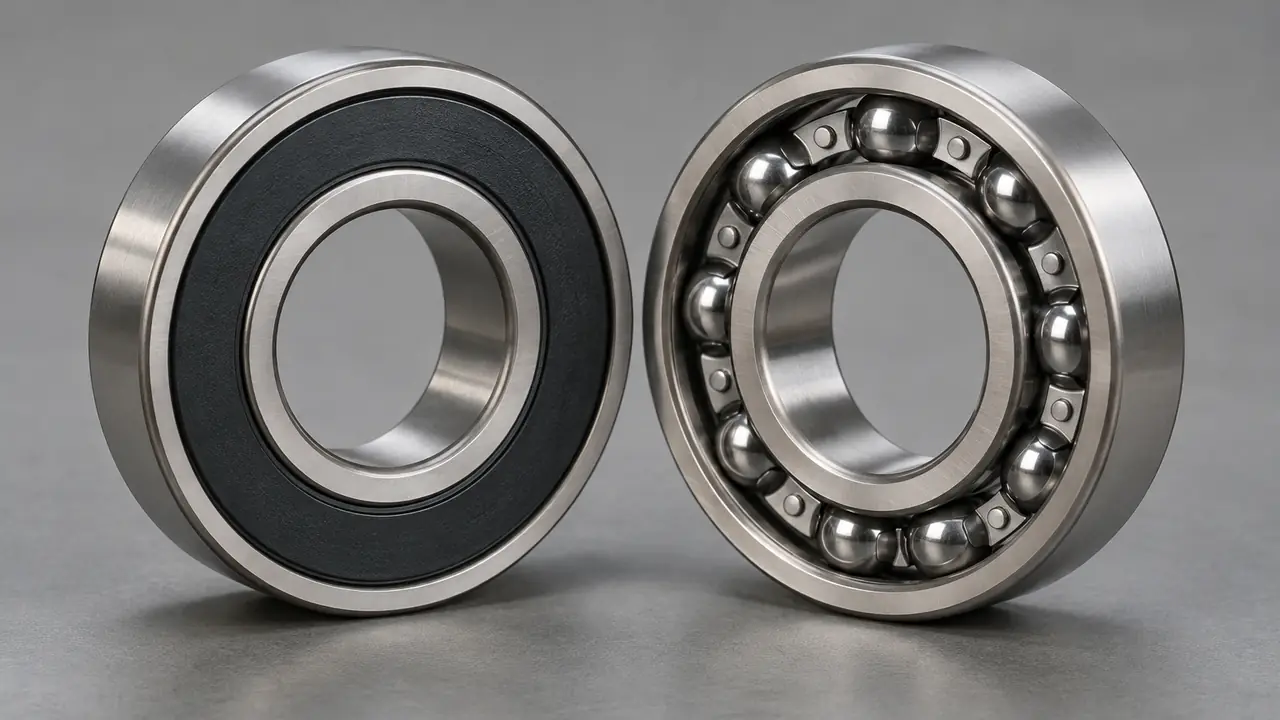
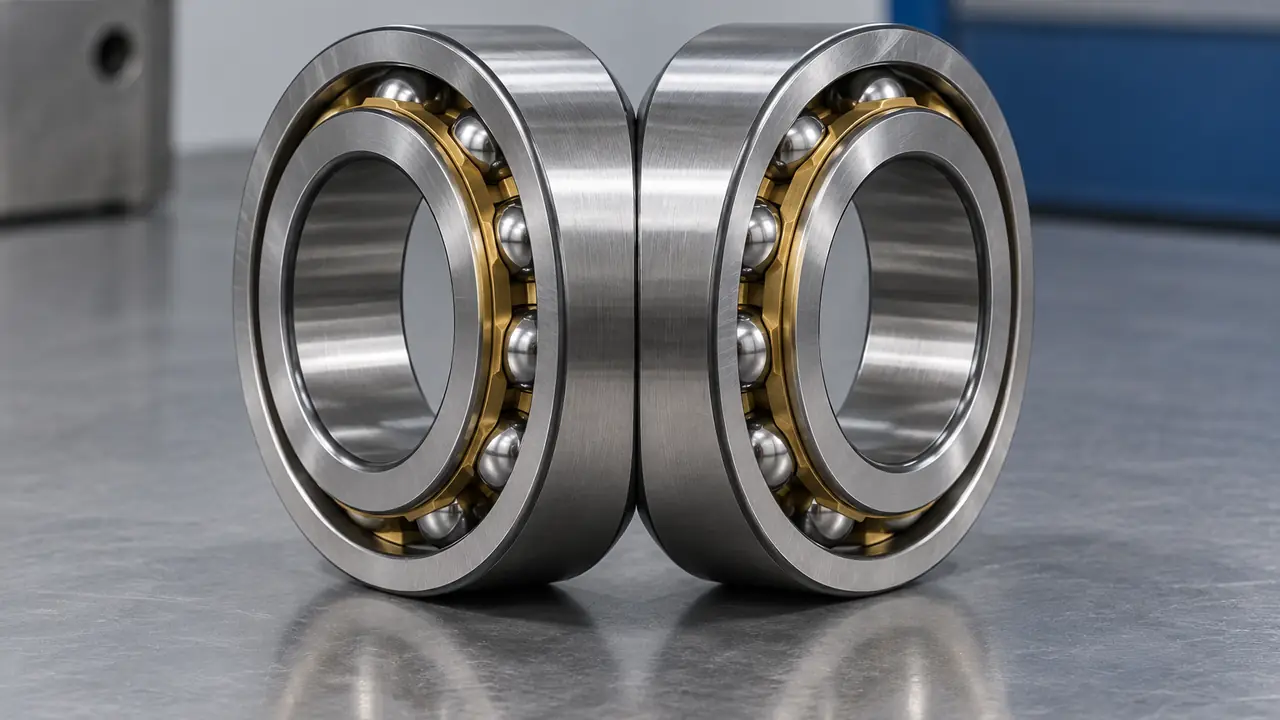
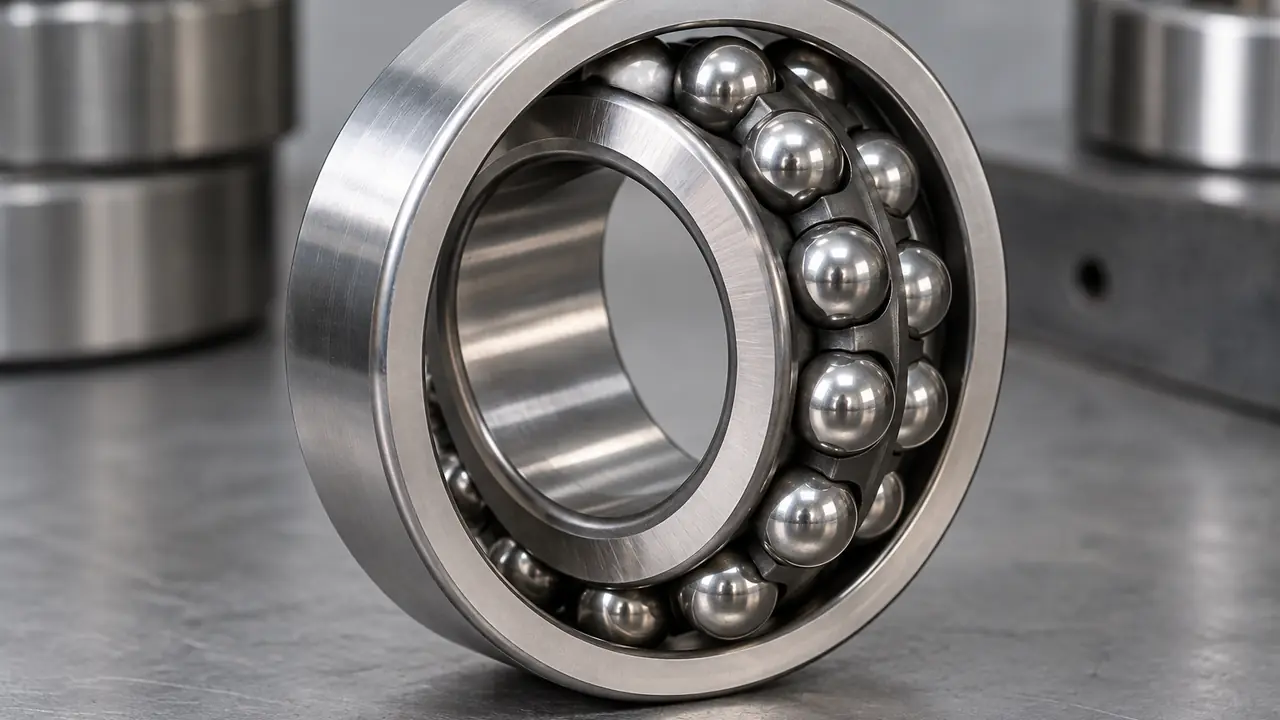
Họ vòng bi cầu
Vòng bi cầu truyền tải qua tiếp xúc điểm giữa các viên bi thép và rãnh lăn của vòng trong và vòng ngoài. Tiếp xúc điểm giữ ma sát thấp, đó là lý do vòng bi cầu là lựa chọn đầu tiên khi tốc độ quan trọng hơn khả năng chịu tải thuần túy. Vòng bi đũa dùng tiếp xúc đường, chịu tải nặng hơn ở cùng kích thước; trang vòng bi đũa trình bày về chúng. Trong họ vòng bi cầu, sự khác biệt nằm ở hình học rãnh lăn: rãnh sâu đến đâu, góc tiếp xúc có nghiêng không, và rãnh lăn ngoài có dạng cầu hay không.
Rolvane hoạt động như một bộ phận tìm nguồn: điều phối các nhà máy vòng bi đối tác trong các cụm sản xuất của Trung Quốc, lập danh sách rút gọn nhà máy cho từng dự án, sắp xếp kiểm tra và tổ chức vận chuyển. Sáu họ dưới đây là những họ được các nhà sản xuất thiết bị OEM, nhà phân phối MRO và nhà sản xuất động cơ yêu cầu nhiều nhất.
Sáu họ trong một cái nhìn
| Họ | Series thông thường | Chịu | Chọn khi |
|---|---|---|---|
| Rãnh sâu | 60, 62, 63, 68, 69 | Hướng kính cộng dọc trục vừa phải, cả hai chiều | Làm việc thông thường, chạy êm, ít bảo dưỡng |
| Tiếp xúc góc | 70, 72, 73 | Hướng kính cộng dọc trục theo một chiều | Tải kết hợp, độ cứng vững, lắp theo cặp |
| Tự lựa | 12, 13, 22, 23 | Hướng kính, dọc trục nhẹ, chịu được độ nghiêng | Trục bị võng hoặc thân gối không thể căn chỉnh chính xác |
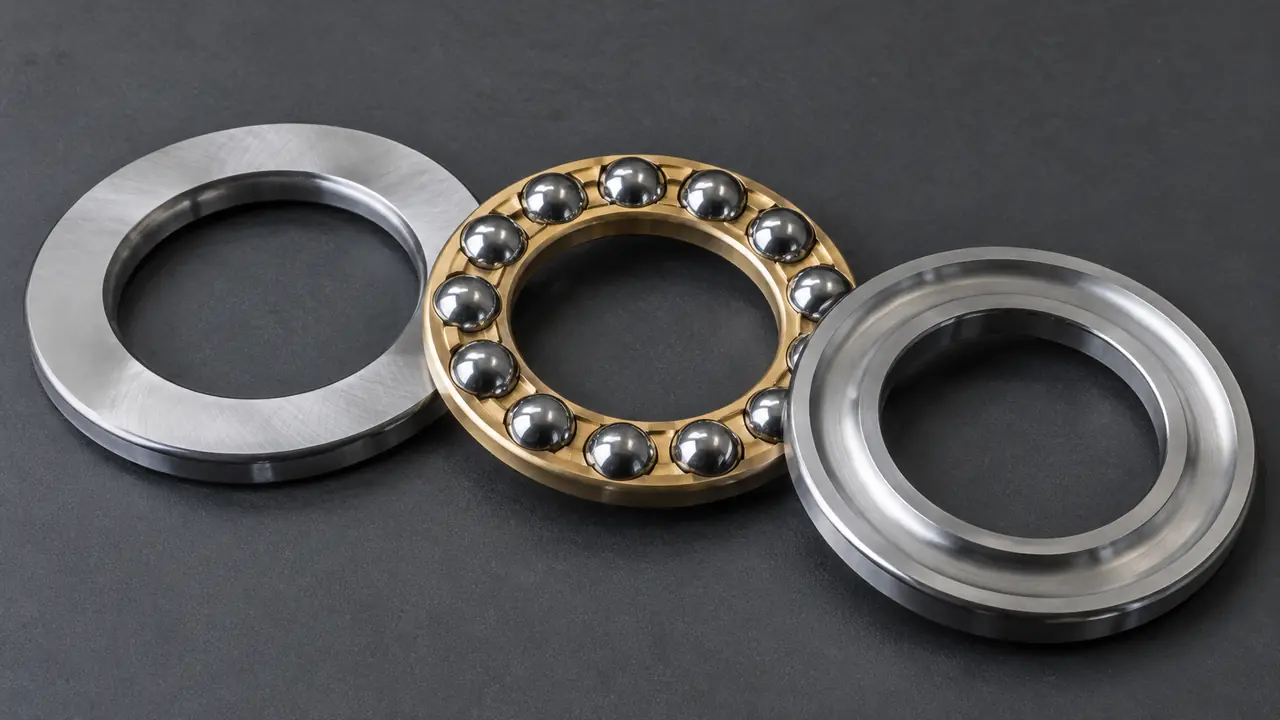
| Chặn | 511, 512, 513 | Chỉ dọc trục | Tải dọc trục ở tốc độ thấp đến vừa |
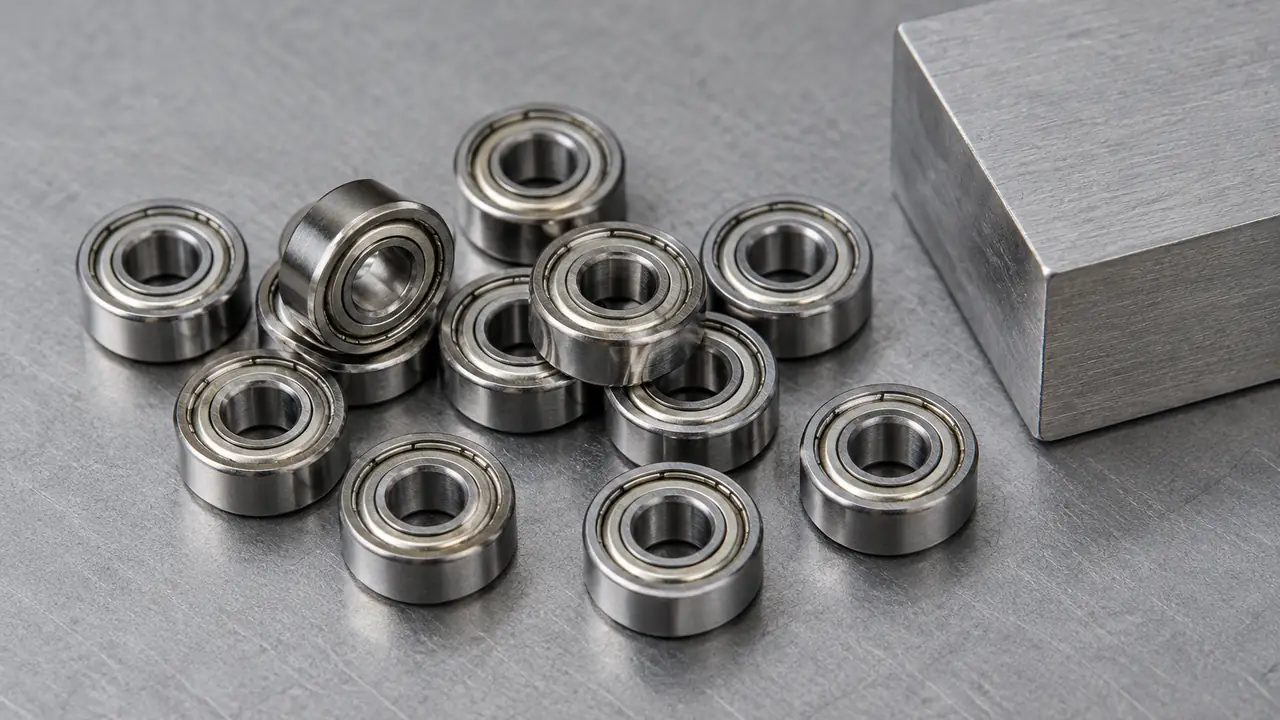
| Mini | 6xx, 68x, 69x, MR | Hướng kính và dọc trục nhẹ | Đường kính trong nhỏ dưới khoảng 10 mm |
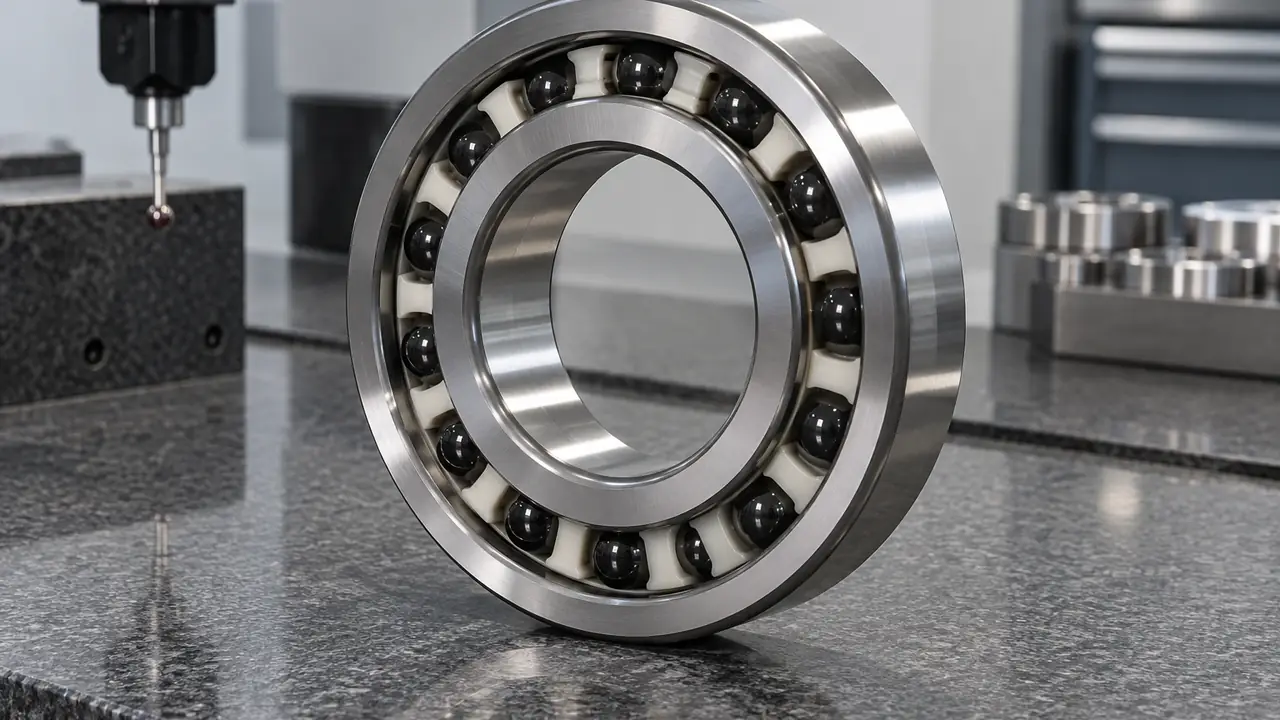
| Tốc độ cao | 70xx, 719xx, 72xx chính xác | Hướng kính cộng dọc trục, tải trước có kiểm soát | Trục chính và chuyển động quay nhanh, chính xác |
Cách chọn giữa chúng
Hãy bắt đầu từ hướng của tải, vì điều đó loại bỏ nhanh phần lớn các phương án.
- Chủ yếu hướng kính, có chút dọc trục theo cả hai chiều. Rãnh sâu. Loại này có dải kích thước rộng nhất, dễ tìm nguồn với sản lượng lớn nhất và thay thế đơn giản nhất.
- Tải dọc trục đáng kể theo một chiều cùng với tải hướng kính. Tiếp xúc góc, thường dùng theo cặp. Nếu tải dọc trục đảo chiều, lắp hai vòng bi quay ngược chiều nhau. Vòng bi rãnh sâu không phải câu trả lời khi tải dọc trục là nhiệm vụ chính.
- Chỉ có tải dọc trục. Vòng bi chặn cầu. Nó cần một vòng bi hướng kính riêng để định vị trục và một tải dọc trục tối thiểu để giữ cho các viên bi lăn.
- Lệch trục giữa trục và thân gối. Tự lựa. Điển hình ở trục dài, máy nông nghiệp và truyền động băng tải, nơi khung bị uốn.
- Đường kính trong rất nhỏ hoặc dụng cụ chính xác. Mini. Độ sạch và cách thao tác quan trọng hơn tải.
- Tốc độ quay rất cao và độ cứng vững. Tiếp xúc góc chính xác tốc độ cao, thường có bi gốm và tải trước xác định.
Tốc độ là câu hỏi thứ hai. Phớt tiếp xúc, tải trước lớn và số bi đầy đủ đều sinh thêm nhiệt. Tốc độ giới hạn được liệt kê trong tài liệu kỹ thuật của từng nhà cung cấp, và bộ phận kiểm tra chúng theo chu kỳ làm việc của bạn thay vì nêu một con số chung. Về cách suy luận tuổi thọ theo tải, ISO 281 quy định phương pháp tuổi thọ định mức cơ bản mà các giá trị trong tài liệu kỹ thuật tuân theo.
Cần nêu gì với bất kỳ vòng bi cầu nào
Dù thuộc họ nào, yêu cầu báo giá sẽ nhanh hơn khi nêu sẵn cùng các chi tiết: ký hiệu đầy đủ kèm hậu tố, cấp dung sai (P0, P6, P5, P4 theo ISO 492), nhóm khe hở bên trong như C3, loại phớt hoặc nắp chắn, vật liệu vòng cách, mỡ và mọi yêu cầu về đánh dấu hay đóng gói. Hướng dẫn ký hiệu giải thích từng hậu tố, còn dung sai và khe hở cho thấy hai yếu tố này tương tác với kiểu lắp của bạn như thế nào.
Nếu ứng dụng là thay thế và chi tiết cũ đã mòn, hãy đo đường kính trong, đường kính ngoài và bề rộng trước khi giả định series. Các vòng bi cầu có cùng đường kính trong thường tồn tại ở ba hoặc bốn series với thân gối rất khác nhau.
Tìm nguồn và kiểm tra
Vòng bi cầu cỡ nhỏ và vừa chủ yếu đến từ phía đông Chiết Giang và Giang Tô, với gia công chính xác tập trung quanh Lạc Dương (Luoyang), còn bi thép và vòng cách được cung cấp bởi các nhà sản xuất chuyên biệt ở Sơn Đông. Các phân tích ngành cho thấy năm cụm chính chiếm khoảng 60 phần trăm công suất toàn quốc. Bộ phận chọn nhà máy theo cấp dung sai, cấp độ rung và số lượng, rồi thống nhất kế hoạch kiểm tra bao gồm kích thước, khe hở, độ ồn và ngoại quan, với báo cáo được cung cấp cho từng lô. Xem các cụm sản xuất và thử nghiệm và kiểm tra.
Các khoảng tham khảo thông thường: 100-500 chiếc cho mỗi ký hiệu tiêu chuẩn, 1.000-5.000 cho đánh dấu nhãn riêng, mẫu trong 3-7 ngày làm việc từ hàng có sẵn và 25-45 ngày cho sản xuất theo lô. Tất cả được xác nhận bằng văn bản cho từng chương trình. Hãy gửi các ký hiệu và số lượng qua biểu mẫu báo giá.