
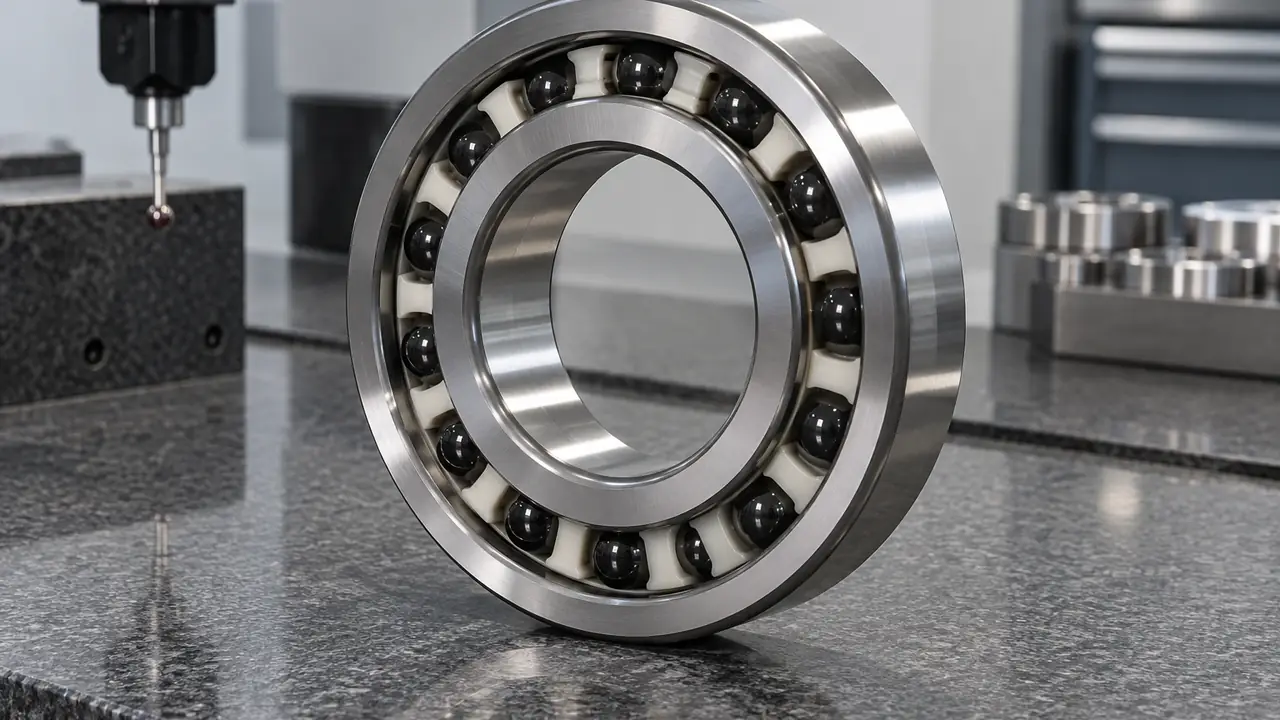
| Ký hiệu | Loại | d đường kính trong | D đường kính ngoài | B chiều rộng |
|---|---|---|---|---|
| 7000 | Vòng bi bi tiếp xúc góc | 10 | 26 | 8 |
| 7002 | Vòng bi bi tiếp xúc góc | 15 | 32 | 9 |
| 7004 | Vòng bi bi tiếp xúc góc | 20 | 42 | 12 |
| 7006 | Vòng bi bi tiếp xúc góc | 30 | 55 | 13 |
| 7008 | Vòng bi bi tiếp xúc góc | 40 | 68 | 15 |
| 7010 | Vòng bi bi tiếp xúc góc | 50 | 80 | 16 |
| 7200 | Vòng bi bi tiếp xúc góc | 10 | 30 | 9 |
| 7204 | Vòng bi bi tiếp xúc góc | 20 | 47 | 14 |
| 7206 | Vòng bi bi tiếp xúc góc | 30 | 62 | 16 |
Kích thước bao ISO danh nghĩa, chỉ để tham khảo. Vui lòng đối chiếu với bản vẽ và bảng dữ liệu của nhà cung cấp.
Điều gì làm nên vòng bi tốc độ cao
Vòng bi tốc độ cao không được xác định bởi một đặc điểm đơn lẻ mà bởi sự kết hợp: độ chính xác hình học chặt, hình học bên trong được kiểm soát, phần tử lăn nhẹ, vòng cách ổn định ở tốc độ quay cao và phương pháp bôi trơn mang nhiệt đi. Dạng phổ biến nhất là vòng bi cầu tiếp xúc góc chính xác dùng theo cặp hoặc bộ trong trục chính máy công cụ, trục chính điện, đầu mài, bơm turbo phân tử và động cơ tốc độ cao. Trang này nói về tìm nguồn; các con số của bất kỳ vòng bi nào, kể cả tốc độ giới hạn, lấy từ tài liệu kỹ thuật của nhà cung cấp và phụ thuộc vào bôi trơn và tải trước.
Gia công chính xác tập trung quanh Lạc Dương (Luoyang), nơi có các viện nghiên cứu và nhà sản xuất vòng bi chính xác, cùng năng lực bổ sung ở Giang Tô và các nơi khác. Bộ phận lập danh sách rút gọn nhà máy theo cấp dung sai, khả năng ghép bộ và thiết bị thử có sẵn, rồi xác minh hồ sơ đánh giá bằng văn bản cho từng dự án.
Series và cấp chính xác
| Series | Tiết diện | Ví dụ, mm danh nghĩa |
|---|---|---|
| 719xx | Rất nhẹ, ưu tiên tốc độ cao | Tiết diện mảnh cho trục chính nhỏ gọn |
| 70xx | Nhẹ, series trục chính dùng nhiều nhất | 7004: 20 x 42 x 12; 7006: 30 x 55 x 13 |
| 72xx | Trung bình, khả năng chịu tải cao hơn | 7206: 30 x 62 x 16 |
Độ chính xác được định nghĩa trong ISO 492: P5 là cấp ISO 5 và P4 là cấp 4, chặt hơn P0 thông thường. Các cấp cao hơn giới hạn độ đảo hướng kính, sai lệch bề rộng vòng và sai lệch đường kính trong và ngoài. Độ chính xác cao hơn tốn kém hơn để sản xuất và kiểm tra, vì vậy hãy chỉ định cấp mà trục chính cần chứ không phải cấp cao nhất hiện có. Các kích thước nêu là danh nghĩa và phải được đối chiếu với tài liệu kỹ thuật.
Bi gốm lai
Vòng bi lai dùng bi silicon nitride (Si3N4) trong vòng thép. Bi gốm nhẹ hơn và cứng hơn thép và có bề mặt mịn hơn, làm giảm tải ly tâm lên vòng ngoài và giảm nhiệt. Chúng cũng chống bị dính vật liệu và cho tuổi thọ mỡ dài hơn trong điều kiện phù hợp. Phiên bản lai phổ biến ở trục chính mài và động cơ điện tốc độ cao, và chúng cũng cách điện, như đã nêu ở trang vòng bi gốm. Hãy hỏi nhà máy về mác gốm và chứng chỉ của nó, vì chất lượng khác nhau.
Góc tiếp xúc, bộ ghép và tải trước
Vòng bi trục chính thường có góc tiếp xúc 15 hoặc 25 độ và được cung cấp dưới dạng bộ ghép theo kiểu DB, DF, DT hoặc nhiều vòng, với tải trước được tích hợp trong bộ. Tải trước kiểm soát độ cứng vững của trục chính và cách vòng bi nóng lên: tải trước nặng cho độ cứng vững nhưng làm tăng nhiệt độ và giảm tốc độ cho phép. Cấp phù hợp phụ thuộc vào tải cắt, dải tốc độ và phương pháp bôi trơn; nhà chế tạo máy thường chỉ định, và bộ phận xác nhận những gì nhà máy cung cấp được trước khi đặt hàng.
- Đặt hàng vòng bi theo bộ và giữ chúng cùng nhau, với dấu chữ V hoặc dấu bộ được căn thẳng khi lắp ráp.
- Không trộn vòng bi từ các bộ khác nhau; sự ghép đôi bằng mài sẽ mất.
- Kiểm tra độ tròn và độ vuông góc của trục và thân gối, vì sai số ở đó sẽ lộ ra thành độ đảo trục chính.
Bôi trơn
Vòng bi tốc độ cao được bôi trơn bằng mỡ cho tốc độ thấp hơn và thiết kế nhỏ gọn, hoặc bằng dầu-khí hay sương dầu khi tốc độ và nhiệt yêu cầu. Loại mỡ, lượng mỡ và quy trình chạy rà tạo ra khác biệt lớn về nhiệt độ và tuổi thọ. Tra quá nhiều là nguyên nhân thường gặp gây quá nhiệt. Hãy nêu phương pháp bôi trơn, loại mỡ nếu cung cấp loại đã tra sẵn mỡ và quy trình chạy rà. Xem hướng dẫn bôi trơn.
Lắp đặt và chạy rà
Vòng bi chính xác đáp lại sự lắp đặt cẩn thận. Hãy làm việc trong khu vực sạch, kiểm tra mặt vai trục và vai thân gối vuông góc với lỗ, và dùng mô-men siết đai ốc khóa hoặc cách bố trí vòng đệm đã chỉ định để bộ mang đúng tải trước dự kiến. Vòng đệm giữa các vòng bi, nếu có, phải được mài phẳng và song song với cùng dung sai như chính các vòng bi. Sau khi lắp, chạy rà theo giai đoạn với tốc độ tăng dần giúp mỡ phân bố và nhiệt độ ổn định trước khi trục chính chạy đầy tải. Bỏ qua chạy rà là lý do thường gặp của các đợt tăng nhiệt sớm.
Người dùng điển hình gồm nhà chế tạo máy công cụ, nhà sản xuất trục chính gia công gỗ và khắc, nhà sản xuất tay khoan nha khoa và y tế, và các đơn vị tích hợp tự động hóa. Khi tìm nguồn qua bộ phận, hãy cung cấp bản vẽ hoặc thông số trục chính nếu có thể, vì cách bố trí và tải trước quan trọng không kém ký hiệu vòng bi.
Kiểm tra và đặt hàng
Các kiểm tra điển hình cho mỗi lô gồm kích thước và độ đảo so với cấp đã đặt, dấu ghép bộ, tải trước hoặc độ rơ dọc trục của bộ, hồ sơ cấp bi và vật liệu, độ sạch và ngoại quan. Báo cáo được giao cùng lô. Số lượng được đánh giá theo từng chương trình vì bộ chính xác được sản xuất theo đơn đặt hàng; mẫu và thời gian được xác nhận bằng văn bản. Hãy gửi ký hiệu, cấp và yêu cầu tải trước qua biểu mẫu báo giá.