
| Designación | Tipo | d diámetro interior | D diámetro exterior | B ancho |
|---|---|---|---|---|
| 7000 | Rodamiento de bolas de contacto angular | 10 | 26 | 8 |
| 7002 | Rodamiento de bolas de contacto angular | 15 | 32 | 9 |
| 7004 | Rodamiento de bolas de contacto angular | 20 | 42 | 12 |
| 7006 | Rodamiento de bolas de contacto angular | 30 | 55 | 13 |
| 7008 | Rodamiento de bolas de contacto angular | 40 | 68 | 15 |
| 7010 | Rodamiento de bolas de contacto angular | 50 | 80 | 16 |
| 7200 | Rodamiento de bolas de contacto angular | 10 | 30 | 9 |
| 7204 | Rodamiento de bolas de contacto angular | 20 | 47 | 14 |
| 7206 | Rodamiento de bolas de contacto angular | 30 | 62 | 16 |
Dimensiones de contorno ISO nominales, a modo de referencia. Confirme con su plano y con la ficha técnica del proveedor.
Qué hace que un rodamiento sea de alta velocidad
Un rodamiento de alta velocidad no se define por una sola característica, sino por una combinación: gran precisión geométrica, geometría interna controlada, elementos rodantes ligeros, una jaula que se mantiene estable a alta velocidad de giro y un método de lubricación que evacúa el calor. La forma más común es el rodamiento de bolas de contacto angular de precisión que se usa por pares o en conjuntos en husillos de máquinas herramienta, husillos eléctricos, cabezales de rectificado, bombas turbomoleculares y motores de alta velocidad. Esta página trata del abastecimiento; las cifras de cada rodamiento concreto, incluida la velocidad límite, proceden de la ficha técnica del proveedor y dependen de la lubricación y de la precarga.
El trabajo de precisión se concentra en torno a Luoyang, donde tienen su sede institutos de investigación y fabricantes de rodamientos de precisión, con capacidad adicional en Jiangsu y otras zonas. La mesa preselecciona plantas por clase de tolerancia, capacidad de emparejamiento y equipos de ensayo disponibles, y después verifica por escrito el rastro de auditoría de cada proyecto.
Series y clases de precisión
| Serie | Sección | Ejemplo, mm nominales |
|---|---|---|
| 719xx | Extraligera, prioridad a la alta velocidad | Secciones delgadas para husillos compactos |
| 70xx | Ligera, la serie de husillo más utilizada | 7004: 20 x 42 x 12; 7006: 30 x 55 x 13 |
| 72xx | Media, más capacidad | 7206: 30 x 62 x 16 |
La precisión se define en ISO 492: P5 es la clase ISO 5 y P4 es la clase 4, más estrictas que la normal P0. Las clases superiores limitan el descentramiento radial, la variación del ancho de los anillos y la desviación del diámetro interior y exterior. Una mayor precisión cuesta más de producir e inspeccionar, así que especifique la clase que necesita el husillo y no la más alta disponible. Las dimensiones indicadas son nominales y deben confirmarse con la ficha técnica.
Bolas de cerámica híbrida
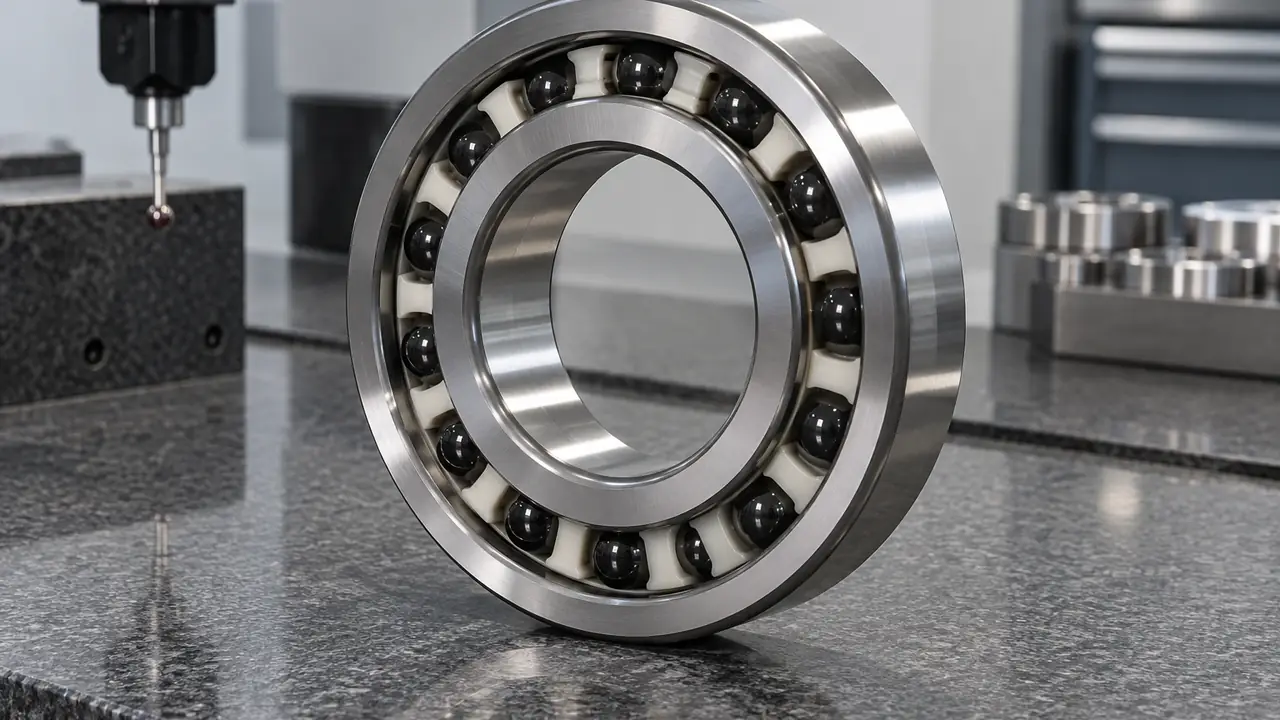
Los rodamientos híbridos utilizan bolas de nitruro de silicio (Si3N4) en anillos de acero. Las bolas cerámicas son más ligeras y duras que las de acero y tienen una superficie más lisa, lo que reduce la carga centrífuga sobre el anillo exterior y disminuye el calor. También resisten el desgarro superficial y ofrecen mayor vida de la grasa en condiciones adecuadas. Las versiones híbridas son habituales en husillos de rectificado y motores eléctricos de alta velocidad, y además aportan aislamiento eléctrico, como se explica en la página de rodamientos cerámicos. Solicite a la planta el grado de la cerámica y su certificado, ya que la calidad varía.
Ángulo de contacto, conjuntos y precarga
Los rodamientos de husillo suelen tener un ángulo de contacto de 15 o 25 grados y se suministran como conjuntos emparejados en disposiciones DB, DF, DT o múltiples, con la precarga incorporada al conjunto. La precarga controla la rigidez del husillo y la forma en que los rodamientos se calientan: una precarga pesada da rigidez, pero eleva la temperatura y reduce la velocidad admisible. La clase correcta depende de la carga de corte, del rango de velocidades y del método de lubricación; normalmente la especifica el fabricante de la máquina, y la mesa confirma lo que la planta puede suministrar antes de pedir.
- Pida los rodamientos como conjuntos y manténgalos juntos, con la marca en V o la marca del conjunto alineada en el montaje.
- No mezcle rodamientos de conjuntos distintos; se pierde el emparejamiento de rectificado.
- Compruebe la redondez y la perpendicularidad del eje y del alojamiento, ya que los errores en ellos se manifiestan como descentramiento del husillo.
Lubricación
Los rodamientos de alta velocidad se lubrican con grasa para velocidades menores y diseños compactos, o con aceite-aire o niebla de aceite cuando la velocidad y el calor lo exigen. El tipo de grasa, la cantidad y el procedimiento de rodaje influyen mucho en la temperatura y en la vida útil. El exceso de llenado es una causa frecuente de sobrecalentamiento. Indique el método de lubricación, el tipo de grasa si se suministra pre-engrasado y el procedimiento de rodaje. Consulte la guía de lubricación.
Montaje y rodaje
Los rodamientos de precisión compensan una instalación cuidadosa. Trabaje en una zona limpia, compruebe que las caras de los resaltes del eje y del alojamiento están a escuadra con el agujero y utilice el par de apriete de la tuerca de fijación especificado o la disposición de espaciadores para que el conjunto soporte la precarga prevista. Los espaciadores entre rodamientos, cuando se utilizan, deben estar rectificados planos y paralelos con la misma tolerancia que los propios rodamientos. Tras el montaje, un rodaje escalonado a velocidad creciente permite que la grasa se distribuya y que la temperatura se estabilice antes de que el husillo pase al servicio completo. Omitir el rodaje es un motivo habitual de picos de temperatura prematuros.
Los usuarios típicos incluyen fabricantes de máquinas herramienta, de husillos para carpintería y grabado, de piezas de mano dentales y médicas, e integradores de automatización. Para el abastecimiento a través de la mesa, aporte un plano o la especificación del husillo siempre que sea posible, porque la disposición y la precarga son tan importantes como la designación del rodamiento.
Inspección y pedido
Los controles habituales por lote incluyen dimensiones y descentramiento frente a la clase pedida, marcas de emparejamiento del conjunto, precarga o juego axial del conjunto, registros del grado y del material de las bolas, limpieza y aspecto. Se entrega un informe con el lote. Las cantidades se evalúan para cada programa porque los conjuntos de precisión se fabrican bajo pedido; las muestras y los plazos de entrega se confirman por escrito. Envíe las designaciones, la clase y los requisitos de precarga mediante el formulario de cotización.