
| Обозначение | Тип | d диаметр отверстия | D наружный диаметр | B ширина |
|---|---|---|---|---|
| 7000 | Радиально-упорный шарикоподшипник | 10 | 26 | 8 |
| 7002 | Радиально-упорный шарикоподшипник | 15 | 32 | 9 |
| 7004 | Радиально-упорный шарикоподшипник | 20 | 42 | 12 |
| 7006 | Радиально-упорный шарикоподшипник | 30 | 55 | 13 |
| 7008 | Радиально-упорный шарикоподшипник | 40 | 68 | 15 |
| 7010 | Радиально-упорный шарикоподшипник | 50 | 80 | 16 |
| 7200 | Радиально-упорный шарикоподшипник | 10 | 30 | 9 |
| 7204 | Радиально-упорный шарикоподшипник | 20 | 47 | 14 |
| 7206 | Радиально-упорный шарикоподшипник | 30 | 62 | 16 |
Номинальные габаритные размеры по ISO для справки. Сверяйте с вашим чертежом и техническим описанием поставщика.
Что делает подшипник высокоскоростным
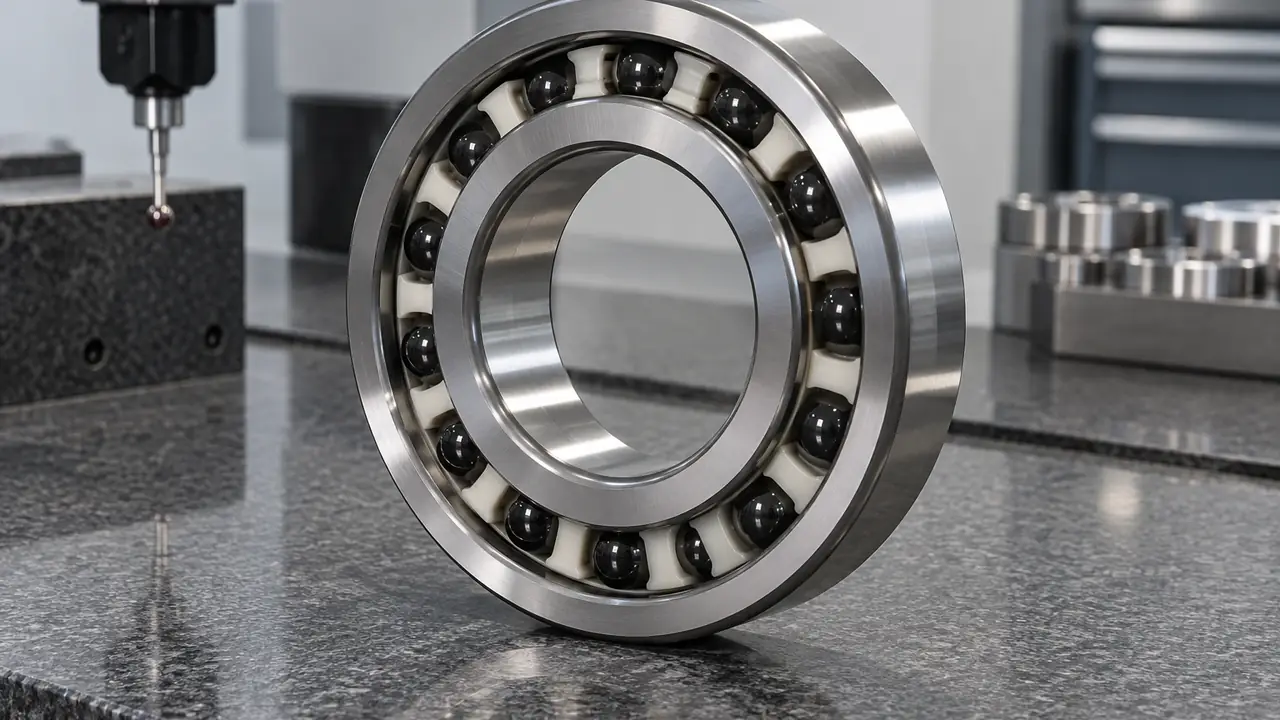
Высокоскоростной подшипник определяется не одной особенностью, а их сочетанием: высокой геометрической точностью, контролируемой внутренней геометрией, лёгкими телами качения, сепаратором, устойчивым при высокой частоте вращения, и способом смазки, отводящим тепло. Самая распространённая форма — прецизионный радиально-упорный шарикоподшипник, используемый парами или комплектами в шпинделях станков, электрошпинделях, шлифовальных головках, турбомолекулярных насосах и высокоскоростных двигателях. Эта страница посвящена закупке; цифры для любого конкретного подшипника, включая предельную скорость, берутся из паспорта поставщика и зависят от смазки и предварительного натяга.
Прецизионное производство сосредоточено вокруг Лояна, где расположены научно-исследовательские институты и производители прецизионных подшипников; дополнительные возможности есть в Цзянсу и других регионах. Центр составляет короткий список заводов по классу точности, возможностям подбора и имеющемуся испытательному оборудованию, затем письменно проверяет документальную прослеживаемость по каждому проекту.
Серии и классы точности
| Серия | Сечение | Пример, номинально мм |
|---|---|---|
| 719xx | Особо лёгкая, приоритет скорости | Тонкие сечения для компактных шпинделей |
| 70xx | Лёгкая, самая используемая шпиндельная серия | 7004: 20 x 42 x 12; 7006: 30 x 55 x 13 |
| 72xx | Средняя, большая грузоподъёмность | 7206: 30 x 62 x 16 |
Точность определяется в ISO 492: P5 — класс 5 по ISO, P4 — класс 4, строже нормального P0. Более высокие классы ограничивают радиальное биение, разброс ширины колец и отклонения внутреннего и наружного диаметров. Более высокая точность дороже в производстве и контроле, поэтому указывайте класс, нужный шпинделю, а не самый высокий из возможных. Приведённые размеры номинальные и должны сверяться с паспортом.
Гибридные керамические шарики
В гибридных подшипниках используются шарики из нитрида кремния (Si3N4) в стальных кольцах. Керамические шарики легче и твёрже стальных и имеют более гладкую поверхность, что снижает центробежную нагрузку на наружное кольцо и уменьшает нагрев. Они также устойчивы к задирам и при подходящих условиях дают больший ресурс смазки. Гибридные исполнения распространены в шлифовальных шпинделях и высокоскоростных электродвигателях, а также обеспечивают электроизоляцию, как описано на странице керамические подшипники. Запросите у завода марку керамики и её сертификат, поскольку качество различается.
Угол контакта, комплекты и предварительный натяг
Шпиндельные подшипники обычно имеют угол контакта 15 или 25 градусов и поставляются подобранными комплектами по схемам DB, DF, DT или многорядными, с предварительным натягом, заданным в комплекте. Предварительный натяг определяет жёсткость шпинделя и характер нагрева подшипников: тяжёлый натяг даёт жёсткость, но повышает температуру и снижает допустимую скорость. Правильный класс зависит от нагрузки резания, диапазона скоростей и способа смазки; обычно его задаёт производитель станка, а центр перед заказом уточняет, что может предоставить завод.
- Заказывайте подшипники комплектами и храните их вместе, совмещая при сборке V-образную метку или маркировку комплекта.
- Не смешивайте подшипники из разных комплектов: теряется подбор при шлифовании.
- Проверяйте вал и корпус на круглость и перпендикулярность: ошибки там проявляются как биение шпинделя.
Смазка
Высокоскоростные подшипники смазываются консистентной смазкой при меньших скоростях и в компактных конструкциях, а также масляно-воздушным способом или масляным туманом там, где этого требуют скорость и нагрев. Тип смазки, её количество и процедура обкатки сильно влияют на температуру и ресурс. Избыток смазки — частая причина перегрева. Укажите способ смазки, тип смазки, если подшипники поставляются с заправкой, и процедуру обкатки. См. руководство по смазке.
Монтаж и обкатка
Прецизионные подшипники окупают аккуратный монтаж. Работайте в чистом помещении, проверьте, что торцы бортиков вала и корпуса перпендикулярны посадочной поверхности, и используйте указанный момент затяжки стопорной гайки или схему проставок, чтобы комплект нёс задуманный предварительный натяг. Проставки между подшипниками, если они применяются, должны быть отшлифованы плоскими и параллельными с тем же допуском, что и сами подшипники. После сборки ступенчатая обкатка с нарастающей скоростью позволяет смазке распределиться, а температуре стабилизироваться до выхода шпинделя на полный режим. Пропуск обкатки — частая причина ранних скачков температуры.
Типичные пользователи — производители станков, производители шпинделей для деревообработки и гравировки, производители стоматологических и медицинских наконечников и интеграторы автоматизации. При закупке через центр по возможности предоставьте чертёж или спецификацию шпинделя, поскольку схема установки и предварительный натяг так же важны, как обозначение подшипника.
Контроль и заказ
Типичные проверки по партии включают размеры и биение относительно заказанного класса, метки подбора комплектов, предварительный натяг или осевой люфт комплекта, записи о классе и материале шариков, чистоту и внешний вид. Протокол отправляется с партией. Количество оценивается по каждой программе, так как прецизионные комплекты изготавливаются под заказ; образцы и сроки подтверждаются письменно. Отправьте обозначения, класс и требования к предварительному натягу через форму запроса.