
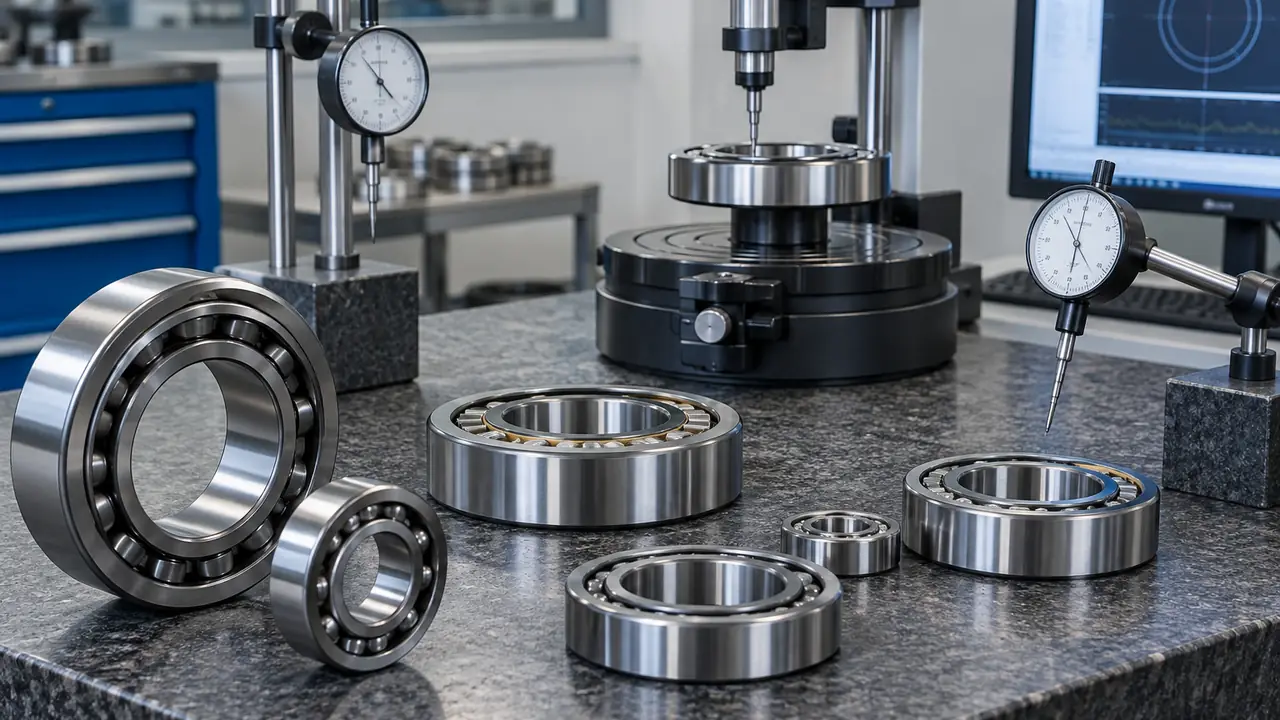
Начинать с плана, а не с партии
Большинство споров о качестве подшипников начинается с неоговорённого требования: покупатель предполагал один уровень вибрации, завод — другой. Бюро исключает это, составляя план контроля до начала производства. В плане указаны обозначение со всеми суффиксами, класс точности и группа зазора, выполняемые проверки, число проверяемых изделий, критерии приёмки, эталонный образец и документы, которые отгружаются с партией. Обе стороны подтверждают его письменно, и завод производит продукцию в соответствии с ним. Rolvane — сорсинговое бюро: оно не изготавливает подшипники, но отвечает за план, контролирует завод по нему и вместе с вами решает, что делать, если результаты расходятся с планом.
Три контрольные точки
Входной контроль материалов
Подшипниковая сталь, шарики, сепараторы, уплотнения и смазка проверяются по поступлении на завод. Для стали сертификат на материал сверяется с партией и маркой; для шариков — класс и группа диаметров по ISO 3290; для сепараторов и уплотнений — размеры, посадка и внешний вид; для смазки — тип и партия. Смешанный или немаркированный материал изолируется. Хорошие записи на этом этапе позволяют отследить любую позднейшую проблему до конкретной партии.
Межоперационный контроль
Между операциями рабочие и контролёры проверяют размеры после точения, твёрдость после термообработки, размер после шлифования, круглость и профиль, а также состояние поверхности дорожки качения. Частота указана в плане: проверка первого изделия после наладки, периодические проверки в ходе выпуска и правило остановки и сортировки при уходе показаний. Страница производственный процесс показывает, какие виды контроля применяются на каком этапе.
Финальный контроль
Готовые подшипники проверяются перед упаковкой. Стандартный перечень, подлежащий согласованию по заказу, включает:
- Размеры: отверстие, наружный диаметр, ширина и фаски относительно заказанного класса точности (ISO 492 и ISO 15).
- Радиальный внутренний зазор относительно заказанной группы, например CN или C3 (см. допуски и зазор).
- Уровень вибрации или шума на испытательном стенде относительно согласованного класса.
- Твёрдость колец и тел качения на выборке.
- Шероховатость дорожки качения и поверхностей на выборке.
- Чистота: отсутствие видимых частиц, ржавчины и остатков шлифования.
- Вращение вручную на плавность и отсутствие заеданий.
- Уплотнения и защитные шайбы: посадка, состояние кромки и внешний вид, при необходимости на вскрытых образцах.
Выборка и AQL
Проверять каждое изделие по каждому показателю для большинства программ ни практично, ни необходимо, поэтому при контроле партии применяется выборка. Концепция AQL (приемлемый уровень качества) связывает число проверяемых изделий с размером партии и с числом дефектов, допустимых до отклонения партии. Для критичных характеристик, таких как размеры и вибрация, устанавливаются более строгие уровни, для второстепенных косметических моментов — более мягкие. Некоторые проверки, например вибрация на испытательном стенде, могут выполняться на каждом изделии на заводах, оснащённых для этого; другие, например твёрдость, разрушающие или медленные и всегда выполняются выборочно. Уровень выборки — часть письменного плана, а не значение по умолчанию. Поскольку никакая выборка не может доказать, что вся партия свободна от дефектов, план говорит о том, что происходит при обнаружении дефекта, вместо того чтобы делать вид, что их не бывает.
| Этап | Типовые проверки | Основание |
|---|---|---|
| До производства | Письменный план, эталонный образец, согласование упаковки и маркировки | Чертёж или технический паспорт, спецификация заказа |
| Входной контроль | Сертификат на сталь, класс шариков, посадка сепаратора и уплотнения | Сертификаты на материалы, записи завода |
| Межоперационный | Твёрдость, размер после шлифования, круглость, состояние дорожки | Протоколы процесса, проверки первого изделия |
| Финальный | Размеры, зазор, вибрация, чистота, вращение, уплотнения | Выборка по AQL согласно плану |
| Перед отгрузкой | Маркировка, упаковка, количество, документы | Одобренный образец и упаковочный лист |
Эталонный образец
Для каждой программы эталонный образец утверждается до выпуска партии: это либо первый образец с завода, либо сохранённое изделие из ранее принятой партии. Он служит физическим эталоном для внешнего вида, маркировки, упаковки, деталей сепаратора и уплотнения, а там, где проводятся измерения, — для показаний вибрации и зазора. Последующие партии сравниваются с ним. Он также защищает вас, если завод изменит комплектующее или процесс, никого не предупредив, поскольку различие проявится относительно образца.
Если что-то не соответствует
Работа с несоответствиями идёт в строго определённом порядке. Сначала затронутая партия блокируется, а масштаб проблемы определяется расширенной выборкой или сортировкой. Затем причину ищут на заводе: материал, термообработка, шлифование, сборка или упаковка. После этого покупателю простыми словами сообщают, что обнаружено, какие есть варианты (рассортировать и отгрузить годные изделия, доработать, заменить, принять с оформленным отклонением) и что изменится в дальнейшем. Ничего не отгружается с негласным отклонением. Повторяющиеся проблемы на заводе возобновляют отборочный аудит по этой линейке.
Чтобы задать требования для вашей программы, опишите применение и объёмы в форме запроса, и бюро вернёт проект плана вместе с расчётом. Типовые сроки приведены в разделе MOQ и сроки.