
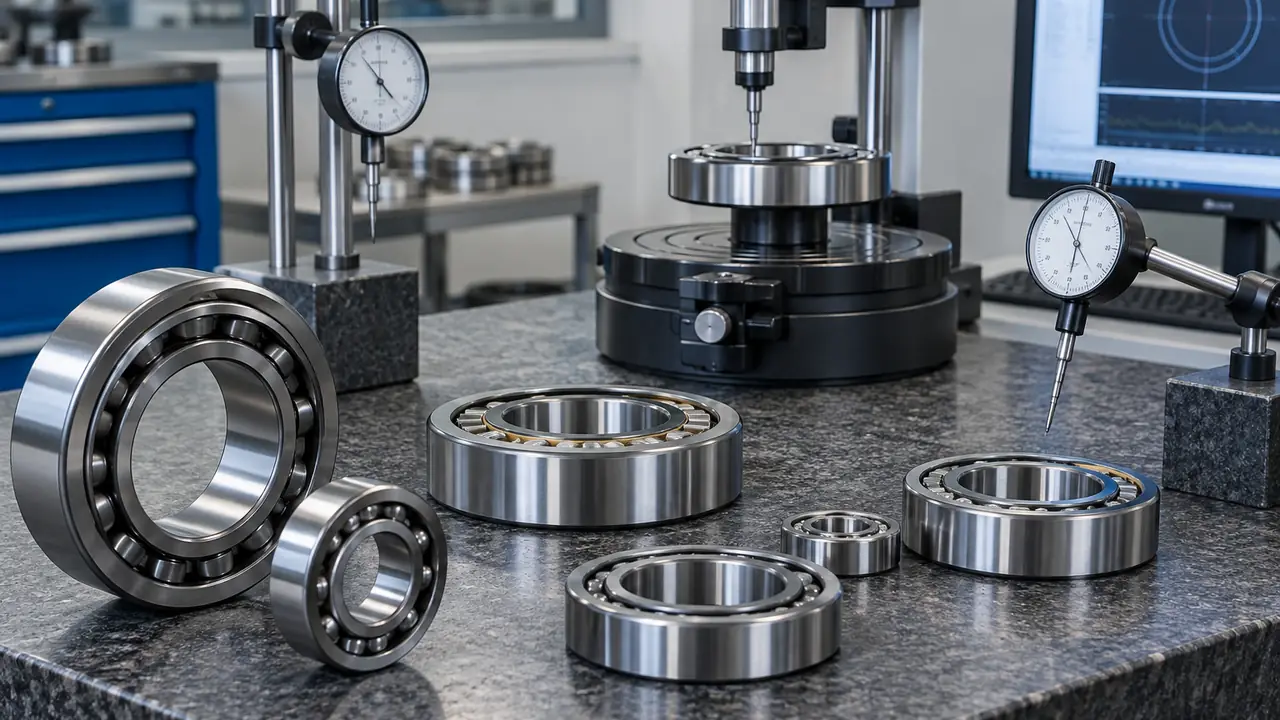
Empezar por el plan, no por el lote
La mayoría de las disputas sobre la calidad de los rodamientos empiezan con un requisito no declarado: el comprador asumía un nivel de vibración y la planta otro. La mesa lo evita redactando un plan de inspección antes de que empiece la producción. El plan recoge la designación con todos los sufijos, la clase de tolerancia y el grupo de juego, las comprobaciones a realizar, cuántas piezas verificar, los criterios de aceptación, la muestra de referencia y los documentos que acompañan al lote. Ambas partes lo confirman por escrito y la planta produce conforme a él. Rolvane es una mesa de abastecimiento: no fabrica los rodamientos, pero es responsable del plan, supervisa a la planta frente a él y decide con usted qué ocurre cuando los resultados no coinciden con lo previsto.
Tres puntos de control
Material de entrada
El acero para rodamientos, las bolas, las jaulas, las obturaciones y la grasa se comprueban a su llegada a la planta. En el acero, el certificado de material se contrasta con el lote y el grado; en las bolas, el grado y el grupo de diámetro según ISO 3290; en jaulas y obturaciones, las dimensiones, el ajuste y el aspecto; en la grasa, el tipo y el lote. El material mezclado o sin etiquetar se segrega. Un buen registro aquí permite rastrear cualquier problema posterior hasta un lote.
Controles en proceso
Entre pasos, operarios e inspectores comprueban las dimensiones torneadas, la dureza tras el tratamiento térmico, el tamaño rectificado, la redondez y el perfil, y el estado superficial de la pista. La frecuencia se indica en el plan: controles de primera pieza tras el ajuste, controles periódicos durante la serie y una regla de parada y clasificación cuando una lectura se desvía. La página de proceso de producción muestra qué controles se aplican en cada paso.
Controles finales
Los rodamientos terminados se inspeccionan antes de embalarlos. La lista estándar, que se acuerda para cada pedido, abarca:
- Dimensiones: agujero, diámetro exterior, anchura y chaflanes conforme a la clase de tolerancia pedida (ISO 492 e ISO 15).
- Juego interno radial conforme al grupo pedido, por ejemplo CN o C3 (consulte tolerancia y juego).
- Nivel de vibración o ruido en un banco de ensayo conforme al grado acordado.
- Dureza de anillos y elementos rodantes, por muestreo.
- Rugosidad de la pista y de la superficie, por muestreo.
- Limpieza, sin partículas, óxido ni residuos de rectificado visibles.
- Giro manual para comprobar la suavidad y la ausencia de agarrotamientos.
- Obturaciones y escudos: ajuste, estado del labio y aspecto, en muestras abiertas cuando se requiera.
Muestreo y AQL
Comprobar todas las propiedades de cada pieza no es práctico ni necesario en la mayoría de los programas, por lo que la inspección de lotes recurre al muestreo. El concepto de AQL (nivel de calidad aceptable) vincula el número de piezas verificadas con el tamaño del lote y con el número de defectos permitidos antes de rechazar el lote. Se fijan niveles más estrictos para características críticas, como las dimensiones y la vibración, y más laxos para detalles estéticos menores. Algunas comprobaciones, como la vibración en un banco de ensayo, pueden realizarse en todas las piezas en plantas preparadas para ello; otras, como la dureza, son destructivas o lentas y siempre se hacen por muestreo. El nivel de muestreo forma parte del plan escrito, no es un valor por defecto. Como ninguna muestra puede demostrar que un lote entero está libre de defectos, el plan indica qué ocurre cuando se encuentra un defecto, en lugar de fingir que no existen.
| Etapa | Comprobaciones típicas | Base |
|---|---|---|
| Antes de producir | Plan escrito, muestra de oro, aprobación de embalaje y marcado | Plano o ficha técnica, especificación del pedido |
| Entrada | Certificado del acero, grado de las bolas, ajuste de jaula y obturación | Certificados de material, registros de la planta |
| En proceso | Dureza, tamaño rectificado, redondez, estado de la pista | Registros de proceso, controles de primera pieza |
| Final | Dimensiones, juego, vibración, limpieza, giro, obturaciones | Muestreo AQL según el plan |
| Antes del envío | Marcado, embalaje, cantidad, documentos | Muestra aprobada y lista de embalaje |
Muestra de oro
Para cada programa se aprueba una muestra de oro antes del lote: puede ser el primer artículo de la planta o una pieza conservada de un lote anterior aceptado. Es la referencia física del aspecto, el marcado, el embalaje, los detalles de jaula y obturación y, cuando se miden, de las lecturas de vibración y juego. Los lotes posteriores se comparan con ella. También le protege si una planta cambia un componente o un proceso sin avisar, porque la diferencia se hace evidente frente a la muestra.
Cuando algo falla
La gestión de no conformidades sigue un orden fijo. Primero, se retiene el lote afectado y se determina el alcance mediante un muestreo más amplio o una clasificación. Segundo, se busca la causa en la planta: material, tratamiento térmico, rectificado, montaje o embalaje. Tercero, se informa al comprador en términos claros de lo que se ha encontrado, de las opciones disponibles (clasificar y enviar las piezas buenas, reprocesar, sustituir, concesión con una desviación documentada) y de qué cambia la próxima vez. No se envía nada con una desviación silenciosa. Los problemas repetidos en una planta reabren el cribado de auditoría de esa línea.
Para fijar los requisitos de su programa, describa la aplicación y las cantidades en el formulario de cotización, y la mesa le devolverá un borrador de plan junto con la cotización. Los plazos típicos figuran en MOQ y plazo de entrega.