
Por qué el cribado va antes que las cotizaciones
Dos plantas pueden cotizar la misma designación en condiciones similares y entregar rodamientos muy distintos. La diferencia está en el suministro de acero, el control del tratamiento térmico, la estabilidad del rectificado, la limpieza y la disciplina de la sala de inspección. Un catálogo o una foto de muestra no muestran nada de esto. Por ello la mesa considera el cribado de plantas parte del abastecimiento y no un extra opcional, y lo aplica a toda planta asociada antes del primer pedido. Rolvane es una mesa de abastecimiento: las plantas pertenecen a sus propietarios, y lo que aporta la mesa es una manera coherente de seleccionarlas, verificarlas y darles seguimiento.
El cribado se ajusta al proyecto. Un pedido puntual de rodamientos de ranura profunda de stock requiere una comprobación más ligera que un programa OEM con plano y grado de vibración. Las etapas siguientes son la versión completa.
Etapa 1: documentos
Antes de cualquier visita, se solicita a la planta la licencia comercial, un perfil de empresa con las líneas de producto que realmente fabrica, los certificados del sistema de calidad si dispone de ellos, el manual de calidad o los procedimientos de inspección y una lista de mercados de exportación recientes en términos generales. Los certificados se comprueban con el organismo emisor en cuanto a alcance y vigencia, según se expone en la página de certificaciones. Una planta que afirma contar con IATF 16949 pero no puede mostrar un certificado que cubra la línea de producto se considera, sencillamente, no certificada.
Etapa 2: recorrido de proceso
El recorrido sigue al producto, desde el acero de entrada hasta la mesa de embalaje, en el mismo orden que el proceso de producción. La pregunta en cada estación es la misma: qué se controla, quién lo registra y qué ocurre cuando una lectura queda fuera de rango. Las observaciones típicas incluyen si se registran las cargas de tratamiento térmico, si las piezas rectificadas se lavan antes del montaje, si la zona de montaje está separada del rectificado y si las piezas rechazadas se marcan y segregan o se vuelven a mezclar discretamente.
Etapa 3: equipos por categoría
Los equipos se evalúan por tipo y clase de parámetros, no por marca ni modelo. Lo que importa es si la clase de máquina corresponde al grado de tolerancia prometido. Las categorías revisadas son:
- Prensas de forja o líneas de corte de tubo para las preformas de los anillos, según el tamaño.
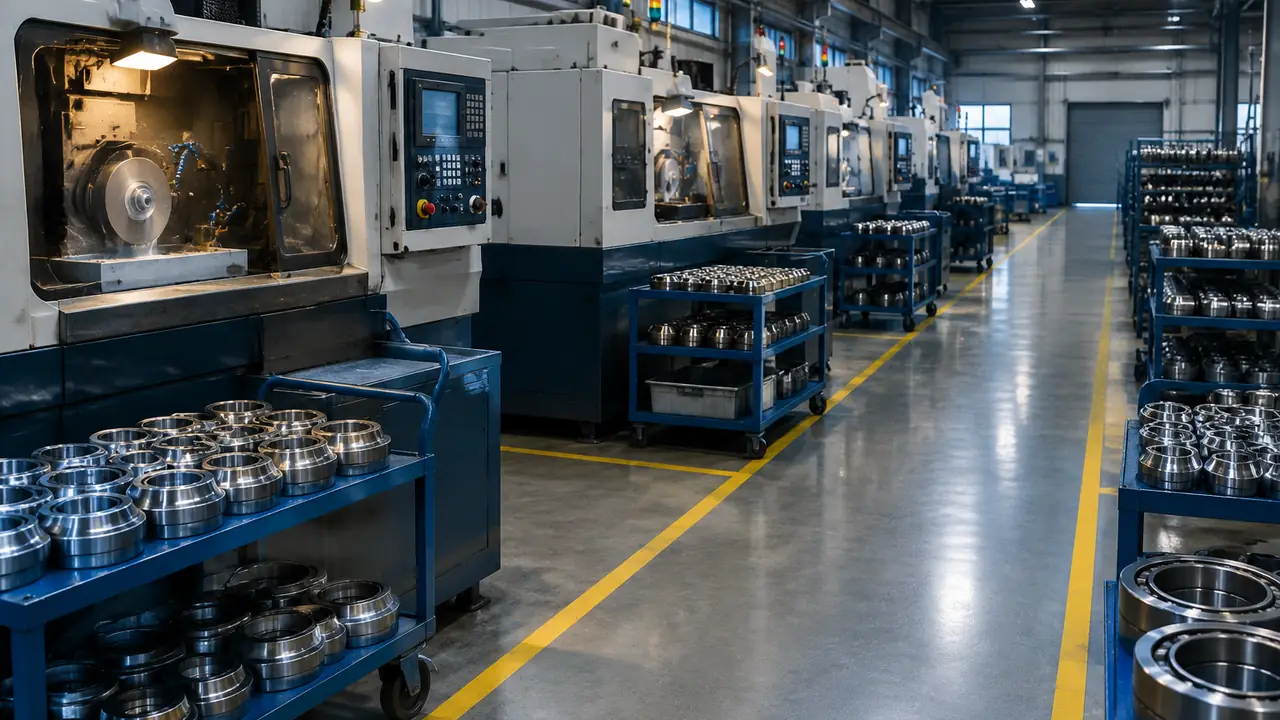
- Tornos CNC para el torneado de anillos, con una sobremedida de rectificado constante.
- Líneas de tratamiento térmico con atmósfera controlada, temple y revenido que puedan registrarse.
- Rectificadoras de caras, diámetro exterior, pista de rodadura y agujero, y máquinas de superacabado para la pista.
- Líneas de montaje automático para la inserción de bolas, la colocación de la jaula y el prensado de obturaciones, cuando el volumen lo requiera.
- Líneas de limpieza para piezas terminadas y rodamientos montados.
- Equipos de medición de vibraciones para el grado de ruido y vibración.
- Equipos de medición de redondez y perfil, además de calibres de dureza, rugosidad y juego.
Una planta que apunta a trabajo P5 con máquinas propias de P0 quedará señalada, por muy buena que parezca la muestra.
Etapa 4: registros de calidad y prueba de muestras
La mesa lee los registros de inspección reales de un lote comparable reciente: controles de material de entrada, controles en proceso, hojas de inspección final y registros de no conformidades. La falta de registros es un hallazgo. A continuación se realiza una prueba de muestras: se piden muestras con la designación del proyecto y se ensayan conforme al plan acordado (consulte ensayos e inspección); luego se conservan como muestra de oro para lotes posteriores, como se describe en control de calidad.
La lista de cribado
| Área | Qué se comprueba | Evidencia solicitada |
|---|---|---|
| Situación legal y alcance | Empresa registrada, líneas de producto realmente fabricadas | Licencia comercial, perfil de empresa |
| Sistema de calidad | Alcance y vigencia del certificado, procedimientos en uso | Copia del certificado verificada con el emisor, manual de calidad |
| Materia prima | Grado del acero, trazabilidad del proveedor | Muestras de certificados de material, registros de inspección de entrada |
| Control de proceso | Registros de tratamiento térmico, controles de rectificado, limpieza | Registros de proceso, observaciones del recorrido |
| Equipos | Clases de máquina frente al grado de tolerancia | Lista de equipos por categoría |
| Capacidad de inspección | Vibración, redondez, dureza, juego, rugosidad | Lista de instrumentos, etiquetas de calibración |
| Trazabilidad | Números de lote desde el acero hasta la caja | Registros de lote de un pedido reciente |
| Prueba de muestras | Resultado frente al plan acordado | Informe de ensayo, muestra de oro |
Tras la aprobación
La aprobación es por línea de producto y por proyecto, no para siempre. La mesa sigue dando seguimiento a la planta mediante controles de primer artículo e informes de lote, y una no conformidad repetida reabre el cribado. Los compradores que aplican su propia aprobación de proveedores pueden unirse al recorrido de proceso o solicitar los documentos anteriores; cuando se requiere una auditoría del cliente, la mesa la organiza. Empiece describiendo el programa en el formulario de cotización, o consulte cómo los clústeres determinan la preselección de plantas.