
Perché la selezione viene prima delle offerte
Due stabilimenti possono offrire la stessa designazione a condizioni simili e consegnare cuscinetti molto diversi. La differenza sta nella fornitura dell’acciaio, nel controllo del trattamento termico, nella stabilità della rettifica, nella pulizia e nella disciplina della sala di controllo. Un catalogo o la foto di un campione non mostrano nulla di tutto questo. Il desk considera quindi la selezione degli stabilimenti parte integrante dell’approvvigionamento, non un optional, e la applica a ogni stabilimento partner prima del primo ordine. Rolvane è un sourcing desk: gli stabilimenti appartengono ai rispettivi proprietari, e ciò che il desk aggiunge è un modo coerente di sceglierli, controllarli e seguirli.
La selezione è proporzionata al progetto. Un ordine una tantum di cuscinetti a gola profonda a magazzino richiede un controllo più leggero di un programma OEM con disegno e classe di vibrazione. Le fasi seguenti sono la versione completa.
Fase 1: documenti
Prima di qualsiasi visita, allo stabilimento vengono richiesti la licenza commerciale, un profilo aziendale con le linee di prodotto effettivamente fabbricate, gli eventuali certificati del sistema qualità, il manuale qualità o le procedure di ispezione, e un elenco dei recenti mercati di esportazione in termini generali. I certificati vengono verificati presso l’ente emittente per ambito e validità, come indicato nella pagina sulle certificazioni. Uno stabilimento che dichiara di possedere IATF 16949 ma non è in grado di esibire un certificato che copra la linea di prodotto è semplicemente considerato non certificato.
Fase 2: visita ai processi
La visita segue il prodotto, dall’acciaio in ingresso al tavolo di imballaggio, nello stesso ordine del processo produttivo. A ogni postazione la domanda è la stessa: che cosa viene controllato, chi lo registra e che cosa succede quando un valore è fuori intervallo. Le osservazioni tipiche riguardano se i carichi del trattamento termico vengono registrati, se i pezzi rettificati sono lavati prima dell’assemblaggio, se l’area di assemblaggio è separata dalla rettifica e se i pezzi scartati vengono marcati e isolati oppure rimessi silenziosamente nel flusso.
Fase 3: macchine per categoria
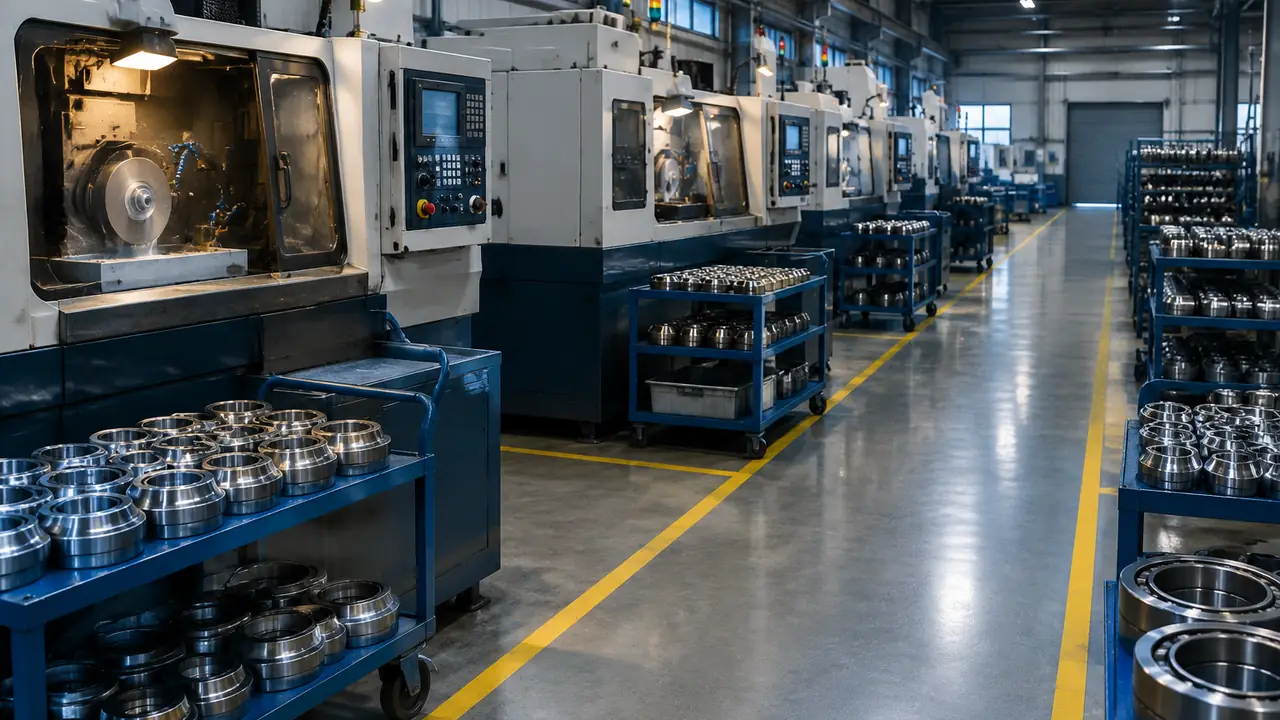
Le macchine sono valutate per tipo e classe di parametri, non per marca o modello. Ciò che conta è se la classe della macchina corrisponde al grado di tolleranza promesso. Le categorie verificate sono:
- Presse di forgiatura o linee di taglio da tubo per i grezzi degli anelli, a seconda della dimensione.
- Torni CNC per la tornitura degli anelli, con sovrametallo costante per la rettifica.
- Linee di trattamento termico con atmosfera controllata, tempra e rinvenimento registrabili.
- Rettificatrici per facce, diametro esterno, pista e foro, e macchine di superfinitura per la pista.
- Linee di assemblaggio automatiche per inserimento delle sfere, montaggio della gabbia e pressatura delle tenute, dove il volume lo richiede.
- Linee di lavaggio per i pezzi finiti e i cuscinetti assemblati.
- Apparecchi di misura delle vibrazioni per il grado di rumorosità e vibrazione.
- Apparecchiature di misura di rotondità e profilo, oltre a strumenti per durezza, rugosità e gioco.
Uno stabilimento che punta a lavorazioni P5 con macchine adatte al P0 viene segnalato, per quanto buono appaia il campione.
Fase 4: registri QC e prova campioni
Il desk legge i registri di ispezione effettivi di un lotto recente comparabile: controlli dei materiali in ingresso, controlli in corso di lavorazione, schede di ispezione finale e registri delle non conformità. L’assenza di registri è un rilievo. Segue una prova su campioni: i campioni sono ordinati con la designazione del progetto e collaudati secondo il piano concordato (vedere collaudi e ispezioni), poi conservati come golden sample per i lotti successivi, come descritto nel controllo qualità.
La checklist di selezione
| Area | Che cosa si verifica | Evidenza richiesta |
|---|---|---|
| Aspetti legali e ambito | Azienda registrata, linee di prodotto effettivamente fabbricate | Licenza commerciale, profilo aziendale |
| Sistema qualità | Ambito e validità del certificato, procedure in uso | Copia del certificato verificata con l’ente emittente, manuale qualità |
| Materia prima | Grado dell’acciaio, tracciabilità del fornitore | Esempi di certificati materiale, registri di controllo in ingresso |
| Controllo di processo | Registri del trattamento termico, controlli di rettifica, lavaggio | Registri di processo, osservazioni durante la visita |
| Macchine | Classi di macchine rispetto al grado di tolleranza | Elenco delle macchine per categoria |
| Capacità di ispezione | Vibrazioni, rotondità, durezza, gioco, rugosità | Elenco degli strumenti, etichette di taratura |
| Tracciabilità | Numeri di lotto dall’acciaio al cartone | Registri di lotto di un ordine recente |
| Prova campioni | Risultato rispetto al piano concordato | Rapporto di prova, golden sample |
Dopo l’approvazione
L’approvazione vale per linea di prodotto e per progetto, non per sempre. Il desk continua a seguire lo stabilimento attraverso i controlli sul primo articolo e i rapporti di lotto, e una non conformità ripetuta riapre la selezione. Gli acquirenti che gestiscono una propria approvazione dei fornitori possono partecipare alla visita ai processi o richiedere i documenti sopra elencati; se è necessario un audit del cliente, il desk lo organizza. Si parte descrivendo il programma nel modulo di richiesta, oppure leggendo come i distretti orientano la short list degli stabilimenti.