
لماذا يسبق الفرز عروض الأسعار
قد يعرض مصنعان الرمز نفسه بشروط متقاربة ثم يسلّمان محامل مختلفة تمامًا. يكمن الفرق في توريد الفولاذ وضبط المعالجة الحرارية وثبات التجليخ والنظافة وانضباط غرفة الفحص. والكتالوج أو صورة العينة لا يُظهران شيئًا من ذلك. لذلك يعدّ المكتب فرز المصنع جزءًا من التوريد لا إضافة اختيارية، ويطبّقه على كل مصنع شريك قبل أول طلب. Rolvane مكتب توريد: المصانع ملك أصحابها، وما يضيفه المكتب هو أسلوب ثابت في الاختيار والفحص والمتابعة.
يتناسب الفرز مع حجم المشروع. فالطلب لمرة واحدة من محامل ذات مجرى عميق من المخزون يحتاج فحصًا أخف من برنامج OEM بمخطط ودرجة اهتزاز. والمراحل أدناه هي النسخة الكاملة.
المرحلة 1: المستندات
قبل أي زيارة يُطلب من المصنع الترخيص التجاري، ونبذة عن الشركة بخطوط المنتجات التي يصنعها فعلًا، وشهادات نظام الجودة إن وُجدت، ودليل الجودة أو إجراءات الفحص، وقائمة بأسواق التصدير الأخيرة بصورة عامة. وتُفحص الشهادات لدى الجهة المانحة من حيث النطاق والصلاحية، كما هو مبيّن في صفحة الشهادات. والمصنع الذي يقول إنه يحمل IATF 16949 لكنه لا يستطيع إبراز شهادة تشمل خط المنتج يُعامل ببساطة على أنه غير حاصل على الشهادة.
المرحلة 2: جولة العملية
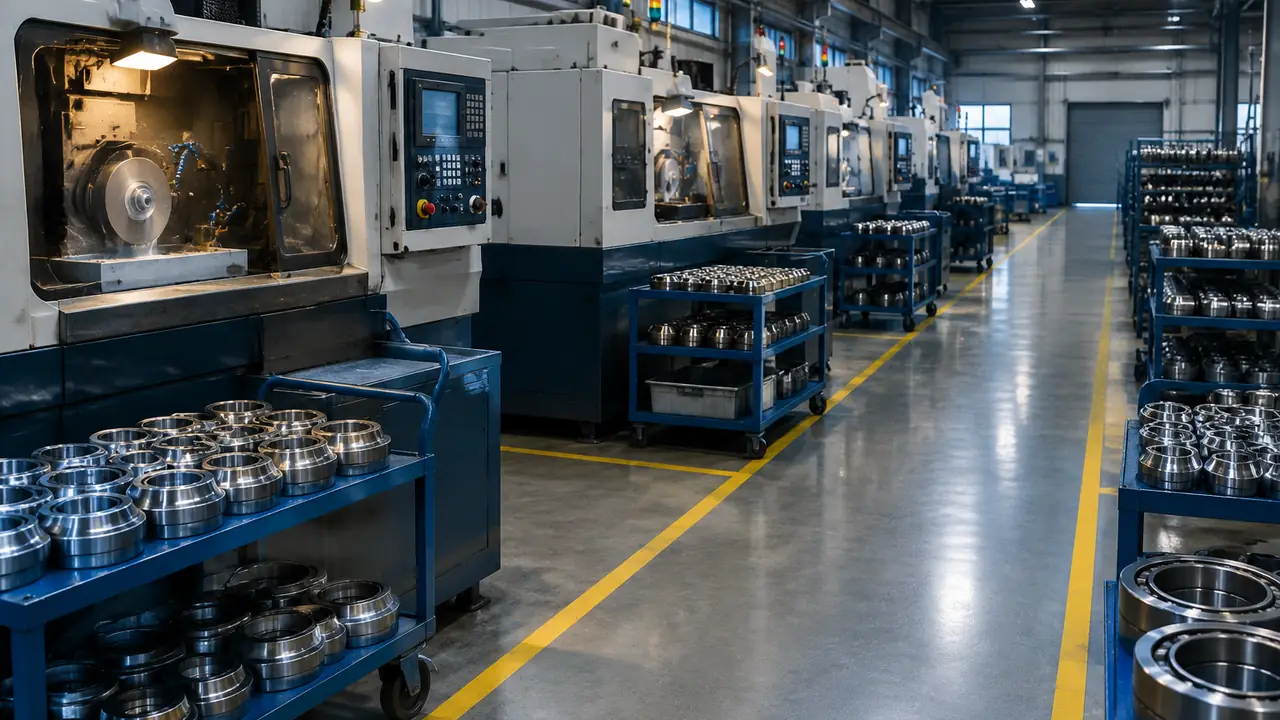
تتبع الجولة المنتج من الفولاذ الوارد إلى طاولة التغليف، بالترتيب نفسه الوارد في عملية الإنتاج. والسؤال في كل محطة واحد: ما الذي يُضبط، ومن يسجله، وماذا يحدث حين تخرج قراءة عن النطاق. ومن الملاحظات المعتادة: هل تُسجَّل أحمال المعالجة الحرارية، وهل تُغسل القطع المجلّخة قبل التجميع، وهل منطقة التجميع منفصلة عن التجليخ، وهل تُوسَم القطع المرفوضة وتُعزل أم تُعاد بهدوء إلى الإنتاج.
المرحلة 3: المعدات بحسب الفئة
تُقيَّم المعدات بحسب النوع وفئة المعايير لا بحسب العلامة أو الطراز. المهم هو هل تطابق فئة الماكينة درجة التفاوت الموعودة. والفئات المفحوصة هي:
- مكابس الطرق أو خطوط قطع الأنابيب لقوالب الحلقات، بحسب الحجم.
- مخارط CNC لخراطة الحلقات، مع هامش تشغيل ثابت للتجليخ.
- خطوط معالجة حرارية بجو متحكَّم فيه، وتصليد ومراجعة حرارية (Tempering) يمكن تسجيلها.
- ماكينات تجليخ للأوجه والقطر الخارجي والمجرى والتجويف، وماكينات تشطيب فائق للمجرى.
- خطوط تجميع آلية لإدخال الكرات وتركيب الأقفاص وكبس الأختام، حيث يتطلب الحجم ذلك.
- خطوط تنظيف للقطع النهائية والمحامل المجمَّعة.
- أجهزة اختبار الاهتزاز لدرجة الضجيج والاهتزاز.
- معدات قياس الاستدارة والمقطع، إضافة إلى أجهزة قياس الصلادة والخشونة والخلوص.
المصنع الذي يستهدف أعمال P5 بماكينات تناسب P0 يُوسَم بملاحظة، مهما بدت العينة جيدة.
المرحلة 4: سجلات الجودة وتجربة العينات
يقرأ المكتب سجلات الفحص الفعلية لدفعة حديثة مماثلة: فحوص المواد الواردة، وفحوص أثناء التصنيع، وأوراق الفحص النهائي، وسجلات عدم المطابقة. وغياب السجلات يُعدّ نتيجة سلبية. ثم تأتي تجربة العينات: تُطلب عينات بالرمز المعتمد للمشروع وتُختبر وفق الخطة المتفق عليها (راجع الاختبار والفحص)، ثم تُحفظ كعينة مرجعية للدفعات اللاحقة، كما هو موضح في مراقبة الجودة.
قائمة الفرز
| المجال | ما الذي يُفحص | الدليل المطلوب |
|---|---|---|
| الوضع القانوني والنطاق | منشأة مسجَّلة، وخطوط منتجات تُصنَّع فعلًا | الترخيص التجاري، نبذة الشركة |
| نظام الجودة | نطاق الشهادة وصلاحيتها، والإجراءات المطبّقة | نسخة شهادة موثّقة لدى الجهة المانحة، دليل الجودة |
| المادة الخام | درجة الفولاذ، وقابلية تتبع المورّد | نماذج شهادات المواد، سجلات فحص الوارد |
| ضبط العملية | سجلات المعالجة الحرارية، وفحوص التجليخ، والتنظيف | سجلات العملية، ملاحظات الجولة |
| المعدات | فئات الماكينات مقابل درجة التفاوت | قائمة المعدات بحسب الفئة |
| قدرة الفحص | الاهتزاز، الاستدارة، الصلادة، الخلوص، الخشونة | قائمة الأجهزة، ملصقات المعايرة |
| قابلية التتبع | أرقام الدفعات من الفولاذ حتى الكرتون | سجلات الدفعة لطلب حديث |
| تجربة العينات | النتيجة مقابل الخطة المتفق عليها | تقرير الاختبار، العينة المرجعية |
بعد الاعتماد
الاعتماد لكل خط منتج ولكل مشروع، وليس دائمًا. يواصل المكتب متابعة المصنع عبر فحوص القطعة الأولى وتقارير الدفعات، ويؤدي تكرار عدم المطابقة إلى إعادة فتح الفرز. ويمكن للمشترين الذين يجرون اعتماد الموردين بأنفسهم الانضمام إلى جولة العملية أو طلب المستندات المذكورة أعلاه؛ وحيث يلزم تدقيق من العميل، يرتبه المكتب. ابدأ بوصف البرنامج في نموذج عرض السعر، أو اقرأ كيف تشكّل التجمعات قائمة المصانع المرشحة.