
見積の前に選定を行う理由
同じ型番を同程度の条件で見積もるプラントが2社あっても、納品されるベアリングはまったく異なる場合があります。違いは、鋼材の供給、熱処理の管理、研削の安定性、清浄度、そして検査室の規律にあります。カタログやサンプル写真からは、これらは何もわかりません。そのため当デスクは、プラントの選定を任意の追加作業ではなく調達の一部と位置付け、初回発注の前にすべての提携プラントに適用します。Rolvane はソーシングデスクです。プラントはそれぞれの所有者のものであり、当デスクが付加するのは、選定し、確認し、追跡するための一貫した方法です。
選定の深さは案件に応じて調整します。在庫の深溝玉軸受を一度だけ発注する場合は、図面と振動等級を伴う OEM プログラムよりも軽い確認で足ります。以下の段階は完全版です。
第1段階:書類
訪問の前に、プラントへ営業許可証、実際に製造している製品ラインを記載した会社概要、品質システムの認証書(保有する場合)、品質マニュアルまたは検査手順書、そして直近の輸出市場の一覧(概略で可)を求めます。認証書は、認証ページに記載のとおり、発行機関に範囲と有効性を照会して確認します。IATF 16949 を保有すると称しながら、その製品ラインを対象とする認証書を示せないプラントは、認証なしとして扱います。
第2段階:工程確認
工程確認は、入荷した鋼材から梱包台まで、製造工程と同じ順序で製品の流れをたどります。各工程での問いは共通で、何を管理しているか、誰が記録するか、測定値が範囲外のときどうするか、です。一般的な確認事項には、熱処理のロットが記録されているか、研削後の部品が組立前に洗浄されているか、組立エリアが研削工程と分離されているか、不合格品が表示・隔離されているか、それともこっそり戻されていないか、などがあります。
第3段階:設備の区分別確認
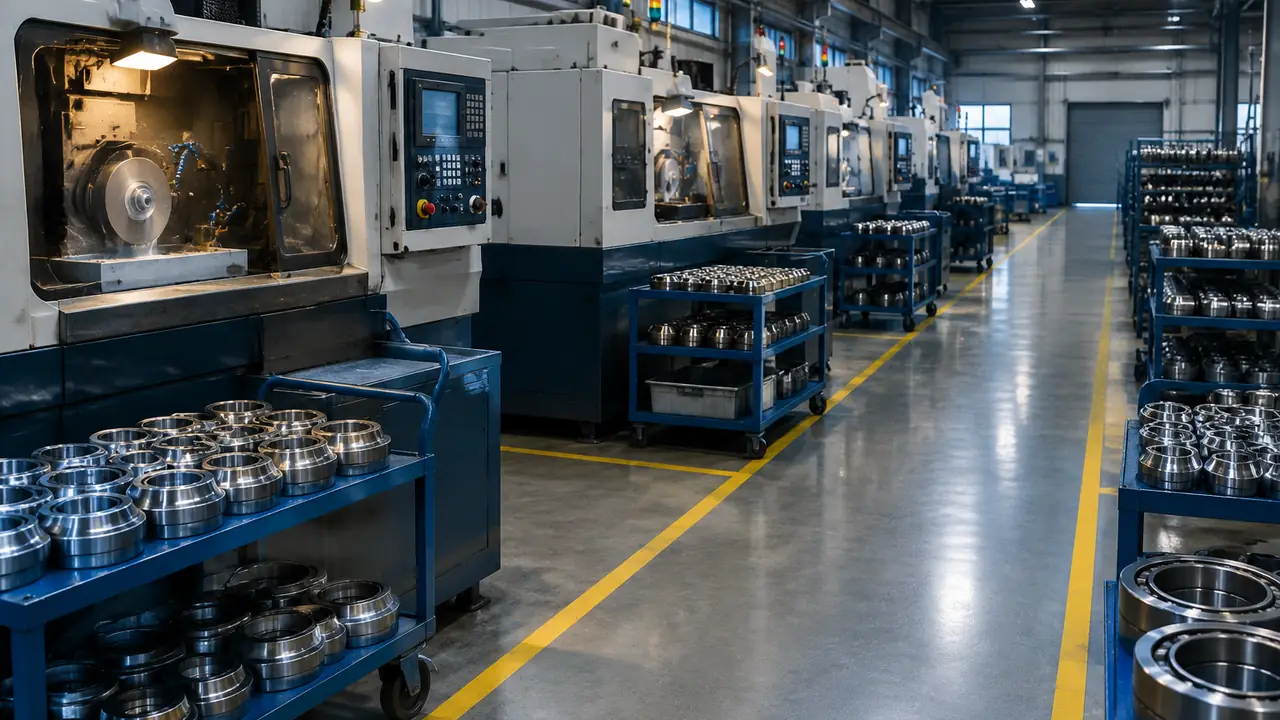
設備は、ブランドや型式ではなく、種類とパラメータ区分で評価します。重要なのは、機械の区分が約束された公差等級に見合っているかどうかです。確認する区分は次のとおりです。
- サイズに応じた、リング素材用の鍛造プレスまたは管材切断ライン。
- 研削しろを一定に保つ、リング旋削用のCNC旋盤。
- 雰囲気制御、焼入れ、焼戻しを記録できる熱処理ライン。
- 端面、外径、軌道、内径用の研削盤と、軌道用のスーパーフィニッシング盤。
- 数量に応じて、ボール挿入、保持器組込み、シール圧入を行う自動組立ライン。
- 完成部品および組立後ベアリング用の洗浄ライン。
- 騒音・振動等級を測る振動試験機。
- 真円度・輪郭測定機器と、硬度、粗さ、すきまの測定器。
P0 向けの機械で P5 の加工を目指すプラントは、サンプルがどれほど良好に見えても指摘されます。
第4段階:品質記録とサンプル試験
当デスクは、直近の同等ロットについて、実際の検査記録を確認します。受入材料検査、工程内検査、最終検査票、不適合記録などです。記録がないことは指摘事項です。続いてサンプル試験を行います。案件の型番でサンプルを手配し、合意した計画(試験・検査を参照)に照らして試験し、品質管理で説明するとおり、以後のロットのためのゴールデンサンプルとして保管します。
選定チェックリスト
| 領域 | 確認内容 | 求める証拠 |
|---|---|---|
| 法的事項と範囲 | 登記された事業、実際に製造している製品ライン | 営業許可証、会社概要 |
| 品質システム | 認証範囲と有効性、運用されている手順 | 発行機関に照会した認証書の写し、品質マニュアル |
| 原材料 | 鋼種、サプライヤーのトレーサビリティ | 材料証明書のサンプル、受入検査記録 |
| 工程管理 | 熱処理記録、研削チェック、洗浄 | 工程記録、工程確認での観察 |
| 設備 | 公差等級に対する機械の区分 | 区分別の設備一覧 |
| 検査能力 | 振動、真円度、硬度、すきま、粗さ | 計器一覧、校正ラベル |
| トレーサビリティ | 鋼材から段ボールまでのロット番号 | 直近の注文のロット記録 |
| サンプル試験 | 合意した計画に対する結果 | 試験報告書、ゴールデンサンプル |
承認後
承認は製品ラインごと、案件ごとであり、永続的なものではありません。当デスクは初品検査とロット報告を通じてプラントを継続的にフォローし、不適合が繰り返された場合は選定をやり直します。独自にサプライヤー承認を行うバイヤーは、工程確認に同席することも、上記の書類を請求することもできます。顧客監査が必要な場合は、当デスクが手配します。まずは見積フォームでプログラムをご記入いただくか、産業集積地がプラント候補の選定にどう影響するかをご覧ください。