
Pourquoi la sélection précède les devis
Deux usines peuvent proposer la même désignation à des conditions voisines et livrer des roulements très différents. La différence tient à l’approvisionnement en acier, à la maîtrise du traitement thermique, à la stabilité de la rectification, à la propreté et à la discipline de la salle de contrôle. Un catalogue ou une photo d’échantillon ne montre rien de tout cela. Le bureau traite donc la sélection des usines comme une partie intégrante de l’approvisionnement, non comme une option, et l’applique à chaque usine partenaire avant la première commande. Rolvane est un bureau d’approvisionnement : les usines appartiennent à leurs propriétaires, et ce que le bureau apporte est une méthode constante pour les choisir, les contrôler et les suivre.
La sélection est proportionnée au projet. Une commande ponctuelle de roulements rigides à billes de stock demande un contrôle plus léger qu’un programme OEM avec plan et classe de vibration. Les étapes ci-dessous en sont la version complète.
Étape 1 : les documents
Avant toute visite, l’usine doit fournir sa licence commerciale, une présentation de l’entreprise avec les gammes qu’elle fabrique réellement, les certificats de système qualité éventuels, le manuel qualité ou les procédures de contrôle, et la liste de ses marchés d’exportation récents en termes généraux. Les certificats sont vérifiés auprès de l’organisme émetteur pour leur périmètre et leur validité, comme exposé sur la page certifications. Une usine qui affirme détenir l’IATF 16949 mais ne peut présenter aucun certificat couvrant la gamme concernée est tout simplement considérée comme non certifiée.
Étape 2 : la visite des procédés
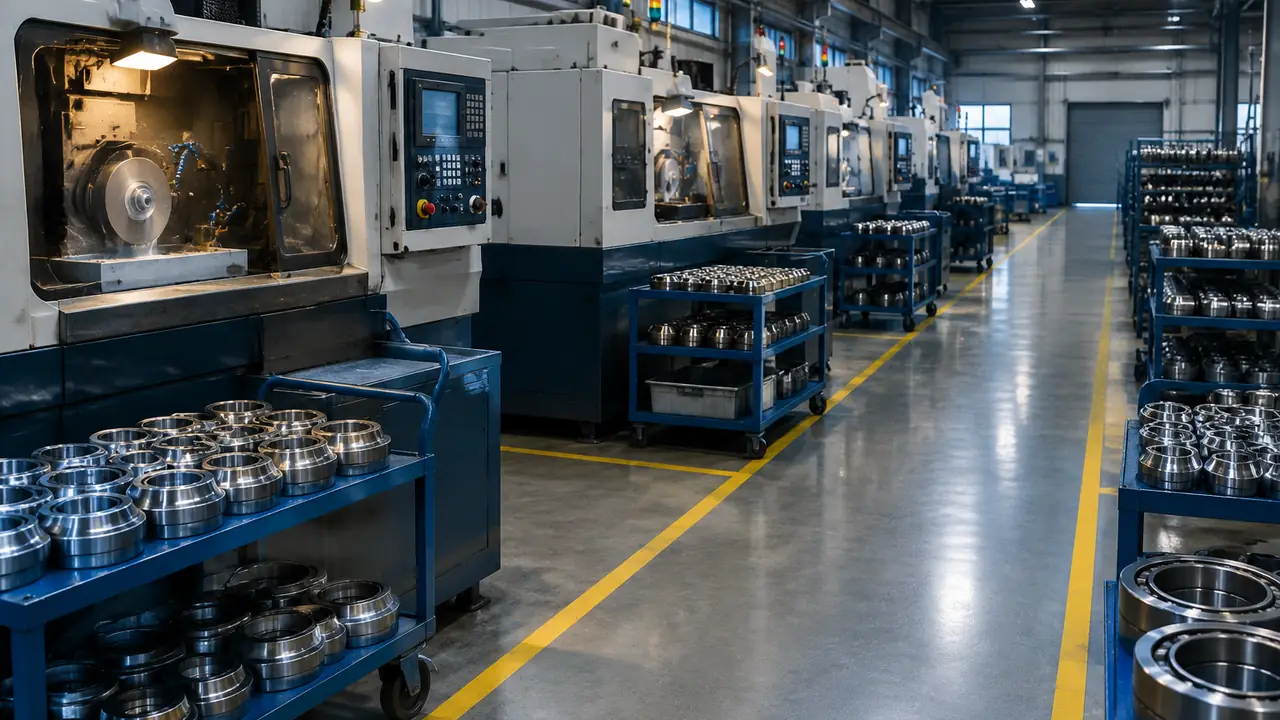
La visite suit le produit, de l’acier à l’arrivée jusqu’à la table de conditionnement, dans le même ordre que le procédé de fabrication. À chaque poste, la question est la même : qu’est-ce qui est maîtrisé, qui l’enregistre et que se passe-t-il quand une mesure sort de la plage ? Parmi les observations types : les charges de traitement thermique sont-elles consignées, les pièces rectifiées sont-elles lavées avant l’assemblage, la zone d’assemblage est-elle séparée de la rectification, et les pièces rebutées sont-elles marquées et isolées ou discrètement remises en circulation.
Étape 3 : les équipements par catégorie
Les équipements sont évalués par type et classe de paramètres, non par marque ni modèle. Ce qui compte, c’est que la classe de machine corresponde au grade de tolérance promis. Les catégories contrôlées sont :
- Presses de forge ou lignes de tronçonnage de tube pour les ébauches de bagues, selon la taille.
- Tours CNC pour le tournage des bagues, avec une surépaisseur de rectification constante.
- Lignes de traitement thermique à atmosphère contrôlée, avec trempe et revenu dont les paramètres peuvent être consignés.
- Rectifieuses pour les faces, le diamètre extérieur, le chemin de roulement et l’alésage, et machines de superfinition pour le chemin de roulement.
- Lignes d’assemblage automatiques pour l’insertion des billes, la pose des cages et le sertissage des joints, lorsque le volume l’exige.
- Lignes de nettoyage des pièces finies et des roulements assemblés.
- Bancs de mesure de vibration pour la classe de bruit et de vibration.
- Équipements de mesure de circularité et de profil, ainsi que de contrôle de dureté, de rugosité et de jeu.
Une usine visant du travail en P5 avec des machines adaptées au P0 sera signalée, aussi sympathique que paraisse l’échantillon.
Étape 4 : relevés qualité et essai d’échantillons
Le bureau lit les relevés de contrôle réels d’un lot récent comparable : contrôles de matière à l’arrivée, contrôles en cours de fabrication, fiches de contrôle final et registres de non-conformités. Des relevés manquants constituent un constat. Un essai d’échantillons suit : les échantillons sont commandés à la désignation du projet et testés selon le plan convenu (voir essais et contrôle), puis conservés comme échantillon de référence pour les lots suivants, comme décrit au chapitre contrôle qualité.
La grille de sélection
| Domaine | Ce qui est vérifié | Preuve demandée |
|---|---|---|
| Statut juridique et périmètre | Entreprise enregistrée, gammes réellement fabriquées | Licence commerciale, présentation de l’entreprise |
| Système qualité | Périmètre et validité du certificat, procédures appliquées | Copie du certificat vérifiée auprès de l’émetteur, manuel qualité |
| Matière première | Nuance d’acier, traçabilité du fournisseur | Exemples de certificats matière, relevés de contrôle à réception |
| Maîtrise des procédés | Relevés de traitement thermique, contrôles de rectification, nettoyage | Enregistrements de fabrication, observations de la visite |
| Équipements | Classes de machines au regard du grade de tolérance | Liste des équipements par catégorie |
| Capacité de contrôle | Vibration, circularité, dureté, jeu, rugosité | Liste des instruments, étiquettes d’étalonnage |
| Traçabilité | Numéros de lot de l’acier au carton | Relevés de lot d’une commande récente |
| Essai d’échantillons | Résultat au regard du plan convenu | Rapport d’essai, échantillon de référence |
Après l’homologation
L’homologation vaut par gamme et par projet, non pour toujours. Le bureau continue de suivre l’usine à travers les contrôles de première pièce et les rapports de lot, et une non-conformité répétée rouvre la sélection. Les acheteurs qui conduisent leur propre homologation fournisseur peuvent participer à la visite des procédés ou demander les documents ci-dessus ; lorsqu’un audit client est requis, le bureau l’organise. Commencez par décrire le programme dans le formulaire de devis, ou lisez comment les pôles industriels orientent la présélection des usines.