
Почему отбор предшествует расчёту
Два завода могут предложить одно и то же обозначение на схожих условиях, а поставить совершенно разные подшипники. Разница кроется в поставках стали, контроле термообработки, стабильности шлифования, чистоте и дисциплине в контрольной лаборатории. Каталог или фотография образца ничего из этого не показывают. Поэтому бюро считает отбор заводов частью закупки, а не необязательным дополнением, и применяет его к каждому заводу-партнёру до первого заказа. Rolvane — сорсинговое бюро: заводы принадлежат своим владельцам, а бюро добавляет единый порядок выбора, проверки и последующего сопровождения.
Отбор масштабируется под проект. Разовый заказ стандартных радиальных шариковых подшипников со склада требует менее глубокой проверки, чем OEM-программа с чертежом и классом вибрации. Ниже описаны этапы в полном варианте.
Этап 1: документы
До любого визита у завода запрашивают бизнес-лицензию, профиль компании с теми линейками продукции, которые завод действительно выпускает, сертификаты системы качества (если они есть), руководство по качеству или процедуры контроля и перечень недавних экспортных рынков в общих чертах. Сертификаты проверяются в выдавшем их органе на предмет области действия и срока, как описано на странице сертификатов. Завод, который заявляет о наличии IATF 16949, но не может показать сертификат, охватывающий нужную линейку, просто считается несертифицированным.
Этап 2: обход производства
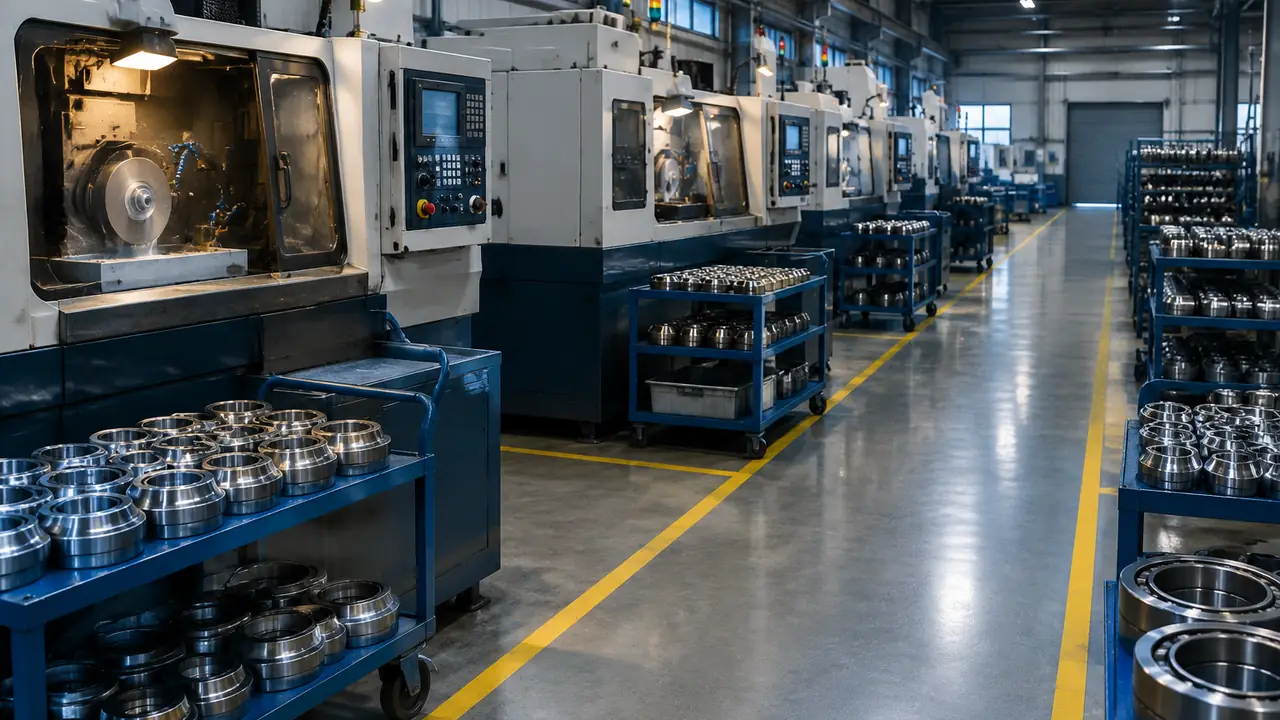
Обход повторяет путь изделия — от входящей стали до стола упаковки — в том же порядке, что и производственный процесс. На каждом участке вопрос один и тот же: что контролируется, кто это фиксирует и что происходит, когда показание выходит за допуск. Типичные наблюдения: ведутся ли журналы загрузок термообработки, промываются ли шлифованные детали перед сборкой, отделён ли участок сборки от шлифования и маркируются ли и изолируются ли забракованные детали или их незаметно возвращают в поток.
Этап 3: оборудование по категориям
Оборудование оценивается по типу и классу параметров, а не по марке или модели. Важно, соответствует ли класс станка обещанному классу точности. Проверяются следующие категории:
- Ковочные прессы или линии резки трубы для заготовок колец в зависимости от размера.
- Токарные станки с ЧПУ для обработки колец с постоянным припуском под шлифование.
- Линии термообработки с контролируемой атмосферой, закалкой и отпуском, поддающимися регистрации.
- Шлифовальные станки для торцов, наружного диаметра, дорожки качения и отверстия, а также суперфинишные станки для дорожки качения.
- Автоматические сборочные линии для установки шариков, посадки сепаратора и запрессовки уплотнений там, где этого требует объём.
- Линии очистки готовых деталей и собранных подшипников.
- Вибростенды для оценки уровня шума и класса вибрации.
- Оборудование для измерения круглости и профиля, а также средства контроля твёрдости, шероховатости и зазора.
Завод, нацеленный на работу по классу P5 на станках, подходящих для P0, будет отмечен, каким бы приятным ни выглядел образец.
Этап 4: записи контроля и пробные образцы
Бюро изучает фактические протоколы контроля по недавней сопоставимой партии: входной контроль материалов, межоперационный контроль, итоговые листы контроля и журналы несоответствий. Отсутствие записей — это замечание. Далее следуют пробные образцы: они заказываются по обозначению проекта и проверяются по согласованному плану (см. испытания и контроль), после чего хранятся как эталонный образец для последующих партий, как описано в разделе контроль качества.
Чек-лист отбора
| Область | Что проверяется | Запрашиваемые подтверждения |
|---|---|---|
| Юридический статус и профиль | Зарегистрированный бизнес, фактически выпускаемые линейки | Бизнес-лицензия, профиль компании |
| Система качества | Область и срок действия сертификата, применяемые процедуры | Копия сертификата, проверенная у выдавшего органа, руководство по качеству |
| Сырьё | Марка стали, прослеживаемость поставщика | Образцы сертификатов на материал, записи входного контроля |
| Контроль процесса | Журналы термообработки, контроль шлифования, очистка | Протоколы процесса, наблюдения при обходе |
| Оборудование | Классы станков относительно заявленного класса точности | Перечень оборудования по категориям |
| Возможности контроля | Вибрация, круглость, твёрдость, зазор, шероховатость | Перечень приборов, этикетки поверки |
| Прослеживаемость | Номера партий от стали до коробки | Записи по партиям недавнего заказа |
| Пробные образцы | Результат относительно согласованного плана | Протокол испытаний, эталонный образец |
После одобрения
Одобрение выдаётся по линейке продукции и по проекту, а не навсегда. Бюро продолжает сопровождать завод через проверки первых образцов и отчёты по партиям, а повторяющееся несоответствие возобновляет отбор. Покупатели, у которых есть собственная процедура одобрения поставщиков, могут присоединиться к обходу производства или запросить перечисленные документы; если требуется аудит со стороны заказчика, бюро его организует. Начните с описания программы в форме запроса или прочитайте, как кластеры определяют шорт-лист заводов.