
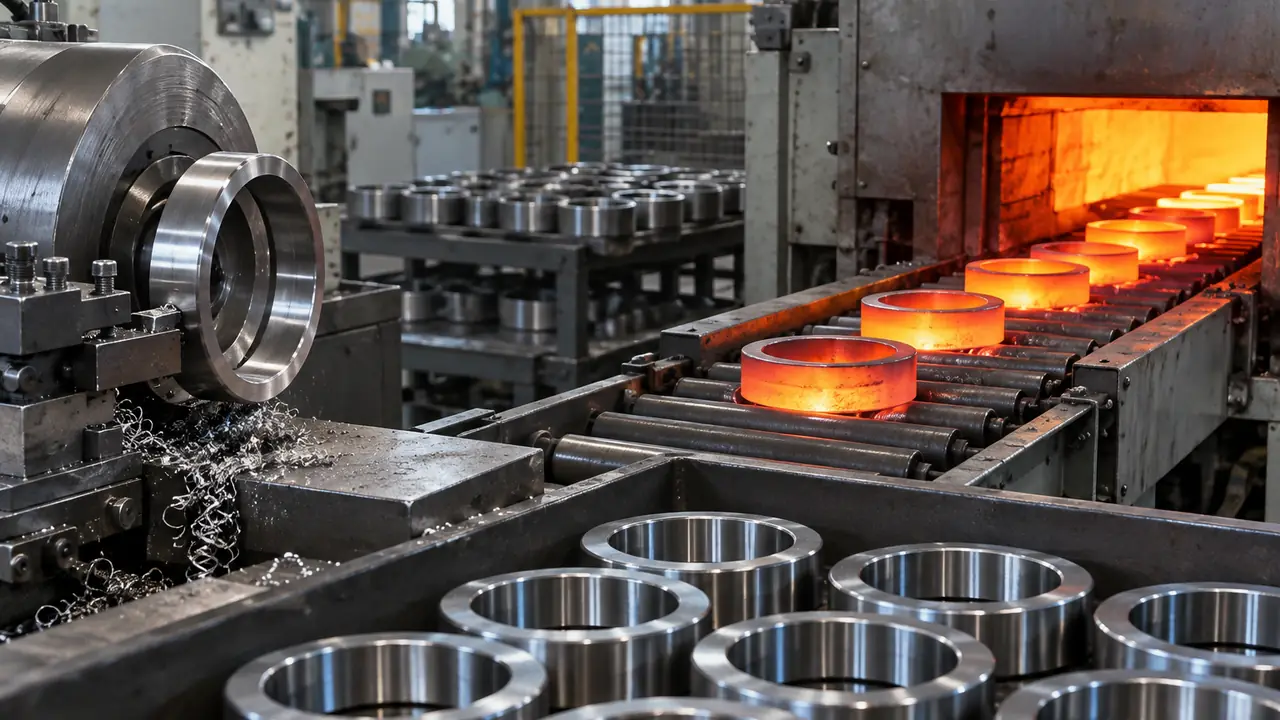
La séquence en un coup d’œil
La gamme ci-dessous est la plus courante pour un roulement standard à bagues et billes en acier à haute teneur en carbone et chrome. Les roulements à rouleaux ajoutent la fabrication des rouleaux ; d’autres gammes, comme les aciers cémentés pour les gros rouleaux coniques, modifient l’étape de traitement thermique mais gardent la même logique. Rolvane n’exploite pas cette ligne lui-même : le bureau coordonne des usines partenaires et vérifie, par la sélection d’usines, que chaque étape est maîtrisée.
- Barre ou tube d’acier. L’acier à roulements arrive avec un certificat matière. Les contrôles à réception portent sur la composition chimique, les relevés de propreté inclusionnaire et la dimension des barres.
- Forgeage ou tronçonnage de tube. Les petites bagues sont découpées dans le tube ou forgées ; les plus grandes sont forgées et laminées près de la cote finale pour réduire les pertes de matière.
- Tournage. Les tours CNC usinent les faces, le diamètre extérieur, l’alésage et une gorge ébauchée, en laissant une surépaisseur de rectification constante.
- Traitement thermique. Les bagues sont trempées et revenues sous atmosphère contrôlée pour atteindre la plage de dureté et la structure stable que requiert le roulement.
- Rectification. Les faces, le diamètre extérieur, les chemins de roulement et l’alésage sont rectifiés à la cote et à la forme ; cette étape fixe la précision dimensionnelle et une bonne part du niveau de bruit.
- Superfinition. Le chemin de roulement est finalisé jusqu’à un état de surface fin et une faible ondulation, qui influencent fortement les vibrations et la durée de vie.
- Approvisionnement en composants. Les billes d’un grade ISO 3290 précisé, les cages et les joints arrivent de fabricants spécialisés, souvent de la zone de Liaocheng, avec leurs propres contrôles à réception.
- Assemblage. Les bagues sont appariées, les billes insérées, les cages posées et les joints ou flasques enfoncés. Le jeu radial est fixé par la sélection des bagues et des billes.
- Nettoyage. Les pièces et les roulements assemblés sont lavés pour éliminer les résidus de rectification et les particules.
- Graissage et étanchéité. Le type et la quantité de graisse sont appliqués selon la commande, puis les joints sont posés et contrôlés.
- Essais. Essais par échantillonnage ou intégraux des vibrations, de la rotation, du jeu et de l’aspect, selon le plan convenu.
- Marquage, protection antirouille et emballage. Marquage, revêtement antirouille, enveloppement et cartons, comme exposé dans emballage et protection antirouille.
Ce qui est maîtrisé à chaque étape
| Procédé | Ce qui est maîtrisé |
|---|---|
| Réception de l’acier | Nuance, composition chimique, certificat matière, traçabilité du lot |
| Forgeage / tronçonnage | Dimension et poids de l’ébauche, absence de fissures et de replis |
| Tournage | Dimensions et surépaisseur de rectification |
| Traitement thermique | Atmosphère du four, relevés de température et de durée, dureté et structure |
| Rectification | Dimensions, circularité, profil du chemin de roulement, maîtrise des brûlures |
| Superfinition | Rugosité et ondulation des chemins de roulement |
| Billes, cages, joints | Grade et groupe de diamètre des billes, ajustement de la cage, matière du joint et état de la lèvre |
| Assemblage | Groupe de jeu, nombre et espacement des billes, mise en place des joints |
| Nettoyage | Propreté, surfaces sans résidus |
| Graissage | Type de graisse, quantité, absence de contamination |
| Essais | Vibration, rotation, aspect selon le plan convenu |
| Marquage et emballage | Lisibilité du marquage, protection antirouille, étiquettes et comptage des cartons |
Pourquoi le traitement thermique et la rectification décident de l’essentiel
La trempe donne à l’acier la structure dure et résistante à l’usure dont a besoin un chemin de roulement ; le revenu relâche les contraintes et fixe la stabilité. Une mauvaise maîtrise de l’atmosphère ou des charges inégales se traduisent plus tard par des zones tendres, des déformations ou une fatigue précoce. La rectification supprime ensuite la déformation laissée par le traitement thermique et établit la géométrie. Un chemin de roulement légèrement ovalisé ou portant des marques de broutage fait du bruit, quelle que soit la propreté de l’assemblage. C’est pourquoi le bureau demande aux usines leurs relevés de traitement thermique et vérifie les mesures de circularité et de profil, plutôt que de se contenter du rapport dimensionnel final.
Composants : ce qui est fabriqué et ce qui est acheté
Beaucoup d’usines de roulements fabriquent les bagues et achètent le reste. Billes, cages et joints sont des produits spécialisés : le grade des billes selon ISO 3290 influence le bruit et la souplesse, la matière de la cage limite la température et la vitesse, et la composition du joint décide du comportement du roulement face à la poussière, à l’eau et à la chaleur. Le bureau consigne pour chaque programme l’origine des composants, et si vous souhaitez l’influencer, dites-le dès la demande de devis. Vous pouvez aussi les sourcer directement : billes, cages, joints et graisse.
Le lien avec votre spécification
Chaque élément que vous indiquez dans une demande correspond à une étape. La classe de tolérance (ISO 492) se règle au tournage et à la rectification, le groupe de jeu à la rectification et à l’assemblage, la classe de vibration à la superfinition et au nettoyage, la cage et le joint au choix des composants, et la durée de conservation à la protection antirouille et à l’emballage. Quand une spécification est floue, l’usine comble le vide avec son standard par défaut, ce qui convient rarement à un programme OEM. Définissez d’emblée la désignation, la classe de tolérance, le jeu, le joint, la cage et la graisse, et le plan de contrôle pourra être rédigé en conséquence. Pour la vérification des résultats, voir contrôle qualité et essais et contrôle.