
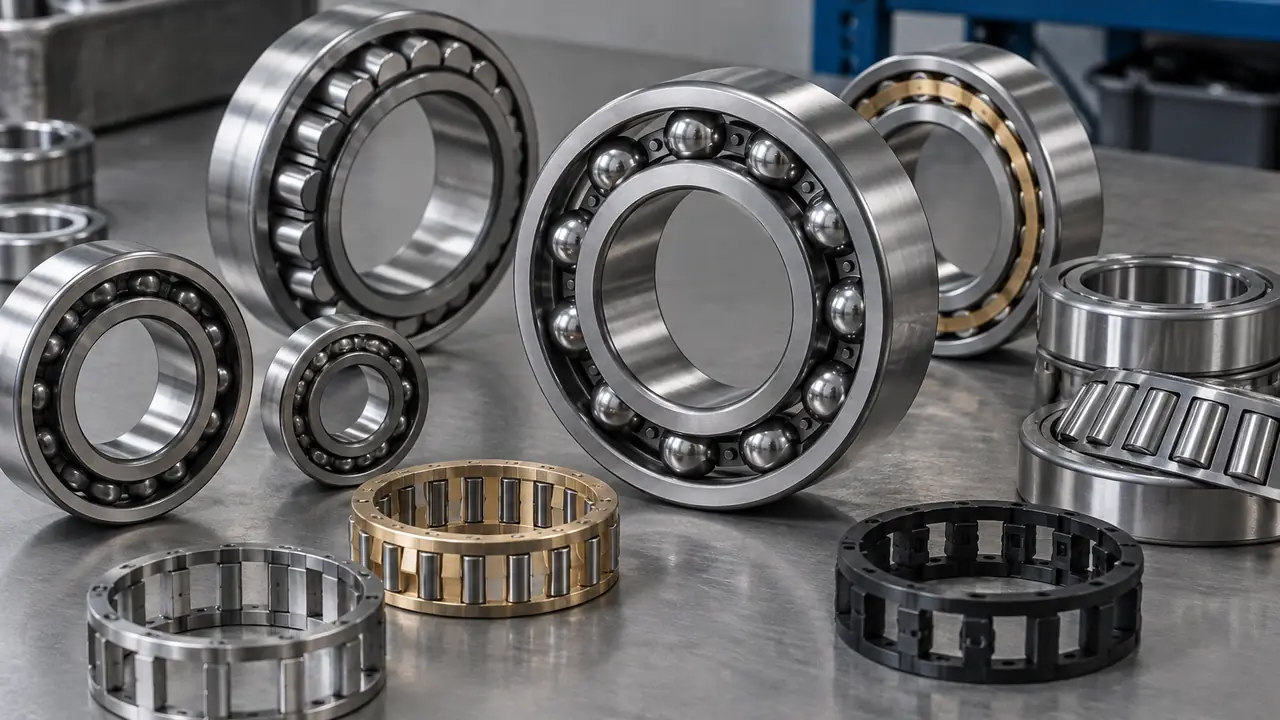
Le rôle de la cage
Sans cage, les billes ou rouleaux se regrouperaient et frotteraient les uns contre les autres, créant frottement et chaleur. La cage les maintient à espacement régulier, les guide dans la zone de charge et leur permet de revenir en douceur. Elle garde aussi les éléments roulants en place lorsque le roulement est manipulé avant le montage. Une cage ne porte aucune charge, mais son matériau, sa conception et son ajustement influent sur le bruit, le frottement, la limite de température et la vitesse que le roulement peut atteindre. La plupart des réclamations de bruit et de nombreuses défaillances à grande vitesse remontent à la conception ou à la qualité de la cage.
Matériaux de cage
| Matériau | Caractère | Usage typique |
|---|---|---|
| Acier embouti | Peu coûteux, robuste, accepte les températures modérées | Roulements rigides standard et de nombreux autres roulements |
| Laiton usiné | Robuste, bon avec les vibrations et les chocs, résiste à la chaleur | Roulements plus grands, service intensif et forte charge |
| PA66 fibre de verre | Silencieux, léger, moulé par injection ; plage de température limitée | Moteurs, électroménager, roulements à billes à faible bruit |
| Phénolique (stratifié) | Léger, supporte les grandes vitesses, faible frottement | Roulements de précision et à grande vitesse |
La température est la principale limite des cages en polymère. Le PA66-GF convient aux températures de fonctionnement normales, et la température et la graisse doivent être vérifiées ensemble sur la fiche technique avant tout emploi dans des applications chaudes. Pour des températures plus élevées ou de forts chocs, une cage en acier ou en laiton est le choix le plus sûr.
Types de cages
- Cage ruban (emboutie, en deux pièces). Deux moitiés embouties rivetées ou assemblées autour des billes. Courante dans les roulements rigides à billes et économique en volume.
- Cage couronne (à encliquetage). Une pièce moulée unique, généralement en PA66-GF, avec des alvéoles qui s’encliquettent sur les billes d’un côté. Silencieuse et légère ; appréciée dans les roulements 2RS d’électroménager et de moteurs.
- Cage fenêtre. Usinée dans du laiton ou de l’acier avec des alvéoles en fenêtre individuelles. Robuste et rigide, utilisée dans les roulements plus grands et plus lourds, avec les types à rouleaux cylindriques et à rotule.
- Cages de rouleaux. Cages embouties ou usinées conçues pour les rouleaux coniques, cylindriques et à aiguilles, parfois sous forme d’ensemble cage complet avec les rouleaux.
La bonne cage dépend du type et de la taille du roulement. Un roulement à rouleaux coniques exige une cage adaptée à la conicité des rouleaux ; un roulement rigide à billes de même alésage peut utiliser une cage ruban ou couronne selon la série et le joint. Voir les pages roulements rigides et rouleaux cylindriques.
Guidage de la cage et lubrification
Les cages sont guidées de trois façons : par les éléments roulants, par la bague intérieure ou par la bague extérieure. Les cages emboutie et couronne guidées par les billes sont standard dans les roulements généraux. Les cages en laiton et phénolique guidées par les bagues sont utilisées lorsque la vitesse est élevée ou les charges variables, car la cage tourne alors en contact maîtrisé avec un épaulement de bague et exige un film d’huile ou de graisse constant à cet endroit. Le matériau et le guidage de la cage interagissent donc avec la graisse : certaines cages en polymère ne doivent pas être associées à certains additifs à haute température, et les cages en laiton peuvent réagir avec les huiles soufrées. Indiquez la graisse et la température dans la demande ; voir la lubrification des roulements.
Où les cages sont fabriquées
Des analyses sectorielles décrivent Yandian, à Linqing, dans la zone de Liaocheng au Shandong, comme la plus grande base de production de cages de Chine, avec des fabricants autour du bourg de Zhengjia et un marché local de pièces de roulements. Les usines vont des lignes d’emboutissage à grand volume pour les cages ruban à l’injection plastique pour le PA66-GF et à l’usinage CNC pour les cages en laiton. De nombreuses usines de roulements des autres bassins achètent leurs cages auprès de cette base. Le bureau présélectionne le fabricant de cages selon le matériau et le procédé, car une bonne usine d’emboutissage n’est pas forcément une bonne usine d’usinage du laiton. En savoir plus sur les bassins industriels.
Ce qui est contrôlé sur un lot de cages
- Taille et espacement des alvéoles par rapport au plan, car ils fixent l’ajustement et le jeu des billes.
- Matériau et, pour le PA66-GF, teneur en fibres et qualité du moulage sur un échantillon.
- Pour les cages embouties, résistance des rivets ou de l’assemblage et arêtes sans bavures.
- Pour les cages en laiton, état de surface usiné et absence de bavures et de copeaux.
- Un essai d’ajustement avec les éléments roulants ou le roulement fini.
Les bavures et les arêtes vives peuvent rayer les chemins de roulement ou ajouter du bruit ; l’état des arêtes est donc contrôlé avec autant de soin que les dimensions. Les détails du contrôle figurent sur la page essais et contrôle.
Commander des cages
Les cages se comptent en milliers. Une cage emboutie ou moulée standard démarre souvent de l’ordre de dix mille pièces par spécification ; les cages en laiton usiné pour les roulements plus grands sont cotées sur plan à des volumes plus bas. Le délai d’échantillon pour des cages en stock est typiquement de 3 à 7 jours ouvrés, et de 15 à 30 jours pour des cages sur mesure ; les délais de série se situent couramment entre 25 et 45 jours, et l’outillage d’une nouvelle cage moulée prend plus de temps. Tous les chiffres sont des plages de référence typiques, confirmées par écrit pour chaque programme. Envoyez la désignation, le matériau et la quantité annuelle via le formulaire de devis, ou revenez à la page pivot des composants.