
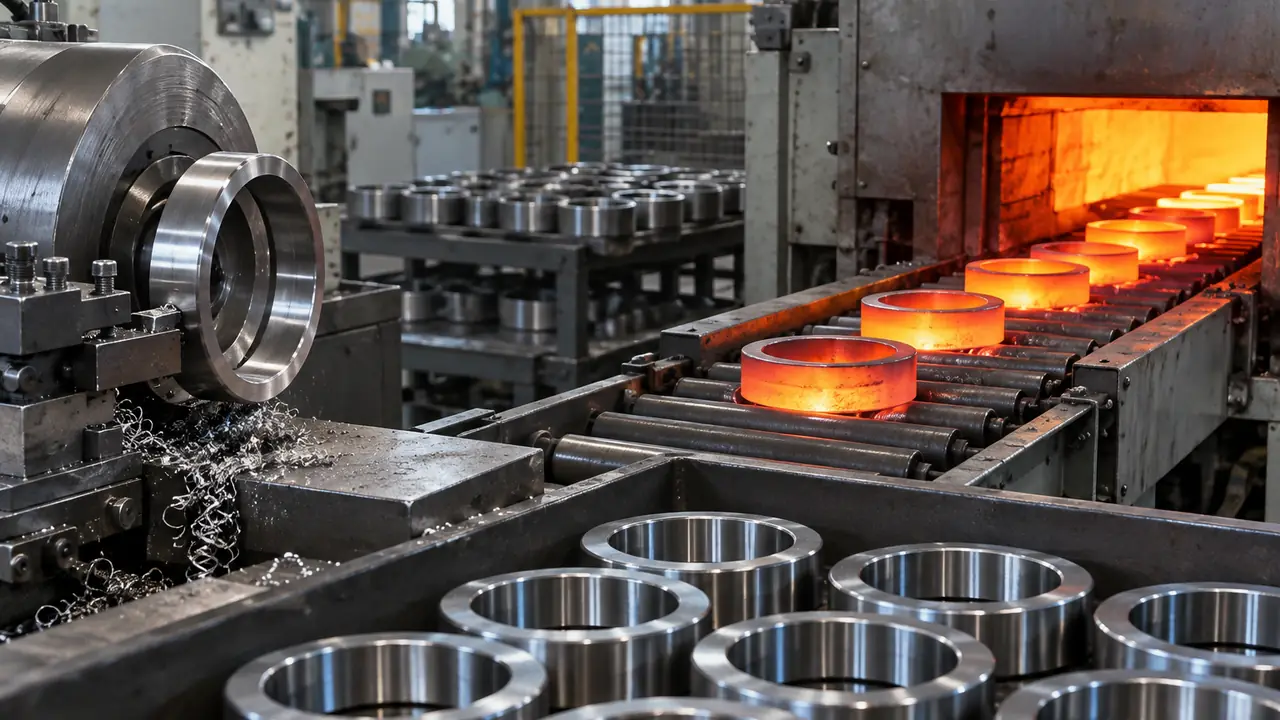
Sıra tek bakışta
Aşağıdaki rota, yüksek karbonlu krom çeliğinden yapılan standart bir bilezikli ve bilyeli rulman için yaygın olandır. Makaralı rulmanlar makara üretimini ekler; ağır konik makaralar için sementasyonlu çelikler gibi diğer rotalar ısıl işlem adımını değiştirir, ancak aynı mantığı korur. Rolvane bu hattı kendisi işletmez: masa iş ortağı tesisleri koordine eder ve tesis taraması aracılığıyla her adımın kontrol altında olup olmadığını denetler.
- Çelik çubuk veya boru. Rulman çeliği bir malzeme sertifikasıyla gelir. Gelen kontroller kimyasal bileşimi, temizlik kayıtlarını ve çubuk ölçüsünü kapsar.
- Dövme veya boru kesme. Küçük bilezikler borudan kesilir veya dövülür; büyükler malzeme fire oranını düşürmek için dövülür ve nihai şekle yakın haddelenir.
- Tornalama. CNC tezgâhları yüzleri, dış çapı, deliği ve kaba bir oluğu tornalar; taşlama için tutarlı bir talaş payı bırakır.
- Isıl işlem. Bilezikler, rulmanın ihtiyaç duyduğu sertlik aralığına ve kararlı yapıya ulaşmak için kontrollü atmosferde sertleştirilir ve meneviş uygulanır.
- Taşlama. Yüzler, dış çap, yuvarlanma yolları ve delik ölçüye ve forma taşlanır; bu adım boyutsal doğruluğu ve gürültü seviyesinin büyük kısmını belirler.
- Süperfinişleme. Yuvarlanma yolu ince bir yüzeye ve düşük dalgalılığa getirilir; bu, titreşimi ve ömrü güçlü biçimde etkiler.
- Bileşen tedariki. Belirtilen ISO 3290 sınıfındaki bilyeler, kafesler ve contalar, çoğu zaman Liaocheng bölgesinden olmak üzere uzman üreticilerden gelir ve kendi gelen kontrollerinden geçer.
- Montaj. Bilezikler eşleştirilir, bilyeler yerleştirilir, kafesler takılır ve contalar veya kapaklar preslenir. Radyal boşluk, bilezik ve bilye seçimiyle ayarlanır.
- Temizlik. Parçalar ve monte edilmiş rulmanlar, taşlama artıklarını ve partikülleri gidermek için yıkanır.
- Gresleme ve sızdırmazlık. Gres tipi ve dolum miktarı siparişe göre uygulanır, ardından contalar takılır ve kontrol edilir.
- Test. Üzerinde anlaşılan plana göre titreşim, dönüş, boşluk ve görünüm için numune veya tam test.
- Markalama, paslanma önleme ve paketleme. Markalama, paslanmayı önleyici kaplama, sarma ve kartonlar; ambalaj ve paslanma önleme sayfasında açıklandığı gibi.
Her adımda neyin kontrol edildiği
| Süreç | Kontrol edilen |
|---|---|
| Çelik girişi | Sınıf, kimyasal bileşim, malzeme sertifikası, parti izlenebilirliği |
| Dövme / kesme | Ham parça boyutu ve ağırlığı, çatlak ve katlanma olmaması |
| Tornalama | Ölçüler ve taşlama için talaş payı |
| Isıl işlem | Fırın atmosferi, sıcaklık ve süre kayıtları, sertlik ve yapı |
| Taşlama | Ölçüler, yuvarlaklık, yuvarlanma yolu profili, yanık kontrolü |
| Süperfinişleme | Yuvarlanma yollarının yüzey pürüzlülüğü ve dalgalılığı |
| Bilyeler, kafesler, contalar | Bilye sınıfı ve çap grubu, kafes uyumu, conta malzemesi ve dudak durumu |
| Montaj | Boşluk grubu, bilye sayısı ve aralığı, conta oturması |
| Temizlik | Temizlik, artıksız yüzeyler |
| Greslenme | Gres tipi, dolum miktarı, kirlenme olmaması |
| Test | Üzerinde anlaşılan plana göre titreşim, dönüş, görünüm |
| Markalama ve paketleme | Markalama okunabilirliği, pas koruması, karton etiketleri ve adetler |
Isıl işlem ve taşlama sonucun çoğunu neden belirler
Sertleştirme, çeliği bir yuvarlanma yolunun ihtiyaç duyduğu sert, aşınmaya dayanıklı yapıya dönüştürür; meneviş ise gerilimi giderir ve kararlılığı sağlar. Zayıf atmosfer kontrolü veya dengesiz yükler, sonradan yumuşak noktalar, çarpılma veya erken yorulma olarak ortaya çıkar. Taşlama ise ısıl işlemin bıraktığı çarpılmayı giderir ve geometriyi belirler. Hafifçe yuvarlak olmayan veya titreşim izleri taşıyan bir yuvarlanma yolu, montaj ne kadar temiz olursa olsun gürültü yapar. Bu yüzden masa tesislerden ısıl işlem kayıtlarını ister ve yalnızca nihai ölçü raporunu okumakla kalmayıp yuvarlaklık ve profil ölçümünü de kontrol eder.
Bileşenler: nelerin üretildiği ve nelerin satın alındığı
Birçok rulman tesisi bilezikleri üretir ve geri kalanını satın alır. Bilyeler, kafesler ve contalar uzman ürünlerdir: ISO 3290 kapsamındaki bilye sınıfı gürültüyü ve düzgün çalışmayı etkiler, kafes malzemesi sıcaklığı ve hızı sınırlar, conta bileşimi ise rulmanın toz, su ve ısıyla başa çıkışını belirler. Masa, her program için bileşen kaynaklarını kayıtta tutar; bunları etkilemek isterseniz teklif aşamasında belirtin. Bunları doğrudan da tedarik edebilirsiniz: bilyeler, kafesler, contalar ve gres.
Bunun şartnamenizle bağlantısı
Talebe yazdığınız her kalem bir adıma karşılık gelir. Tolerans sınıfı (ISO 492) tornalama ve taşlamada, boşluk grubu taşlama ve montajda, titreşim sınıfı süperfinişleme ve temizlikte, kafes ve conta bileşen seçiminde, raf ömrü ise paslanma önleme ve paketlemede belirlenir. Şartname belirsiz olduğunda tesis boşluğu kendi varsayılanıyla doldurur; bu da bir OEM programının nadiren istediği şeydir. Tanımı, tolerans sınıfını, boşluğu, contayı, kafesi ve gresi baştan belirleyin; muayene planı buna göre yazılabilir. Sonuçların nasıl doğrulandığı için bkz. kalite kontrol ve test ve muayene.