
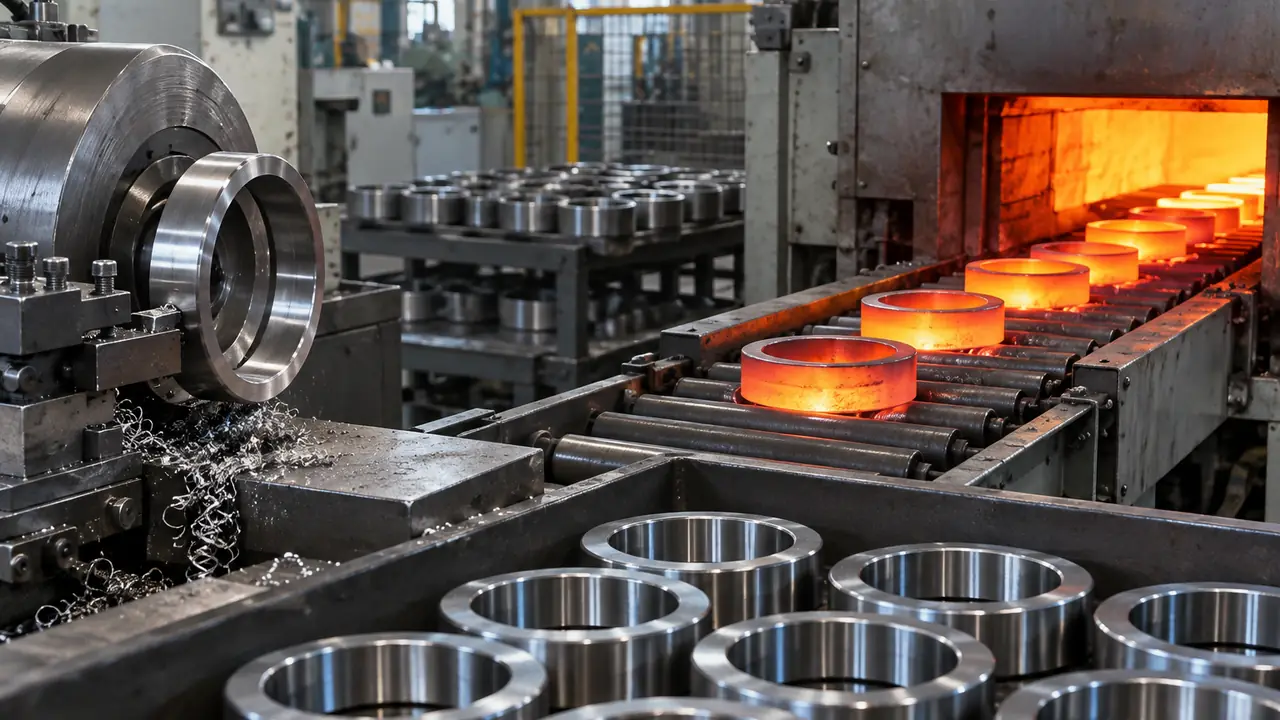
التسلسل في لمحة
المسار أدناه هو المعتاد لمحمل قياسي من حلقات وكرات مصنوع من فولاذ عالي الكربون والكروم. تضيف المحامل الأسطوانية تصنيع الأسطوانات؛ وتغيّر مسارات أخرى، مثل الفولاذ المكربن للأسطوانات المخروطية الثقيلة، خطوة المعالجة الحرارية لكنها تبقي المنطق نفسه. لا تدير Rolvane هذا الخط بنفسها: ينسّق المكتب المصانع الشريكة ويتحقق، عبر فرز المصانع، من ضبط كل خطوة.
- قضيب أو أنبوب فولاذي. يصل فولاذ المحامل بشهادة مادة. وتشمل فحوص الوارد التركيب الكيميائي وسجلات النظافة ومقاس القضيب.
- الطرق أو قطع الأنابيب. تُقطع الحلقات الأصغر من أنبوب أو تُطرق؛ أما الأكبر فتُطرق وتُدرفل إلى شكل قريب من النهائي لتقليل هدر المادة.
- الخراطة. تخرط ماكينات CNC الأوجه والقطر الخارجي والتجويف ومجرى أوليًا، مع ترك هامش تشغيل ثابت للتجليخ.
- المعالجة الحرارية. تُصلَّد الحلقات ثم تخضع للمراجعة الحرارية (Tempering) في جو متحكَّم فيه لبلوغ نطاق الصلادة والبنية المستقرة التي يحتاجها المحمل.
- التجليخ. تُجلَّخ الأوجه والقطر الخارجي والمجاري والتجويف إلى المقاس والشكل؛ وتحدد هذه الخطوة الدقة البعدية وجزءًا كبيرًا من مستوى الضجيج.
- التشطيب الفائق. يُنهى المجرى بسطح ناعم وتموّج منخفض، وهذا يؤثر بقوة في الاهتزاز والعمر.
- توريد المكوّنات. تصل الكرات بدرجة ISO 3290 المحددة والأقفاص والأختام من صانعين متخصصين، غالبًا من منطقة لياوتشنغ، مع فحوص وارد خاصة بها.
- التجميع. تُطابق الحلقات وتُدخل الكرات وتُركَّب الأقفاص وتُكبس الأختام أو الأغطية. ويُضبط الخلوص الشعاعي باختيار الحلقات والكرات.
- التنظيف. تُغسل القطع والمحامل المجمَّعة لإزالة بقايا التجليخ والجسيمات.
- التشحيم والإغلاق. يُضاف نوع الشحم وكميته كما طُلب، ثم تُركَّب الأختام وتُفحص.
- الاختبار. اختبار بالعينة أو كامل للاهتزاز والدوران والخلوص والمظهر، وفق الخطة المتفق عليها.
- الوسم ومقاومة الصدأ والتغليف. الوسم والطلاء الواقي من الصدأ واللف والكراتين، كما هو مبيّن في التغليف ومقاومة الصدأ.
ما الذي يُضبط في كل خطوة
| العملية | ما الذي يُضبط |
|---|---|
| الفولاذ الوارد | الدرجة والتركيب الكيميائي وشهادة المادة وقابلية تتبع الدفعة |
| الطرق / القطع | مقاس القالب ووزنه، وخلوّه من الشقوق والطيّات |
| الخراطة | الأبعاد وهامش التشغيل للتجليخ |
| المعالجة الحرارية | جو الفرن، وسجلات الحرارة والزمن، والصلادة والبنية |
| التجليخ | الأبعاد والاستدارة ومقطع المجرى ومنع الحروق |
| التشطيب الفائق | خشونة المجاري وتموّجها |
| الكرات والأقفاص والأختام | درجة الكرة ومجموعة القطر، وملاءمة القفص، ومادة الختم وحالة الشفة |
| التجميع | مجموعة الخلوص، وعدد الكرات وتباعدها، واستقرار الختم |
| التنظيف | النظافة وخلوّ الأسطح من البقايا |
| التشحيم | نوع الشحم وكميته وخلوّه من التلوث |
| الاختبار | الاهتزاز والدوران والمظهر وفق الخطة المتفق عليها |
| الوسم والتغليف | وضوح الوسم، والحماية من الصدأ، وملصقات الكراتين وأعدادها |
لماذا تحسم المعالجة الحرارية والتجليخ معظم النتيجة
يحوّل التصليد الفولاذ إلى البنية الصلبة المقاومة للتآكل التي يحتاجها المجرى؛ وتزيل المراجعة الحرارية الإجهاد وتثبّت الاستقرار. وسوء ضبط الجو أو عدم انتظام الأحمال يظهر لاحقًا في صورة نقاط لينة أو تشوه أو إجهاد مبكر. ثم يزيل التجليخ التشوه الذي خلّفته المعالجة الحرارية ويحدد الهندسة. والمجرى الذي يحيد قليلًا عن الاستدارة أو تظهر عليه علامات اهتزاز يصدر ضجيجًا بغض النظر عن نظافة التجميع. ولهذا يطلب المكتب من المصانع سجلات المعالجة الحرارية ويتحقق من قياس الاستدارة والمقطع، بدلًا من الاكتفاء بقراءة تقرير الأبعاد النهائي.
المكوّنات: ما يُصنَّع وما يُشترى
تصنع كثير من مصانع المحامل الحلقات وتشتري الباقي. الكرات والأقفاص والأختام منتجات متخصصة: فدرجة الكرة وفق ISO 3290 تؤثر في الضجيج والسلاسة، ومادة القفص تحدد حدود الحرارة والسرعة، ومركّب الختم يحدد تعامل المحمل مع الغبار والماء والحرارة. ويحتفظ المكتب بمصادر المكوّنات مسجّلة لكل برنامج، وإن أردت التأثير فيها فاذكر ذلك عند طلب السعر. ويمكنك أيضًا توريدها مباشرة: الكرات والأقفاص والأختام والشحم.
كيف يرتبط هذا بمواصفتك
كل بند تكتبه في الطلب يقابل خطوة. فتُحسم فئة التفاوت (ISO 492) في الخراطة والتجليخ، ومجموعة الخلوص في التجليخ والتجميع، ودرجة الاهتزاز في التشطيب الفائق والتنظيف، والقفص والختم في اختيار المكوّنات، وفترة الصلاحية في مقاومة الصدأ والتغليف. وحين تكون المواصفة غامضة يملأ المصنع الفراغ بإعداده الافتراضي، وهو نادرًا ما يريده برنامج OEM. حدّد الرمز وفئة التفاوت والخلوص والختم والقفص والشحم مسبقًا، وسيمكن كتابة خطة الفحص بما يطابقها. ولمعرفة كيف تُتحقق النتائج راجع مراقبة الجودة والاختبار والفحص.