
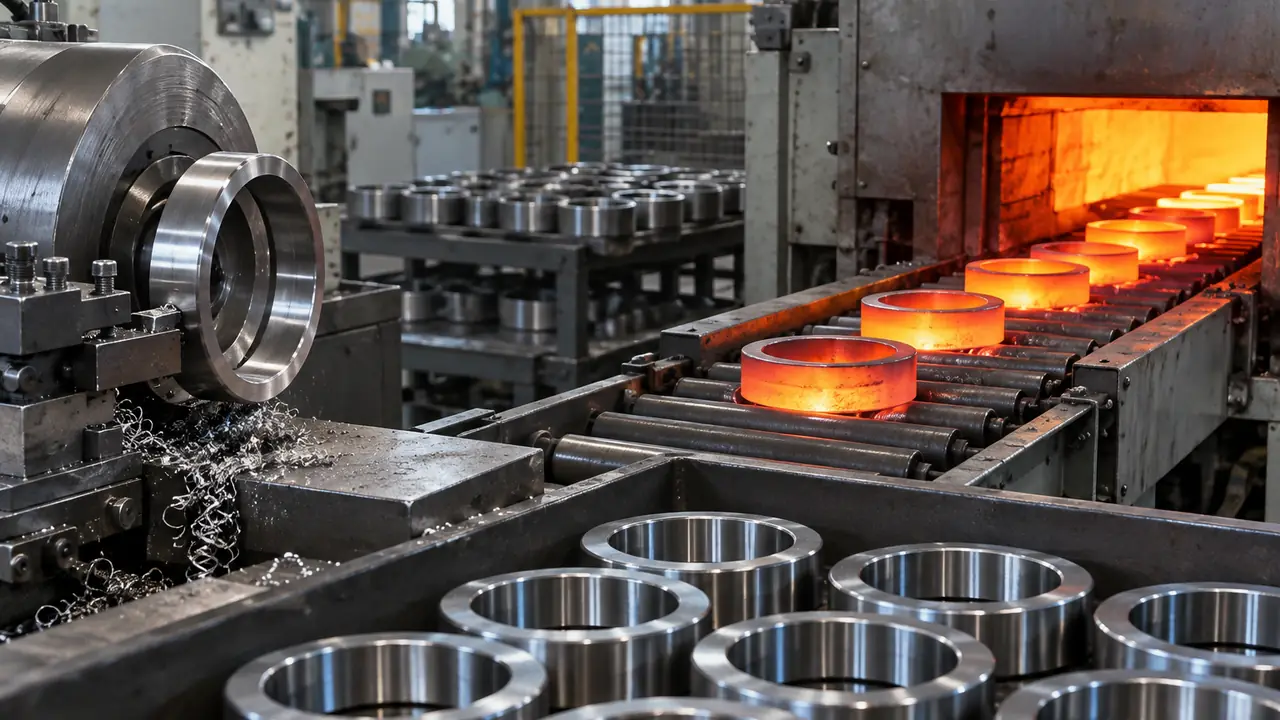
工程の全体像
以下の流れは、高炭素クロム鋼で作る標準的なリングとボールのベアリングに共通するものです。ころ軸受ではころの製造が加わり、重荷重用円すいころ向けの浸炭鋼など他のルートでは熱処理工程が変わりますが、基本的な考え方は同じです。Rolvane はこのラインを自社で運営していません。当デスクは提携プラントを調整し、プラント選定を通じて各工程が管理されているかを確認します。
- 棒鋼または管材。軸受鋼は材料証明書とともに入荷します。受入検査では、化学成分、清浄度の記録、棒鋼のサイズを確認します。
- 鍛造または管材切断。小型のリングは管材から切断するか鍛造します。大型のものは、材料の無駄を減らすため、ニアネットシェイプに鍛造・圧延します。
- 旋削。CNC旋盤で端面、外径、内径、粗い溝を加工し、研削用の研削しろを一定に残します。
- 熱処理。リングは雰囲気制御のもとで焼入れ・焼戻しされ、ベアリングに必要な硬度範囲と安定した組織が得られます。
- 研削。端面、外径、軌道、内径を寸法と形状に研削します。この工程が寸法精度と騒音レベルの大部分を決めます。
- スーパーフィニッシング。軌道を細かい表面とうねりの小さい状態に仕上げます。これは振動と寿命に強く影響します。
- 部品調達。ISO 3290 の指定等級のボール、保持器、シールは専門メーカー(聊城地区が多い)から入荷し、それぞれ独自に受入検査を行います。
- 組立。リングを組み合わせ、ボールを挿入し、保持器を組み込み、シールまたはシールドを圧入します。ラジアルすきまは、リングとボールの選択によって設定されます。
- 洗浄。部品と組立後のベアリングを洗浄し、研削の残留物や粒子を除去します。
- グリース封入とシール。指定どおりのグリースの種類と量を封入し、シールを取り付けて確認します。
- 試験。合意した計画に従い、振動、回転、すきま、外観について抜取りまたは全数の試験を行います。
- 刻印、防錆、梱包。梱包と防錆で説明するとおり、刻印、防錆処理、包装、段ボール詰めを行います。
各工程での管理項目
| 工程 | 管理項目 |
|---|---|
| 鋼材の受入 | 鋼種、化学成分、材料証明書、ロットのトレーサビリティ |
| 鍛造・切断 | 素材のサイズと重量、割れや折れ込みがないこと |
| 旋削 | 寸法と研削しろ |
| 熱処理 | 炉内雰囲気、温度と時間の記録、硬度と組織 |
| 研削 | 寸法、真円度、軌道の輪郭、研削焼けの管理 |
| スーパーフィニッシング | 軌道の表面粗さとうねり |
| ボール、保持器、シール | ボールの等級と直径グループ、保持器のはめ合い、シール材質とリップの状態 |
| 組立 | すきまグループ、ボールの数と間隔、シールの着座 |
| 洗浄 | 清浄度、残留物のない表面 |
| グリース封入 | グリースの種類、封入量、異物混入のないこと |
| 試験 | 合意した計画に対する振動、回転、外観 |
| 刻印と梱包 | 刻印の判読性、防錆、段ボールのラベルと数量 |
熱処理と研削が結果の大半を決める理由
焼入れは鋼を、軌道に必要な硬く耐摩耗性のある組織に変えます。焼戻しは応力を除去し、安定性を与えます。雰囲気管理の不良や不均一な装入は、後に軟点、変形、早期疲労として現れます。研削は熱処理で生じた変形を取り除き、形状を決めます。軌道がわずかに真円でなかったり、びびりマークがあったりすれば、組立がどれほど清浄でも騒音が出ます。当デスクがプラントに熱処理記録を求め、最終寸法報告書を読むだけでなく真円度と輪郭の測定も確認するのは、このためです。
部品:自社製造と購入品
多くのベアリングプラントは、リングを製造し、その他は購入します。ボール、保持器、シールは専門メーカーの製品です。ISO 3290 に基づくボールの等級は騒音と滑らかさに影響し、保持器の材質は温度と回転速度の限界を決め、シールのコンパウンドは、粉塵、水、熱に対するベアリングの対応力を左右します。当デスクはプログラムごとに部品の調達元を記録として残しており、これらに関与したい場合は、見積段階でお知らせください。直接調達も可能です。ボール、保持器、シール、グリース。
貴社の仕様との関係
依頼書に記載するすべての項目は、いずれかの工程に対応します。公差等級(ISO 492)は旋削と研削で、すきまグループは研削と組立で、振動等級はスーパーフィニッシングと洗浄で、保持器とシールは部品の選択で、保管可能期間は防錆と梱包で決まります。仕様が曖昧だと、プラントは自社の標準で補いますが、それは OEM プログラムが望むものであることはまれです。型番、公差等級、すきま、シール、保持器、グリースを最初に定義すれば、それに合わせた検査計画を作成できます。結果の検証方法については、品質管理と試験・検査をご覧ください。