
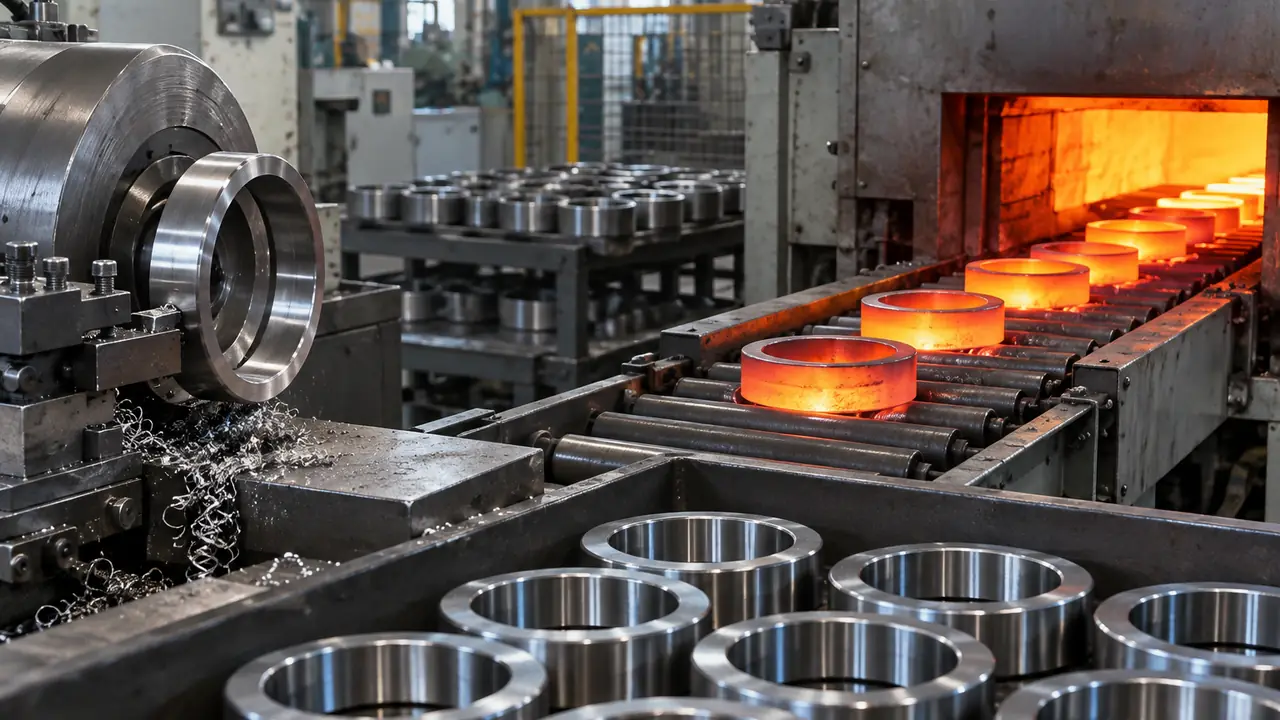
A sequência em uma visão geral
A rota abaixo é a comum para um rolamento padrão de anéis e esferas feito de aço de alto carbono e cromo. Os rolamentos de rolos acrescentam a fabricação dos rolos; outras rotas, como aços cementados para rolos cônicos pesados, alteram a etapa de tratamento térmico, mas mantêm a mesma lógica. A Rolvane não opera essa linha: a mesa coordena as fábricas parceiras e verifica, por meio da triagem de fábricas, que cada etapa seja controlada.
- Barra ou tubo de aço. O aço para rolamentos chega com certificado de material. As verificações de recebimento abrangem composição química, registros de limpeza e tamanho da barra.
- Forjamento ou corte de tubo. Os anéis menores são cortados de tubo ou forjados; os maiores são forjados e laminados em uma forma próxima à final, para reduzir o desperdício de material.
- Torneamento. Tornos CNC torneiam faces, diâmetro externo, furo e uma ranhura bruta, deixando um sobremetal consistente para a retificação.
- Tratamento térmico. Os anéis são temperados e revenidos em atmosfera controlada para atingir a faixa de dureza e a estrutura estável de que o rolamento precisa.
- Retificação. Faces, diâmetro externo, pistas e furo são retificados em tamanho e forma; essa etapa define a precisão dimensional e boa parte do nível de ruído.
- Superacabamento. A pista recebe um acabamento de superfície fino e baixa ondulação, o que influencia fortemente a vibração e a vida útil.
- Fornecimento de componentes. Esferas de um grau ISO 3290 definido, gaiolas e vedações chegam de fabricantes especializados, muitas vezes da área de Liaocheng, com suas próprias verificações de recebimento.
- Montagem. Os anéis são combinados, as esferas inseridas, as gaiolas colocadas e as vedações ou blindagens prensadas. A folga radial é definida pela seleção de anéis e esferas.
- Limpeza. As peças e os rolamentos montados são lavados para remover resíduos de retificação e partículas.
- Lubrificação e vedação. O tipo e a quantidade de graxa são aplicados conforme o pedido; depois as vedações são colocadas e verificadas.
- Ensaios. Ensaio por amostragem ou total de vibração, rotação, folga e aparência, conforme o plano acordado.
- Marcação, antiferrugem e embalagem. Marcação, revestimento antiferrugem, envoltório e caixas, conforme descrito em embalagem e proteção antiferrugem.
O que é controlado em cada etapa
| Processo | O que é controlado |
|---|---|
| Recebimento do aço | Grau, composição química, certificado de material, rastreabilidade do lote |
| Forjamento / corte | Tamanho e peso do esboço, ausência de trincas e dobras |
| Torneamento | Dimensões e sobremetal para a retificação |
| Tratamento térmico | Atmosfera do forno, registros de temperatura e tempo, dureza e estrutura |
| Retificação | Dimensões, circularidade, perfil da pista, controle de queima |
| Superacabamento | Rugosidade e ondulação superficial das pistas |
| Esferas, gaiolas, vedações | Grau e grupo de diâmetro das esferas, ajuste da gaiola, material da vedação e estado do lábio |
| Montagem | Grupo de folga, número e espaçamento das esferas, assentamento da vedação |
| Limpeza | Limpeza, superfícies sem resíduos |
| Lubrificação | Tipo de graxa, quantidade, ausência de contaminação |
| Ensaios | Vibração, rotação, aparência conforme o plano acordado |
| Marcação e embalagem | Legibilidade da marcação, proteção antiferrugem, etiquetas e contagem das caixas |
Por que o tratamento térmico e a retificação decidem a maior parte do resultado
A têmpera transforma o aço na estrutura dura e resistente ao desgaste de que a pista precisa; o revenimento alivia tensões e define a estabilidade. Um controle ruim da atmosfera ou cargas desiguais aparecem depois como pontos moles, distorção ou fadiga precoce. A retificação então remove a distorção deixada pelo tratamento térmico e define a geometria. Uma pista ligeiramente fora de circularidade ou com marcas de vibração gera ruído, por mais limpa que seja a montagem. É por isso que a mesa pede às fábricas os registros de tratamento térmico e verifica a medição de circularidade e perfil, em vez de apenas ler o relatório da dimensão final.
Componentes: o que é fabricado e o que é comprado
Muitas fábricas de rolamentos fabricam os anéis e compram o restante. Esferas, gaiolas e vedações são produtos especializados: o grau da esfera conforme a ISO 3290 influencia o ruído e a suavidade, o material da gaiola limita a temperatura e a velocidade, e o composto da vedação decide como o rolamento lida com poeira, água e calor. A mesa mantém registradas as fontes dos componentes de cada programa e, se você quiser influenciá-las, diga isso na etapa de cotação. Também é possível comprá-los diretamente: esferas, gaiolas, vedações e graxa.
Como isso se liga à sua especificação
Cada item que você escreve em uma solicitação corresponde a uma etapa. A classe de tolerância (ISO 492) é definida no torneamento e na retificação, o grupo de folga na retificação e na montagem, o grau de vibração no superacabamento e na limpeza, a gaiola e a vedação na escolha dos componentes, e o prazo de armazenamento na proteção antiferrugem e na embalagem. Quando uma especificação é vaga, a fábrica preenche a lacuna com seu padrão, o que raramente é o que um programa OEM deseja. Defina de antemão a designação, a classe de tolerância, a folga, a vedação, a gaiola e a graxa, e o plano de inspeção poderá ser escrito de acordo. Sobre como os resultados são verificados, veja controle de qualidade e ensaios e inspeção.