
La sequenza in sintesi
Il percorso seguente è quello comune per un cuscinetto standard ad anelli e sfere in acciaio al cromo ad alto tenore di carbonio. I cuscinetti a rulli aggiungono la produzione dei rulli; altri percorsi, come gli acciai cementati per i rulli conici pesanti, cambiano la fase di trattamento termico ma mantengono la stessa logica. Rolvane non gestisce direttamente questa linea: il desk coordina gli stabilimenti partner e verifica, tramite la selezione degli stabilimenti, che ogni fase sia sotto controllo.
- Barra o tubo in acciaio. L’acciaio per cuscinetti arriva con un certificato del materiale. I controlli in ingresso riguardano composizione chimica, registri di pulizia e dimensione della barra.
- Forgiatura o taglio da tubo. Gli anelli più piccoli sono ricavati da tubo o forgiati; quelli più grandi sono forgiati e laminati in una forma prossima a quella finale per ridurre lo scarto di materiale.
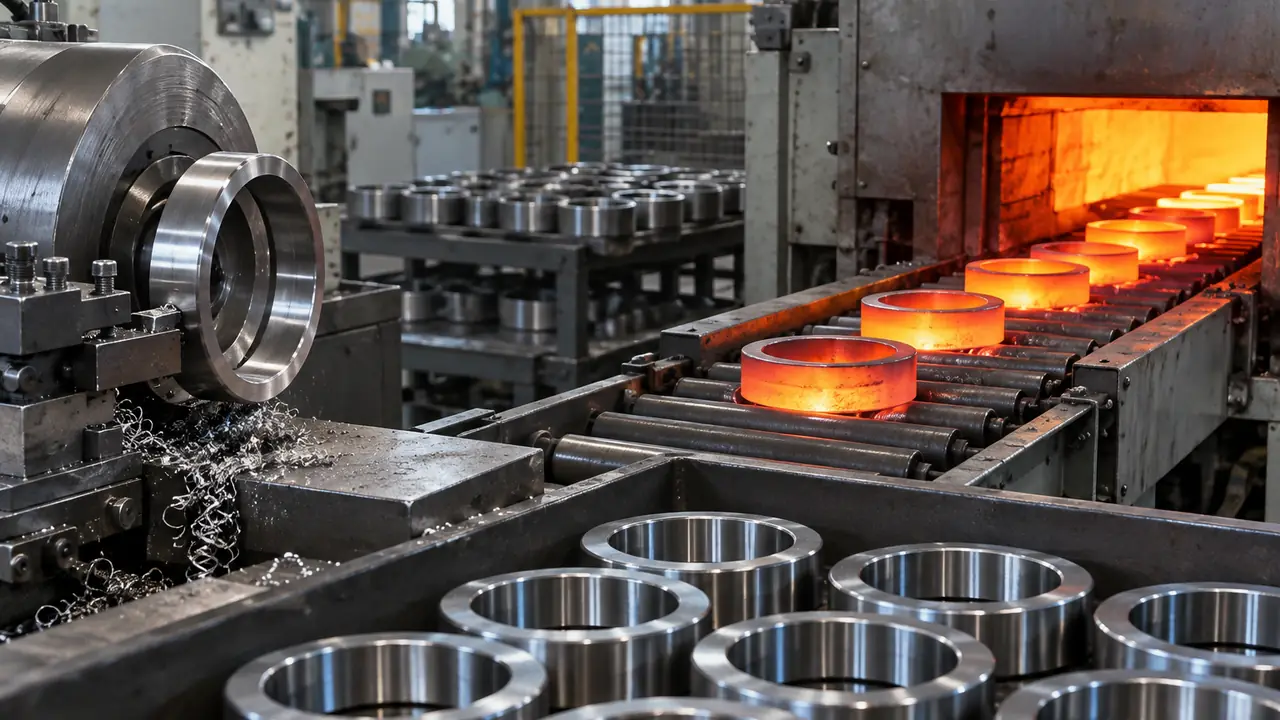
- Tornitura. I torni CNC lavorano facce, diametro esterno, foro e una gola sgrossata, lasciando un sovrametallo costante per la rettifica.
- Trattamento termico. Gli anelli sono temprati e rinvenuti in atmosfera controllata per raggiungere l’intervallo di durezza e la struttura stabile richiesti dal cuscinetto.
- Rettifica. Facce, diametro esterno, piste e foro sono rettificati a misura e a forma; questa fase determina la precisione dimensionale e buona parte della rumorosità.
- Superfinitura. La pista è rifinita fino a ottenere una superficie fine e una bassa ondulazione, che influenzano fortemente vibrazioni e durata.
- Approvvigionamento dei componenti. Sfere di un grado ISO 3290 dichiarato, gabbie e tenute arrivano da produttori specializzati, spesso dell’area di Liaocheng, con i rispettivi controlli in ingresso.
- Assemblaggio. Gli anelli sono accoppiati, le sfere inserite, le gabbie montate e le tenute o gli schermi pressati. Il gioco radiale è definito dalla selezione di anelli e sfere.
- Lavaggio. Pezzi e cuscinetti assemblati sono lavati per eliminare residui e particelle di rettifica.
- Ingrassaggio e tenuta. Tipo di grasso e quantità sono applicati come ordinato, poi le tenute vengono montate e controllate.
- Collaudo. Collaudo a campione o totale di vibrazioni, rotazione, gioco e aspetto, secondo il piano concordato.
- Marcatura, protezione antiruggine e imballo. Marcatura, rivestimento antiruggine, avvolgimento e cartoni, come descritto in imballaggio e protezione antiruggine.
Che cosa viene controllato a ogni fase
| Processo | Che cosa viene controllato |
|---|---|
| Acciaio in ingresso | Grado, composizione chimica, certificato del materiale, tracciabilità del lotto |
| Forgiatura / taglio | Dimensione e peso del grezzo, assenza di cricche e sovrapposizioni |
| Tornitura | Dimensioni e sovrametallo per la rettifica |
| Trattamento termico | Atmosfera del forno, registri di temperatura e tempo, durezza e struttura |
| Rettifica | Dimensioni, rotondità, profilo della pista, controllo delle bruciature |
| Superfinitura | Rugosità e ondulazione superficiale delle piste |
| Sfere, gabbie, tenute | Grado e gruppo di diametro delle sfere, accoppiamento della gabbia, materiale della tenuta e stato del labbro |
| Assemblaggio | Gruppo di gioco, numero e spaziatura delle sfere, sede della tenuta |
| Lavaggio | Pulizia, superfici prive di residui |
| Ingrassaggio | Tipo di grasso, quantità di riempimento, assenza di contaminazione |
| Collaudo | Vibrazioni, rotazione, aspetto rispetto al piano concordato |
| Marcatura e imballo | Leggibilità della marcatura, protezione antiruggine, etichette e conteggi dei cartoni |
Perché trattamento termico e rettifica decidono gran parte del risultato
La tempra trasforma l’acciaio nella struttura dura e resistente all’usura di cui ha bisogno una pista; il rinvenimento allevia le tensioni e ne definisce la stabilità. Uno scarso controllo dell’atmosfera o carichi irregolari si manifestano in seguito come zone tenere, deformazioni o fatica precoce. La rettifica elimina poi la deformazione lasciata dal trattamento termico e definisce la geometria. Una pista leggermente fuori tondo o con segni di vibrazione produce rumore indipendentemente da quanto sia pulito l’assemblaggio. Per questo il desk chiede agli stabilimenti i registri del trattamento termico e controlla le misure di rotondità e profilo, invece di limitarsi a leggere il rapporto dimensionale finale.
Componenti: che cosa si produce e che cosa si acquista
Molti stabilimenti di cuscinetti producono gli anelli e acquistano il resto. Sfere, gabbie e tenute sono prodotti specialistici: il grado delle sfere secondo ISO 3290 influisce su rumorosità e scorrevolezza, il materiale della gabbia limita temperatura e velocità, e la mescola della tenuta determina il comportamento del cuscinetto con polvere, acqua e calore. Il desk tiene a registro le fonti dei componenti per ogni programma, e se desiderate influenzarle, indicatelo in fase di offerta. Potete anche approvvigionarli direttamente: sfere, gabbie, tenute e grasso.
Come si collega alla vostra specifica
Ogni voce che scrivete in una richiesta corrisponde a una fase. La classe di tolleranza (ISO 492) si definisce in tornitura e rettifica, il gruppo di gioco in rettifica e assemblaggio, il grado di vibrazione in superfinitura e lavaggio, gabbia e tenuta nella scelta dei componenti, e la durata di conservazione nella protezione antiruggine e nell’imballo. Quando una specifica è vaga, lo stabilimento colma il vuoto con il proprio standard, che raramente è ciò che un programma OEM desidera. Definite fin dall’inizio designazione, classe di tolleranza, gioco, tenuta, gabbia e grasso, e il piano di ispezione potrà essere scritto di conseguenza. Per come si verificano i risultati, vedere controllo qualità e collaudi e ispezioni.