
La secuencia de un vistazo
La ruta que sigue es la habitual para un rodamiento estándar de anillos y bolas fabricado en acero al cromo de alto carbono. Los rodamientos de rodillos añaden la fabricación de los rodillos; otras rutas, como los aceros cementados para rodillos cónicos pesados, cambian el paso de tratamiento térmico pero mantienen la misma lógica. Rolvane no explota esta línea por sí misma: la mesa coordina las plantas asociadas y comprueba, mediante el cribado de plantas, que cada paso esté controlado.
- Barra o tubo de acero. El acero para rodamientos llega con un certificado de material. Los controles de entrada abarcan la composición química, los registros de limpieza y el tamaño de la barra.
- Forja o corte de tubo. Los anillos pequeños se cortan de tubo o se forjan; los mayores se forjan y laminan hasta una forma casi final para reducir el desperdicio de material.
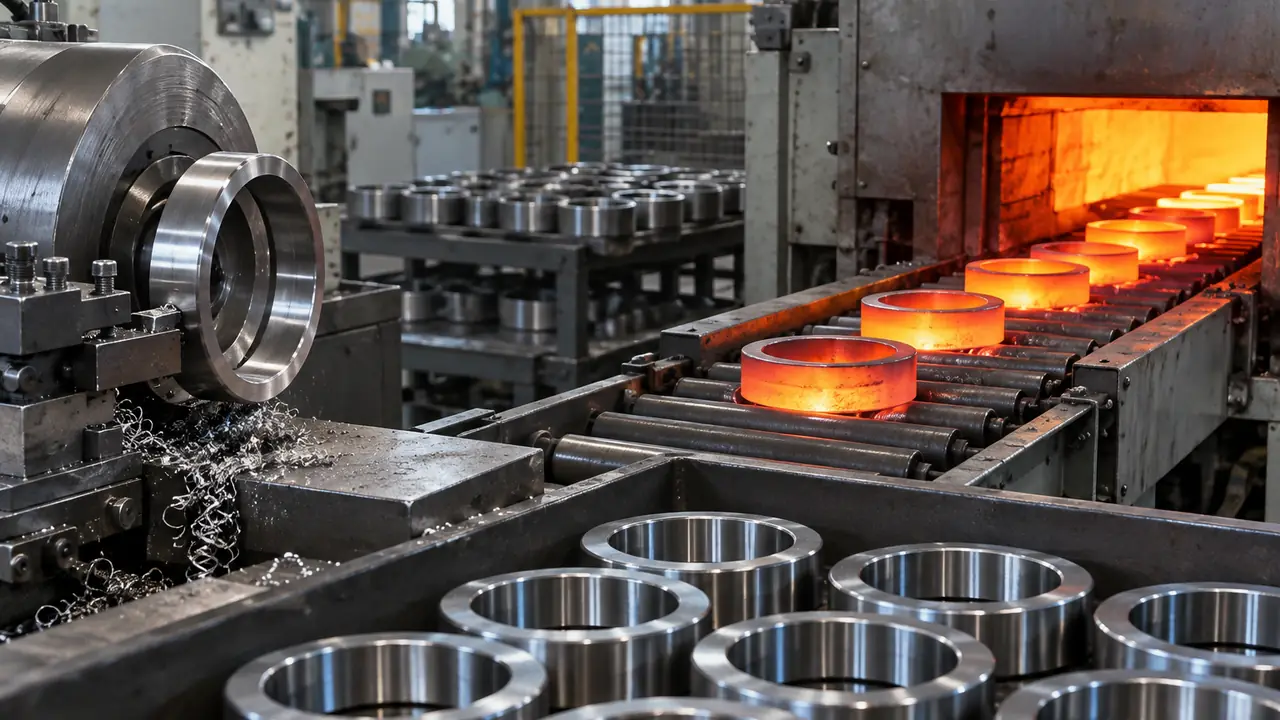
- Torneado. Los tornos CNC tornean caras, diámetro exterior, agujero y una ranura desbastada, dejando una sobremedida de rectificado constante.
- Tratamiento térmico. Los anillos se someten a temple y revenido en atmósfera controlada para alcanzar el rango de dureza y la estructura estable que necesita el rodamiento.
- Rectificado. Caras, diámetro exterior, pistas y agujero se rectifican a medida y forma; este paso fija la precisión dimensional y buena parte del nivel de ruido.
- Superacabado. La pista se termina con una superficie fina y baja ondulación, lo que influye mucho en la vibración y la vida útil.
- Abastecimiento de componentes. Las bolas de un grado indicado según ISO 3290, las jaulas y las obturaciones llegan de fabricantes especializados, a menudo de la zona de Liaocheng, con sus propios controles de entrada.
- Montaje. Se emparejan los anillos, se insertan las bolas, se colocan las jaulas y se presionan las obturaciones o los escudos. El juego radial se fija mediante la selección de anillos y bolas.
- Limpieza. Las piezas y los rodamientos montados se lavan para eliminar residuos de rectificado y partículas.
- Engrase y obturación. Se aplica el tipo y la cantidad de grasa según el pedido; después se colocan y comprueban las obturaciones.
- Ensayos. Ensayo por muestreo o total de vibración, giro, juego y aspecto, conforme al plan acordado.
- Marcado, antioxidante y embalaje. Marcado, recubrimiento antioxidante, envoltura y cajas, como se expone en embalaje y protección antioxidante.
Qué se controla en cada paso
| Proceso | Qué se controla |
|---|---|
| Entrada de acero | Grado, composición química, certificado de material, trazabilidad de lote |
| Forja / corte | Tamaño y peso de la preforma, ausencia de grietas y pliegues |
| Torneado | Dimensiones y sobremedida de rectificado |
| Tratamiento térmico | Atmósfera del horno, registros de temperatura y tiempo, dureza y estructura |
| Rectificado | Dimensiones, redondez, perfil de la pista, control de quemaduras |
| Superacabado | Rugosidad y ondulación superficial de las pistas |
| Bolas, jaulas, obturaciones | Grado y grupo de diámetro de las bolas, ajuste de la jaula, material de la obturación y estado del labio |
| Montaje | Grupo de juego, número y espaciado de bolas, asiento de la obturación |
| Limpieza | Limpieza, superficies sin residuos |
| Engrase | Tipo de grasa, cantidad de llenado, ausencia de contaminación |
| Ensayos | Vibración, giro, aspecto conforme al plan acordado |
| Marcado y embalaje | Legibilidad del marcado, protección antioxidante, etiquetas y recuentos de las cajas |
Por qué el tratamiento térmico y el rectificado deciden la mayor parte del resultado
El temple convierte el acero en la estructura dura y resistente al desgaste que necesita una pista de rodadura; el revenido alivia tensiones y fija la estabilidad. Un mal control de la atmósfera o unas cargas desiguales se manifiestan más tarde como puntos blandos, deformación o fatiga temprana. El rectificado elimina después la deformación que deja el tratamiento térmico y fija la geometría. Una pista ligeramente ovalada o con marcas de vibración hace ruido, por limpio que sea el montaje. Por eso la mesa solicita a las plantas los registros de tratamiento térmico y revisa la medición de redondez y perfil, en lugar de limitarse a leer el informe dimensional final.
Componentes: qué se fabrica y qué se compra
Muchas plantas de rodamientos fabrican los anillos y compran el resto. Las bolas, las jaulas y las obturaciones son productos especializados: el grado de la bola según ISO 3290 influye en el ruido y la suavidad, el material de la jaula limita la temperatura y la velocidad, y el compuesto de la obturación decide cómo maneja el rodamiento el polvo, el agua y el calor. La mesa mantiene registradas las fuentes de los componentes de cada programa, y si desea influir en ellas, indíquelo en la fase de cotización. También puede abastecerlos directamente: bolas, jaulas, obturaciones y grasa.
Cómo se conecta esto con su especificación
Cada elemento que usted escribe en una solicitud corresponde a un paso. La clase de tolerancia (ISO 492) se resuelve en el torneado y el rectificado, el grupo de juego en el rectificado y el montaje, el grado de vibración en el superacabado y la limpieza, la jaula y la obturación en la elección de componentes, y la vida en almacén en el antioxidante y el embalaje. Cuando una especificación es vaga, la planta rellena el hueco con su valor por defecto, que rara vez es lo que quiere un programa OEM. Defina de antemano la designación, la clase de tolerancia, el juego, la obturación, la jaula y la grasa, y el plan de inspección podrá redactarse en consecuencia. Para saber cómo se verifican los resultados, consulte control de calidad y ensayos e inspección.