
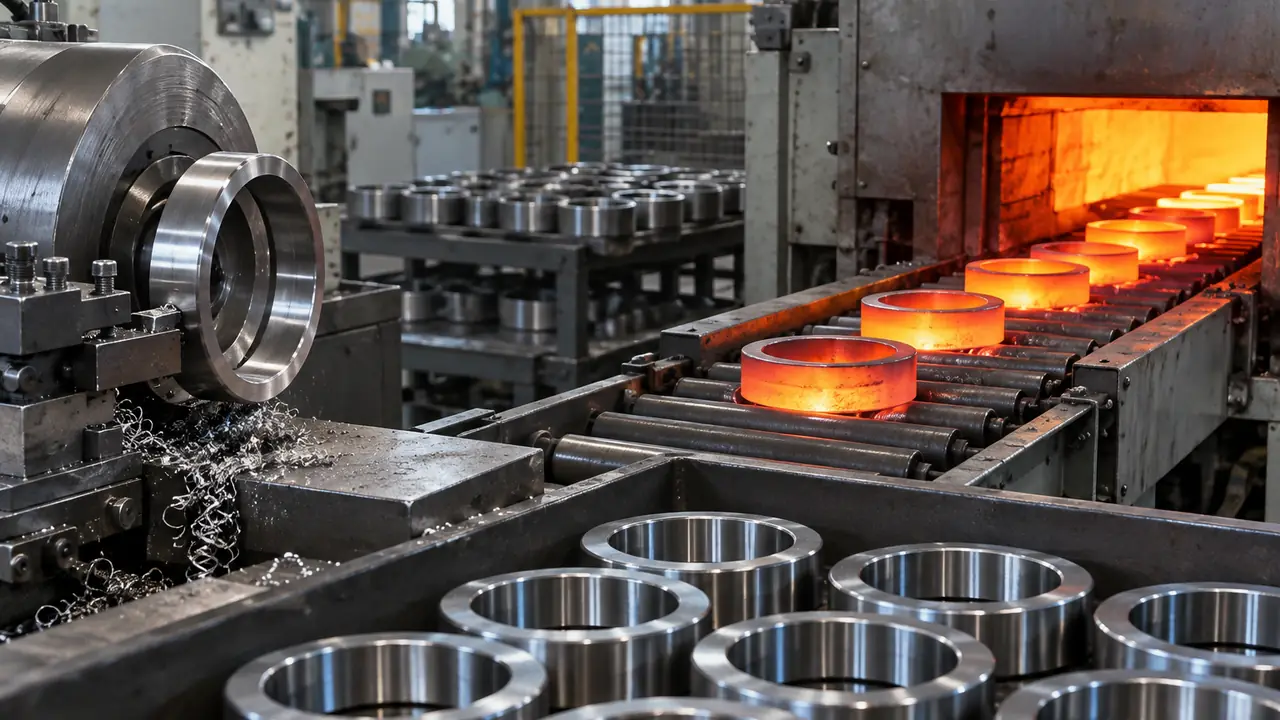
공정 순서 한눈에 보기
아래는 고탄소 크롬강으로 만드는 표준 링-볼 베어링의 일반적인 경로입니다. 롤러 베어링은 롤러 제조가 추가되며, 대형 테이퍼 롤러용 침탄강 등 다른 경로는 열처리 단계가 달라지지만 논리는 같습니다. Rolvane은 이 라인을 직접 운영하지 않습니다. 데스크는 협력 공장을 조율하고 공장 스크리닝을 통해 각 단계가 관리되고 있는지 확인합니다.
- 강봉 또는 강관. 베어링강은 자재 인증서와 함께 입고됩니다. 입고 검사는 화학 성분, 청정도 기록, 봉재 치수를 다룹니다.
- 단조 또는 파이프 절단. 작은 링은 파이프에서 절단하거나 단조하고, 큰 링은 재료 손실을 줄이기 위해 단조 후 압연하여 최종 형상에 가깝게 만듭니다.
- 선삭. CNC 선반으로 면, 외경, 내경, 거친 홈을 가공하며 연삭을 위한 여유량을 일정하게 남깁니다.
- 열처리. 링을 분위기가 제어된 상태에서 담금질하고 뜨임하여 베어링에 필요한 경도 범위와 안정된 조직을 얻습니다.
- 연삭. 면, 외경, 궤도, 내경을 치수와 형상에 맞게 연삭합니다. 이 단계가 치수 정밀도와 소음 수준의 상당 부분을 결정합니다.
- 슈퍼피니싱. 궤도를 미세한 표면과 낮은 파상도로 마무리하며, 이는 진동과 수명에 크게 영향을 줍니다.
- 부품 조달. ISO 3290 지정 등급의 볼, 케이지, 씰은 전문 제조사에서 오며 랴오청 지역산이 많고, 각각 자체 입고 검사를 거칩니다.
- 조립. 링을 매칭하고 볼을 삽입하며 케이지를 장착하고 씰 또는 실드를 압입합니다. 반경 방향 틈새는 링과 볼의 선별로 정해집니다.
- 세척. 부품과 조립된 베어링을 세척하여 연삭 잔류물과 입자를 제거합니다.
- 그리스 주입 및 밀봉. 주문한 그리스 종류와 충전량을 적용한 뒤 씰을 장착하고 확인합니다.
- 시험. 합의된 계획에 따라 진동, 회전, 틈새, 외관을 샘플 또는 전수 시험합니다.
- 마킹, 방청, 포장. 포장 및 방청에 설명된 대로 마킹, 방청 코팅, 포장지 및 카톤 작업을 합니다.
단계별 관리 항목
| 공정 | 관리 항목 |
|---|---|
| 강재 입고 | 강종, 화학 성분, 자재 인증서, 로트 추적성 |
| 단조 / 절단 | 소재 크기와 무게, 균열 및 겹침 결함 없음 |
| 선삭 | 치수와 연삭 여유량 |
| 열처리 | 로 내 분위기, 온도 및 시간 기록, 경도와 조직 |
| 연삭 | 치수, 진원도, 궤도 프로파일, 연삭 소손 관리 |
| 슈퍼피니싱 | 궤도의 표면 거칠기와 파상도 |
| 볼, 케이지, 씰 | 볼 등급과 직경 그룹, 케이지 끼워맞춤, 씰 재질과 립 상태 |
| 조립 | 틈새 그룹, 볼 개수와 간격, 씰 안착 |
| 세척 | 청정도, 잔류물 없는 표면 |
| 그리스 주입 | 그리스 종류, 충전량, 오염 없음 |
| 시험 | 합의된 계획 대비 진동, 회전, 외관 |
| 마킹 및 포장 | 마킹 식별성, 방청, 카톤 라벨과 수량 |
열처리와 연삭이 결과의 대부분을 좌우하는 이유
담금질은 강재를 궤도에 필요한 단단하고 내마모성이 있는 조직으로 바꾸고, 뜨임은 응력을 풀어 안정성을 부여합니다. 분위기 제어가 미흡하거나 투입 상태가 고르지 않으면 나중에 연화 부위, 변형, 조기 피로로 나타납니다. 연삭은 열처리에서 남은 변형을 제거하고 기하 형상을 확정합니다. 진원도가 조금 어긋나거나 채터 자국이 있는 궤도는 조립이 아무리 깨끗해도 소음을 냅니다. 그래서 데스크는 최종 치수 보고서만 읽지 않고, 공장에 열처리 기록을 요구하고 진원도 및 프로파일 측정을 확인합니다.
부품: 직접 만드는 것과 구매하는 것
많은 베어링 공장은 링을 만들고 나머지는 구매합니다. 볼, 케이지, 씰은 전문 제품입니다. ISO 3290에 따른 볼 등급은 소음과 부드러움에 영향을 주고, 케이지 재질은 온도와 속도를 제한하며, 씰 컴파운드는 먼지, 물, 열에 대한 대응력을 결정합니다. 데스크는 프로그램별로 부품 조달처를 기록으로 남기며, 이를 지정하고 싶으시면 견적 단계에서 말씀해 주십시오. 직접 소싱하실 수도 있습니다. 볼, 케이지, 씰, 그리스.
귀사의 사양과 어떻게 연결되는가
요청서에 적는 모든 항목은 어느 한 단계에 대응합니다. 공차 등급(ISO 492)은 선삭과 연삭에서, 틈새 그룹은 연삭과 조립에서, 진동 등급은 슈퍼피니싱과 세척에서, 케이지와 씰은 부품 선택에서, 보관 기간은 방청과 포장에서 정해집니다. 사양이 모호하면 공장이 자체 기본값으로 빈칸을 채우는데, 이는 OEM 프로그램이 원하는 것과 다른 경우가 많습니다. 규격, 공차 등급, 틈새, 씰, 케이지, 그리스를 처음부터 정의해 두면 그에 맞는 검사 계획을 작성할 수 있습니다. 결과를 검증하는 방법은 품질 관리와 시험 및 검사를 참고하십시오.