
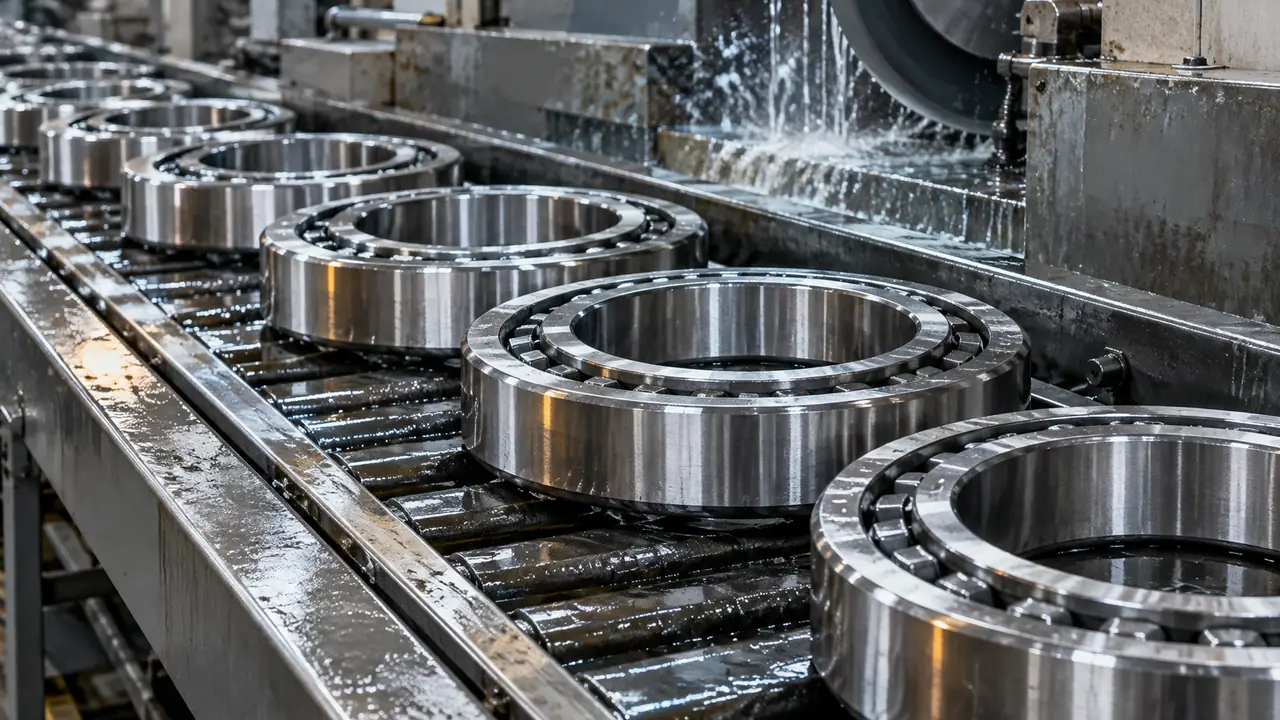
베어링 링이란
내륜은 축에 압입되고, 외륜은 하우징에 들어갑니다. 각각 볼이나 롤러를 안내하는 경화된 궤도를 가지며, 베어링의 끼워맞춤과 회전 상태를 결정하는 측면, 내경, 외면이 정확해야 합니다. 링의 형상은 베어링 타입에 따라 달라집니다. 딥 그루브 링은 깊고 굽은 홈이 있고, 테이퍼 링은 원추형 궤도를, 원통 롤러 링은 플랜지가 있는 직선 궤도를 가집니다. 링은 베어링에서 가장 무겁고 가공이 가장 많은 부품이며 비용과 정밀도의 상당 부분을 차지합니다.
링의 구매자는 보통 베어링 조립업체, 수리업체, 자체 부품을 연삭하거나 마무리하는 OEM입니다. 데스크는 아래에 설명하는 두 가지 주요 공급 상태로 소싱합니다.
링의 제조 과정
- 단조 또는 튜브. 강재를 링 블랭크로 단조하거나 이음매 없는 튜브에서 잘라냅니다. 작은 링은 튜브에서 절단하는 경우가 많고, 큰 링은 결정 흐름을 개선하고 재료를 절약하기 위해 단조 또는 압연합니다.
- 선삭. 블랭크를 대략적인 형상으로 선삭하며, 측면, 내경, 외경, 궤도에 연삭 여유를 남깁니다.
- 열처리. 링을 경화하고 뜨임하며, 전체 경화 크롬강은 보통 약 58-65 HRC가 됩니다. 침탄강은 표면 경화합니다. 자세한 내용은 베어링 강재를 참고하십시오.
- 연삭. 측면, 내경, 외경, 궤도를 치수와 형상에 맞게 연삭합니다.
- 슈퍼피니싱. 미세한 연마석으로 궤도를 마무리하여 표면 질감을 개선하며, 이는 소음, 회전의 부드러움, 수명에 영향을 줍니다.
- 세척 및 검사. 링을 세척하고 샘플링으로 검사하며 녹을 방지합니다.
최종 제품의 정밀도는 단계별로 쌓입니다. 열처리에서 생긴 연화 부위는 연삭으로 없앨 수 없고, 형상이 나쁜 연삭 궤도는 마무리가 어떻든 시끄럽습니다. 그래서 데스크는 최종 치수만이 아니라 공정 단계를 확인하며, 이는 생산 공정에서 설명합니다.
선삭 또는 완성: 무엇을 구매할 것인가
| 공급 상태 | 받는 제품 | 적합한 구매자 |
|---|---|---|
| 단조 블랭크 | 가공이 거의 없는 거친 링 | 자체 선삭 및 열처리를 하는 공장 |
| 선삭 링 | 연삭 여유를 두고 가공 | 열처리와 연삭 설비를 갖춘 조립업체 |
| 열처리 완료, 미연삭 | 연삭 준비가 된 경화 링 | 연삭만 하는 공장 |
| 완성 링 | 등급에 맞춰 연삭 및 슈퍼피니싱 | 바로 장착 가능한 부품을 원하는 조립업체와 수리업체 |
완성 링은 추가 가공이 필요 없으므로 수리와 소규모 조립에 일반적인 선택입니다. 선삭 링은 자체 열처리와 연삭 라인을 갖추고 공정을 직접 관리하려는 구매자에게 적합합니다. 같은 규격 내에서도 시리즈와 설계에 따라 링 단면이 다르기 때문에 둘 다 도면을 기준으로 견적합니다.
공차와 정밀도
링의 정밀도는 ISO 492 공차 등급인 Normal(P0), P6, P5 및 그보다 엄격한 등급으로 정의됩니다. 더 엄격한 등급은 내경과 외경의 편차, 회전 정밀도를 제한합니다. 대부분의 일반 기계는 P0를 사용하며, P6와 P5는 더 조용한 모터, 공작기계, 정밀 장비용입니다. 링 공차는 구름 요소와 결합하여 최종 레이디얼 내부 틈새를 결정하므로, 부품이 맞지 않으면 틈새가 달라집니다. 공차 및 틈새를 참고하십시오.
직경뿐 아니라 거칠기, 궤도 형상, 측면 상태도 중요합니다. 공장의 검사 계획에는 이 중 무엇을 얼마나 자주 측정하는지 명시되어야 합니다.
링 검사
링 로트는 합의된 등급에 따라 샘플링으로 검사합니다. 일반적인 검사 항목은 내경과 외경, 폭, 궤도 직경과 형상, 거칠기, 경도, 그리고 연삭 시 생기는 연삭 소손이나 열처리 균열 같은 눈에 보이는 표면 결함입니다. 필요하면 절단 시료로 경화층이나 미세 조직을 확인합니다. 보고서는 로트 번호와 일치시켜 출하와 함께 전달됩니다. 공장마다 공정 중 측정하는 정도가 다르므로 데스크는 첫 주문 전에 검사 계획을 요청하고, 첫 로트를 이후 로트보다 더 면밀히 확인합니다. 품질 관리를 참고하십시오.
문의 시 보내주실 내용
- 도면, 또는 베어링 규격과 타입.
- 재질과 경도 요구 사항.
- 공급 상태: 블랭크, 선삭 또는 완성.
- 공차 등급과 표면 요구 사항.
- 연간 수량과 표기 요구 사항.
표준 규격의 공칭 사이즈는 사이즈 차트에 있으며, 도면으로 확인하십시오. 맞춤 링의 일반적인 샘플 소요 시간은 15-30일이며, 배치 리드 타임은 보통 25-45일 범위로 서면 확정을 전제로 합니다. 비표준 사이즈의 링은 도면을 보고 검토하며, 맞춤 베어링을 참고하십시오. 전체 부품 개요는 부품 허브에 있습니다.