
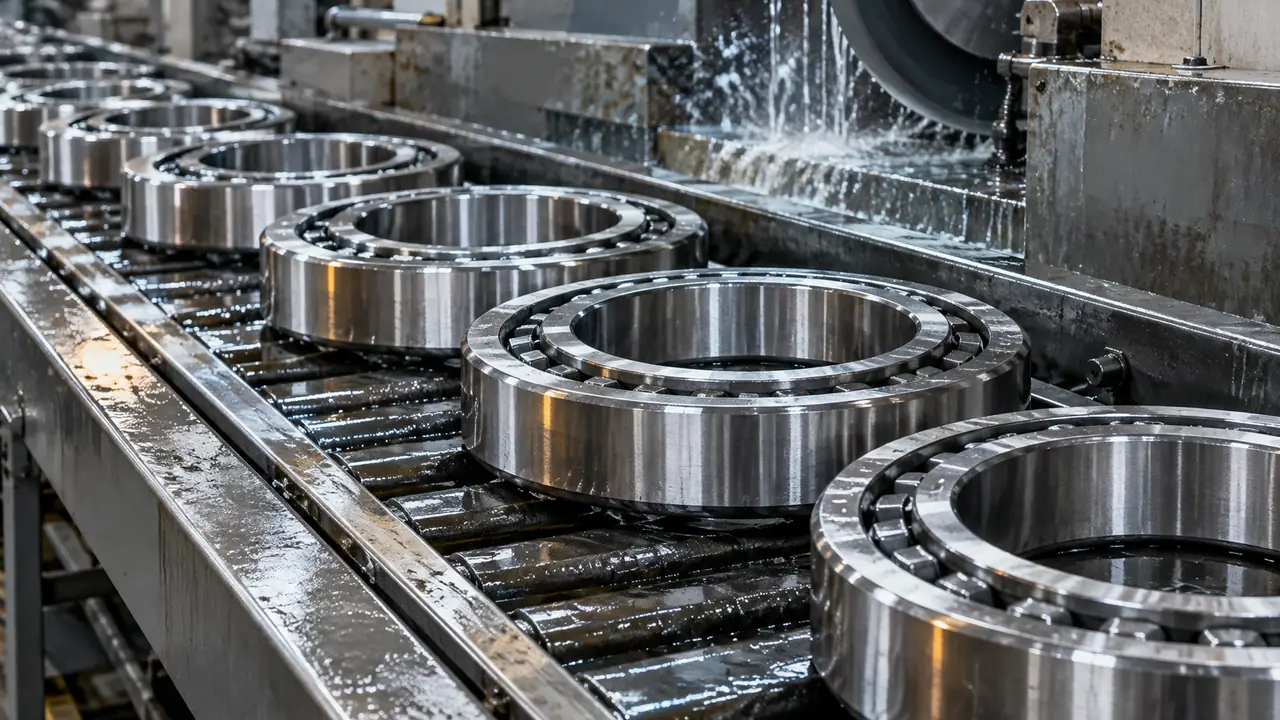
วงแหวนตลับลูกปืนคืออะไร
วงในกดสวมบนเพลา วงนอกวางในเสื้อ แต่ละวงมีรางวิ่งชุบแข็งที่นำทางลูกบอลหรือลูกกลิ้ง และแต่ละวงมีด้านข้าง รูใน และผิวนอกที่ต้องแม่นยำ เพราะเป็นตัวกำหนดว่าตลับลูกปืนสวมอย่างไรและหมุนอย่างไร รูปทรงวงแหวนเปลี่ยนไปตามชนิดตลับลูกปืน วงแหวนร่องลึกมีร่องลึกโค้ง วงแหวนเรียวมีรางวิ่งทรงกรวย วงแหวนเม็ดทรงกระบอกมีรางวิ่งตรงพร้อมบ่า วงแหวนเป็นชิ้นส่วนที่หนักที่สุดและผ่านการกลึงมากที่สุดของตลับลูกปืน และเป็นสัดส่วนสำคัญของต้นทุนและความแม่นยำ
ผู้ซื้อวงแหวนโดยทั่วไปคือผู้ประกอบตลับลูกปืน ผู้ซ่อม และ OEM ที่เจียรหรือตกแต่งชิ้นส่วนเอง โต๊ะจัดหาจัดหาในสองสถานะหลักตามที่อธิบายด้านล่าง
วงแหวนผลิตอย่างไร
- ตีขึ้นรูปหรือท่อ เหล็กถูกตีขึ้นรูปเป็นชิ้นงานดิบของวงแหวน หรือตัดจากท่อไร้ตะเข็บ วงแหวนขนาดเล็กมักตัดจากท่อ ส่วนขนาดใหญ่ตีขึ้นรูปหรือรีดเพื่อปรับปรุงแนวเสี้ยนและประหยัดวัสดุ
- การกลึง ชิ้นงานดิบถูกกลึงเป็นรูปร่างหยาบ โดยเหลือเนื้อเจียรที่ด้านข้าง รูใน เส้นผ่านศูนย์กลางนอก และรางวิ่ง
- การอบความร้อน วงแหวนถูกชุบแข็งและอบคืนตัว โดยทั่วไปได้ประมาณ 58-65 HRC สำหรับเหล็กโครเมียมชุบแข็งตลอดหน้าตัด เกรดคาร์บูไรซ์ชุบแข็งผิว รายละเอียดในเหล็กตลับลูกปืน
- การเจียร ด้านข้าง รูใน เส้นผ่านศูนย์กลางนอก และรางวิ่งถูกเจียรให้ได้ขนาดและรูปทรง
- ซูเปอร์ฟินิช รางวิ่งถูกตกแต่งด้วยหินขัดละเอียดเพื่อปรับปรุงลักษณะพื้นผิว ซึ่งมีผลต่อเสียง ความราบรื่นในการหมุน และอายุการใช้งาน
- การล้างและการตรวจสอบ วงแหวนถูกทำความสะอาด ตรวจสอบด้วยการสุ่มตัวอย่าง และป้องกันสนิม
ความแม่นยำของผลิตภัณฑ์สุดท้ายสร้างขึ้นทีละขั้น จุดอ่อนจากการอบความร้อนเจียรออกไม่ได้ รางวิ่งที่เจียรแล้วแต่รูปทรงไม่ดีจะมีเสียงดังไม่ว่าผิวสำเร็จจะเป็นอย่างไร เหตุนี้โต๊ะจัดหาจึงตรวจสอบขั้นตอนกระบวนการ ไม่ใช่เฉพาะขนาดสุดท้าย ตามที่กล่าวถึงในกระบวนการผลิต
กลึงหรือสำเร็จรูป: ควรซื้ออะไร
| สถานะการจัดหา | สิ่งที่ได้รับ | เหมาะกับใคร |
|---|---|---|
| ชิ้นงานตีขึ้นรูป | วงแหวนหยาบ กลึงน้อย | โรงงานที่มีการกลึงและอบความร้อนเอง |
| วงแหวนกลึง | กลึงแล้วพร้อมเนื้อเจียร | ผู้ประกอบที่มีกำลังการอบความร้อนและเจียร |
| อบความร้อนแล้ว ยังไม่เจียร | วงแหวนชุบแข็งพร้อมเจียร | ร้านที่เจียรอย่างเดียว |
| วงแหวนสำเร็จรูป | เจียรและซูเปอร์ฟินิชตามระดับ | ผู้ประกอบและผู้ซ่อมที่ต้องการชิ้นส่วนพร้อมสวม |
วงแหวนสำเร็จรูปเป็นตัวเลือกปกติสำหรับการซ่อมและการประกอบขนาดเล็กเพราะไม่ต้องกลึงเพิ่ม วงแหวนกลึงเหมาะกับผู้ซื้อที่มีสายการอบความร้อนและเจียรของตนและต้องการควบคุมกระบวนการ ทั้งสองแบบเสนอราคาจากแบบ เพราะหน้าตัดวงแหวนต่างกันได้ภายในรหัสเดียวกันตามซีรีส์และการออกแบบ
พิกัดความเผื่อและความแม่นยำ
ความแม่นยำของวงแหวนกำหนดโดยระดับพิกัดความเผื่อ ISO 492 ได้แก่ Normal (P0), P6, P5 และแคบกว่านั้น ระดับที่แคบกว่าจำกัดความเบี่ยงเบนของรูในและเส้นผ่านศูนย์กลางนอก และความแม่นยำในการหมุน เครื่องจักรทั่วไปส่วนใหญ่ใช้ P0 ส่วน P6 และ P5 สำหรับมอเตอร์ที่เงียบกว่า เครื่องมือกล และอุปกรณ์ความแม่นยำ พิกัดความเผื่อวงแหวนรวมกับชิ้นส่วนที่กลิ้งให้ช่องว่างภายในแนวรัศมีขั้นสุดท้าย ชิ้นส่วนที่ไม่เข้ากันจึงเปลี่ยนช่องว่าง ดูพิกัดความเผื่อและช่องว่าง
ความหยาบ รูปทรงรางวิ่ง และสภาพของด้านข้างก็สำคัญเช่นเดียวกับเส้นผ่านศูนย์กลาง แผนการตรวจสอบของโรงงานควรระบุว่าวัดอะไรบ้างและบ่อยเพียงใด
การตรวจสอบวงแหวน
ล็อตวงแหวนตรวจสอบด้วยการสุ่มตัวอย่างเทียบกับระดับที่ตกลงกัน จุดตรวจทั่วไปครอบคลุมรูในและเส้นผ่านศูนย์กลางนอก ความกว้าง เส้นผ่านศูนย์กลางและรูปทรงรางวิ่ง ความหยาบ ความแข็ง และข้อบกพร่องที่ผิวที่มองเห็นได้ เช่น รอยไหม้จากการเจียรหรือรอยแตกจากการอบความร้อน เมื่อจำเป็น ชิ้นตัวอย่างที่ตัดผ่าแสดงชั้นที่ชุบแข็งหรือโครงสร้างจุลภาค รายงานจับคู่กับหมายเลขล็อตและส่งไปพร้อมสินค้า โรงงานต่างกันในปริมาณที่วัดระหว่างกระบวนการ โต๊ะจัดหาจึงขอแผนการตรวจสอบก่อนคำสั่งซื้อแรก และตรวจล็อตแรกอย่างละเอียดกว่าล็อตหลังๆ ดูการควบคุมคุณภาพ
สิ่งที่ควรส่งมาพร้อมคำสอบถาม
- แบบ หรือรหัสและชนิดของตลับลูกปืน
- ข้อกำหนดวัสดุและความแข็ง
- สถานะการจัดหา: ชิ้นงานดิบ กลึง หรือสำเร็จรูป
- ระดับพิกัดความเผื่อและข้อกำหนดพื้นผิว
- ปริมาณต่อปีและความต้องการเครื่องหมาย
ขนาดตามค่าระบุของรหัสมาตรฐานอยู่ในตารางขนาด ให้ยืนยันกับแบบ เวลาทำตัวอย่างโดยทั่วไปของวงแหวนสั่งทำคือ 15-30 วัน และระยะเวลานำส่งการผลิตเป็นล็อตมักอยู่ในช่วง 25-45 วัน ขึ้นกับการยืนยันเป็นลายลักษณ์อักษร วงแหวนขนาดที่ไม่ใช่มาตรฐานประเมินจากแบบ ดูตลับลูกปืนสั่งทำ และภาพรวมชิ้นส่วนทั้งหมดอยู่ที่ศูนย์รวมชิ้นส่วน