
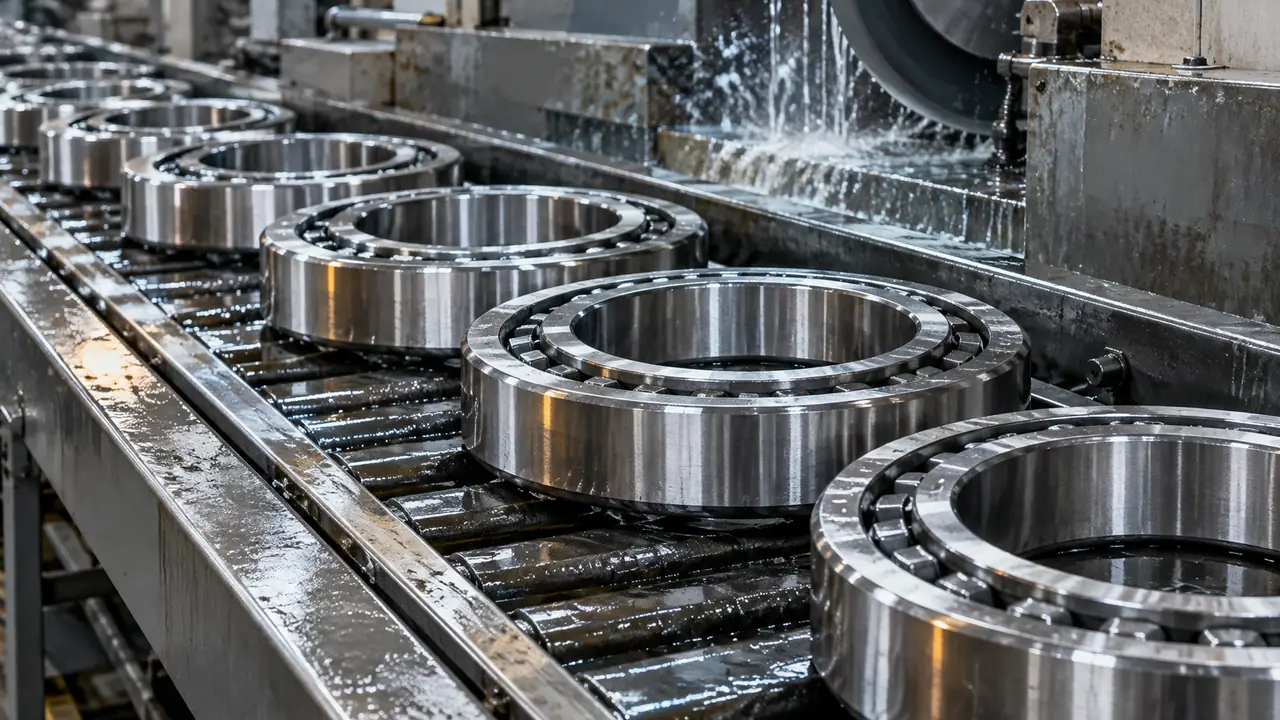
Rulman bileziği nedir
İç bilezik mile preslenir; dış bilezik yuvada durur. Her birinin bilyalara veya makaralara kılavuzluk eden sertleştirilmiş bir yuvarlanma yolu vardır ve her birinin yüzleri, deliği ve dış yüzeyi hassas olmalıdır, çünkü rulmanın nasıl oturduğunu ve nasıl çalıştığını bunlar belirler. Bilezik geometrisi rulman tipine göre değişir: derin oluklu bir bilezikte derin, kavisli bir oluk vardır; konik bir bilezikte konik yuvarlanma yolu vardır; silindirik makaralı bir bilezikte kenarlı düz bir yuvarlanma yolu vardır. Bilezikler bir rulmanın en ağır ve en çok işlenen parçalarıdır ve maliyetinin ve doğruluğunun büyük kısmını oluşturur.
Bilezik alıcıları tipik olarak rulman montajcıları, tamirciler ve kendi parçalarını taşlayan veya bitiren OEM'lerdir. Masa bunları aşağıda açıklanan iki ana tedarik halinde tedarik eder.
Bilezik nasıl yapılır
- Dövme veya boru. Çelik ya bilezik ham parçalarına dövülür ya da dikişsiz borudan kesilir. Küçük bilezikler çoğu zaman borudan kesilir; büyükler elyaf akışını iyileştirmek ve malzeme tasarrufu için dövülür veya haddelenir.
- Tornalama. Ham parçalar kaba şekle tornalanır; yüzlerde, delikte, dış çapta ve yuvarlanma yolunda taşlama payı bırakılır.
- Isıl işlem. Bilezikler sertleştirilir ve temperlenir; tam sertleştirilmiş krom çelik için tipik olarak yaklaşık 58-65 HRC verir. Sementasyon kaliteleri yüzeyden sertleştirilir. Ayrıntılar rulman çeliği sayfasında.
- Taşlama. Yüzler, delik, dış çap ve yuvarlanma yolu ölçüye ve forma taşlanır.
- Süperfiniş. Yuvarlanma yolu, gürültüyü, çalışma pürüzsüzlüğünü ve ömrü etkileyen yüzey dokusunu iyileştirmek için ince aşındırıcı taşlarla bitirilir.
- Yıkama ve muayene. Bilezikler temizlenir, numune alınarak muayene edilir ve paslanmaya karşı korunur.
Nihai ürünün doğruluğu adım adım oluşur. Isıl işlemden gelen bir yumuşak nokta taşlanarak giderilemez; formu kötü taşlanmış bir yuvarlanma yolu, bitişi ne olursa olsun gürültülü olur. Masanın yalnızca nihai ölçüleri değil süreç adımlarını da kontrol etmesinin nedeni budur; bkz. üretim süreci.
Tornalı mı bitmiş mi: ne satın alınmalı
| Tedarik hali | Ne alırsınız | Kime uygun |
|---|---|---|
| Dövme ham parça | Kaba bilezik, az işleme | Kendi tornalama ve ısıl işlemi olan tesisler |
| Tornalı bilezik | Taşlama payıyla işlenmiş | Isıl işlem ve taşlama kapasitesi olan montajcılar |
| Isıl işlemli, taşlanmamış | Taşlamaya hazır sertleştirilmiş bilezikler | Yalnızca taşlama yapan atölyeler |
| Bitmiş bilezik | Sınıfa göre taşlanmış ve süperfinişli | Takmaya hazır parça isteyen montajcılar ve tamirciler |
Bitmiş bilezikler onarım ve küçük ölçekli montaj için olağan seçimdir, çünkü ek işleme gerektirmezler. Tornalı bilezikler, süreci kontrol etmek isteyen, kendi ısıl işlem ve taşlama hatları olan alıcılara uygundur. İkisi de çizimden fiyatlandırılır, çünkü bilezik kesitleri aynı kod içinde seriye ve tasarıma göre değişir.
Tolerans ve doğruluk
Bilezik doğruluğu ISO 492 tolerans sınıflarıyla tanımlanır: Normal (P0), P6, P5 ve daha sıkıları. Daha sıkı bir sınıf delik ve dış çap sapmasını ve çalışma doğruluğunu sınırlar. Çoğu genel makine P0 kullanır; P6 ve P5 daha sessiz motorlar, takım tezgahları ve hassas ekipmanlar içindir. Bilezik toleransı yuvarlanma elemanlarıyla birleşerek nihai radyal iç boşluğu verir; bu yüzden uyumsuz parçalar boşluğu değiştirir. Bkz. tolerans ve boşluk.
Çaplar kadar pürüzlülük, yuvarlanma yolu formu ve yüzlerin durumu da önemlidir. Tesisin muayene planı bunlardan hangilerinin ve ne sıklıkta ölçüldüğünü belirtmelidir.
Bileziklerin muayenesi
Bilezik partileri kararlaştırılan sınıfa göre numune alınarak muayene edilir. Tipik kontroller; delik ve dış çap, genişlik, yuvarlanma yolu çapı ve formu, pürüzlülük, sertlik ve taşlamadan yanık izleri veya ısıl işlemden çatlaklar gibi görünür yüzey kusurlarını kapsar. Gerekirse kesilmiş bir numune sertleşmiş tabakayı veya mikroyapıyı gösterir. Rapor parti numarasıyla eşleştirilir ve sevkiyatla birlikte gider. Tesisler proses içinde ne kadar ölçtükleri bakımından farklılık gösterir; bu yüzden masa ilk siparişten önce muayene planını ister ve ilk partiyi sonrakilerden daha yakından kontrol eder. Bkz. kalite kontrol.
Talebinizle birlikte ne göndermelisiniz
- Çizim veya rulman kodu ve tipi.
- Malzeme ve sertlik gereksinimi.
- Tedarik hali: ham parça, tornalı veya bitmiş.
- Tolerans sınıfı ve yüzey gereksinimleri.
- Yıllık miktar ve markalama ihtiyaçları.
Standart kodlar için nominal ölçüler ölçü tablosundadır; çizimle teyit edin. Özel bilezikler için tipik numune süresi 15-30 gündür ve seri teslim süreleri genellikle 25-45 gün aralığındadır; yazılı teyide tabidir. Standart dışı ölçülü bilezikler çizimden değerlendirilir, bkz. özel rulmanlar; parçaların tam genel görünümü bileşenler hubındadır.