
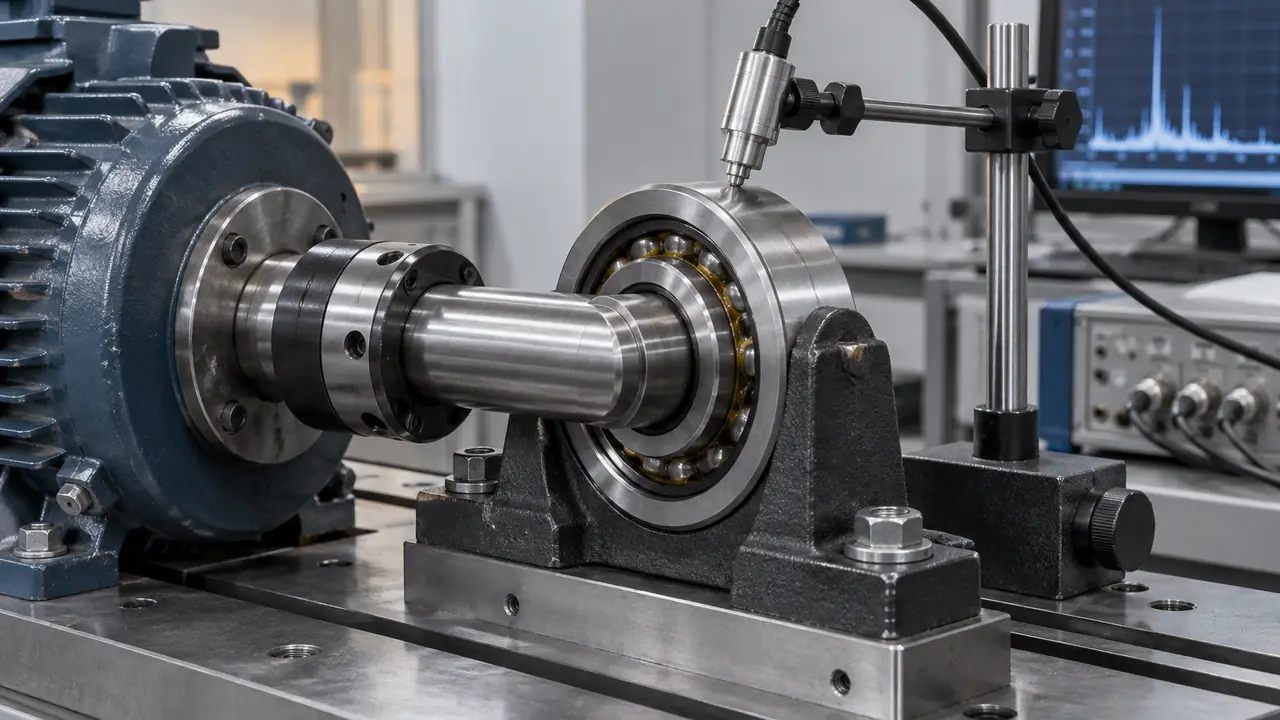
試験の目的
ベアリングは見た目が完璧でも、目に見えない点で不適合なことがあります。軌道がわずかに真円でない、すきまがグループの範囲外、リングが軟らかい、ボールがうるさい、といった具合です。試験は、出荷前にこれらを見つけるために存在します。当デスクは試験所を保有していません。提携プラントの検査室と、案件で必要な場合は独立した第三者ラボと連携します。ここでは計器を種類とパラメータ区分で記述しています。重要なのは、その計器の区分が、検査する公差等級に適しているかどうかだからです。設備の適合性はプラント選定の一部であり、それを使う検査は検査計画で定めます。
方法と計測器
| 特性 | 方法と計器の種類 | わかること |
|---|---|---|
| 主要寸法 | 内径・外径ゲージ、マイクロメーター、幅ゲージ | ISO 15 のサイズと、発注した ISO 492 の公差等級への適合 |
| ラジアルすきま | 規定の測定荷重を持つすきまゲージ | ベアリングが、CN や C3 など発注したグループに入っているか |
| 振動・騒音 | 主軸リグ付き振動試験機、バンドパス解析、騒音が重要なロット用の防音室 | 合意した振動等級に対する軌道とボールの滑らかさ |
| 真円度と輪郭 | 真円度・輪郭測定機器 | 軌道とリングの形状。騒音問題の多くの原因 |
| 硬度 | 抜取り部品へのロックウェル硬度試験機 | リングと転動体の熱処理結果 |
| 表面粗さ | 接触式触針粗さ計 | 軌道および相手面の仕上げ |
| 清浄度 | 目視確認、必要に応じてすすぎ試験 | 残留物や粒子がないこと |
| 回転 | 手回し、指定がある場合はトルク試験機 | 滑らかさと引っ掛かりのないこと |
| シールとグリース | 目視および開封サンプルの確認 | シールのはめ合いとリップ、グリースの種類と外観 |
| 耐久 | プラントまたは第三者ラボの耐久試験機 | 規定の荷重、速度、時間における挙動 |
振動と騒音
振動は、玉軸受で最も情報量の多い単一の試験です。ベアリングを試験機で一定の速度とアキシアル荷重のもとで回転させ、振動信号を周波数帯域ごとに読み取ります。Z1、Z2、Z3 や V1、V2、V3 といった等級は、各社の慣行と GB/T 24610 の体系に関連するもので、注文ごとに合意します。数値は系列と試験機に依存するため、ここでは公開しません。典型的な利用者は、モーター・家電で説明している、モーターや家電向けの低騒音プログラムです。
すきま、形状、硬度
ラジアル内部すきまは、測定荷重を明示したすきまゲージで測定します。読み値がその荷重に依存するためです。すきまは、はめ合い後や加熱時のベアリングの挙動を左右するため、モーターでは C3 グループが一般的です(C3すきまの解説)。真円度・輪郭の測定機器は、マイクロメーターでは見逃す形状誤差を明らかにします。硬度は部品に打痕が残るため、リングと転動体を抜取りで試験します。報告書には、使用したサンプルサイズを記載します。
耐久試験
耐久試験は、規定の荷重、速度、温度のもとでベアリングを定められた時間運転し、故障や変化を観察します。時間と費用がかかるため、すべてのロットで行うわけではありません。プログラム開始時、材料やサプライヤーの変更時、あるいは顧客が ISO 281 の定格寿命計算を超える寿命の証拠を必要とする場合に使用します。試験は、試験機を持つ提携プラントか独立ラボで、案件ごとに実施し、試験条件は書面に記録します。本サイトは寿命や定格の数値を公開していません。それらはサプライヤーのデータシートに由来し、ISO 281 と ISO 76 に基づいて導出されます。
ロット報告書の内容
- ロットの識別:接尾記号を含む型番、ロット番号、数量、生産期間。
- 抜取りの根拠:計画の参照番号、サンプルサイズ、合否基準。
- 結果:合意に従った寸法、すきま、振動、硬度、粗さ、清浄度、回転、シールの検査。
- ゴールデンサンプルに対する外観と刻印の確認。
- 梱包と防錆の確認(段ボールの数量とラベル付き)。
- 鋼材の材料証明書の参照番号、および要請があった場合は RoHS または REACH の宣言書(認証を参照)。
第三者検査
貴社の品質システムが独立した検証を求める場合、当デスクは、最終検査に立ち会う検査員、または選択した試験を行うラボを手配できます。プログラム単位でも、特定のロット単位でも可能です。寸法、振動、硬度、梱包の検査といった範囲は訪問前に合意し、第三者報告書はプラントの報告書とともに、貴社へ直接発行されます。費用と時期は書面で確認します。貴社のプログラムに必要な内容については、見積フォームでご相談ください。