
内部すきまとは
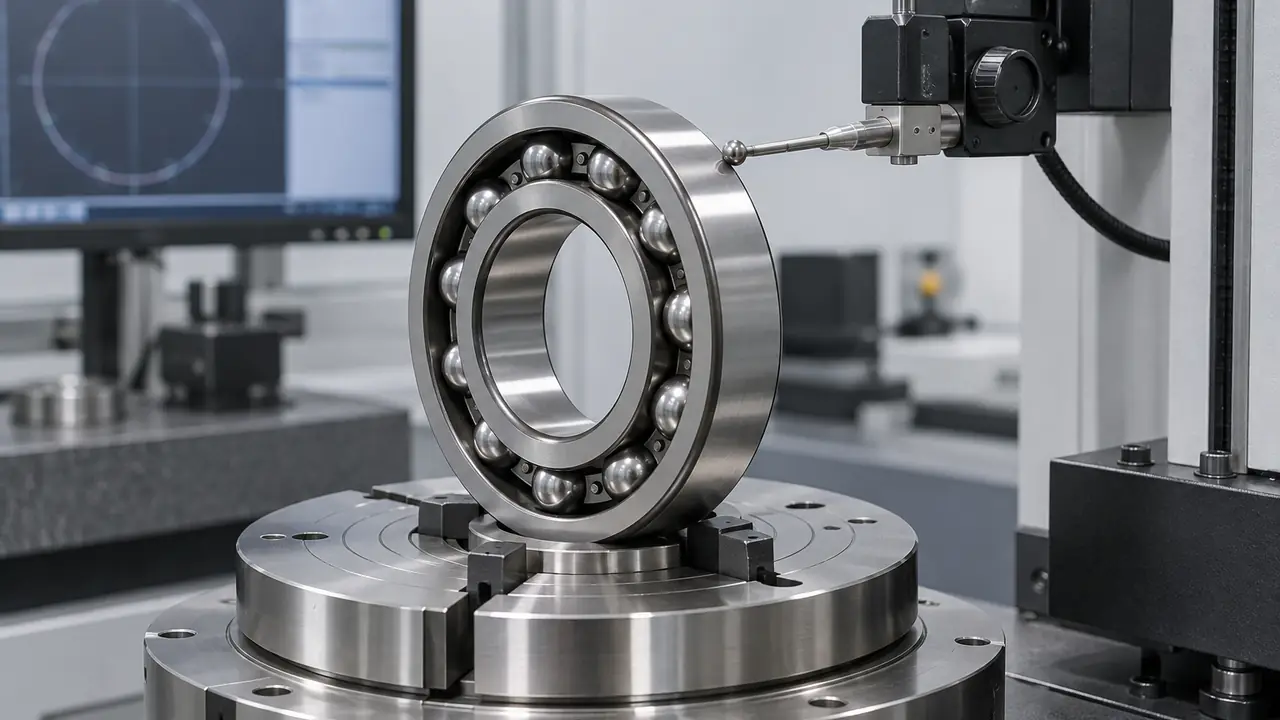
ラジアル内部すきまとは、ベアリングを取り付けておらず荷重もかかっていない状態で、一方の輪が他方に対して半径方向に動ける全体の距離です。内輪を固定して外輪を上下に押す様子を思い浮かべてください。その動きがすきまです。すきまはマイクロメートル単位のごくわずかなものですが、ベアリングが軸とハウジングに取り付けられた後の挙動に大きく影響します。
すきまは欠陥ではありません。意図的に設計されたものです。自由な空間がまったくないベアリングは、輪の寸法が変化した途端に固着してしまうからです。使用中にその寸法を変えるのは三つの要因です。軸への圧入、ハウジングへの圧入、そして両輪の温度差です。
すきまのグループ
国際規格および GB/T 規格は、内部すきまをグループで定義しており、ISO 492 は寸法公差を別に扱っているため、この二つの要求が互いに代替することはありません。グループは呼び番号の後ろに補助記号として書きます。数値の範囲はベアリングの形式と内径によって異なり、規格とサプライヤーのデータシートに記載されているため、ここではグループ同士の関係だけを説明します。
| 補助記号 | 名称 | 標準との比較 | 主な理由 |
|---|---|---|---|
| C2 | 標準より小さい | より狭い | 精密回転、軽荷重での精度、交番荷重 |
| CN(または記載なし) | 標準 | 基準グループ | 標準的なはめあいと温度 |
| C3 | 標準より大きい | より広い | 締まりばめ、温度差、モーター |
| C4 | C3 より大きい | さらに広い | 大きな締まりばめ、大きな温度上昇 |
| C5 | C4 より大きい | 最大 | まれ、過酷な条件 |
グループは順に大きくなります。各グループには下限と上限があり、あるグループの上限は通常、次のグループの下限と接しています。全体の比較は内部すきまグループ C2 から C4にあります。
標準すきまでは足りないことがある理由
標準すきまは、中程度のはめあいで取り付けられ、室温に近い温度で運転されるベアリングに適しています。実際の機械はこうした条件を満たさないことが多く、使用中に残るすきま、つまり運転すきまは、棚にある状態のすきまよりずっと小さくなることがあります。この働きをするのは二つの影響です。
締まりばめ。内輪を軸に圧入すると、内輪はわずかに膨張します。外輪をハウジングに圧入すると、わずかに収縮します。どちらもすきまを減らします。はめあいがきついほど、失われるすきまも大きくなります。軸上で回転する内輪は通常、きついはめあいになるため、標準すきまのベアリングには、ほとんど余裕が残らないことがあります。
温度差。モーターやギアボックスでは、軸と内輪のほうがハウジングと外輪より高温で運転されます。内輪が外輪より大きく膨らみ、すきまはさらに減少します。使用温度が高いほど、あるいは立ち上がりが速いほど、この影響は強くなります。
運転すきまがゼロになったり負になったりすると、玉は両輪の間で圧迫されます。摩擦が増え、発熱が増え、潤滑剤が劣化し、ベアリングは短時間で故障しかねません。C3 は、この二つの影響を吸収する余裕をベアリングに与えます。
C3 が通常の選択となる場面
- 電動モーター。ロータ軸は高温になりきついはめあいになるため、6203 や 6205 サイズなどの C3 深溝玉軸受が一般的です。系列については深溝玉軸受をご覧ください。
- ファン、ブロワ、ポンプ。熱と温度差は日常的に生じます。
- ギアボックスと駆動装置。内輪が締まりばめで、運転によって油も温まります。
- 重機・農業機械。衝撃、熱、場合によってはきつい軸のはめあいがあります。
- ころ軸受。円筒ころ軸受も同じ理由でしばしば C3 を使い、球面ころ軸受はアダプタースリーブ付きで C3 を使います。
逆に、発熱への耐性よりもがたの小ささが重要な場合には、C2 または CN のほうが適しています。精密主軸、計器、がたが騒音の原因になる交番荷重の用途などです。両方の輪が非常に軽いはめあいで取り付けられている場合も、すきまが小さいほうが有利なことがあります。
C3 を正しく発注する方法
C3 は、6205-2RS C3 や 6205 ZZ C3 のように、呼び番号に付く補助記号です。カタログに出ているのと同じ位置に書き、引き合いでも文章で明記してください。補助記号は、翻訳の過程や、部品番号を表計算ソフトにコピーする際に、簡単に失われるためです。補助記号のない「6205」は、通常、標準すきまで供給されます。
見積書で、次の点をサプライヤーに確認してもらってください。
- すきまのグループと、それが依拠する規格。
- バッチでのすきまの検査方法。たとえばすきまゲージによる検査や、記録されたサンプルによる検査。
- マーキング:補助記号が箱に印刷され、輪にエッチングされているかどうか。
- シール、精度等級、グリースなど、他の補助記号との組み合わせ。
よくある間違い
最も多い誤りは、C3 を汎用的なグレードアップとして扱うことです。すきまが大きいということは、がたが増え、軽荷重では騒音がやや増え、用途によっては位置決めの精度が下がるということです。既定値としてではなく、はめあいと温度が求める場合に使ってください。
第二の誤りは、はめあいを見直さずにすきまを変えることです。既存のベアリングが高温になる場合、C3 に交換すると改善することがありますが、軸が大きすぎたり真円でなかったりする問題を覆い隠してしまうこともあります。ベアリングの軸・ハウジングのはめあいの指針に従って、はめあいを確認してください。
第三の誤りは、ペアでグループを混在させることです。一本の軸に二つのベアリングがある場合、設計上、要求が異なる固定側と自由側のベアリングが必要な場合を除き、同じすきまグループにしてください。
選択を手早く検証する方法
C3 に決める前に、簡単な確認を行います。内輪が締まりばめになっているか、尋ねてください。回転する軸では、それが通常の状態です。軸がハウジングより高温で運転されるか、尋ねてください。モーター、ファン、ギアボックスでは、それが通常の状態です。両方の答えが「はい」であれば、標準すきまは使い切られる可能性が高く、C3 は妥当な出発点です。軸が低速で低温、かつ軽いはめあいであれば、通常は標準すきまで十分であり、余分ながたも生じません。
重要な用途では、ベアリングのサプライヤーが、お客様が示すはめあいと温度から、想定される運転すきまを計算できます。その計算を最終判断として扱い、選んだグループを図面に記録して、以降の発注でも同じものが繰り返されるようにしてください。
デスクへのご相談
当デスクは、お客様が使う系列で必要なすきまグループを供給できるパートナー工場を絞り込み、出荷前の検査内容を取り決めます。MOQ と納期の目安はMOQ・納期のページにあり、発注ごとに書面で確認します。呼び番号、すきまグループ、シール、精度等級、用途、数量を見積フォームからお送りください。