
Dos preguntas distintas
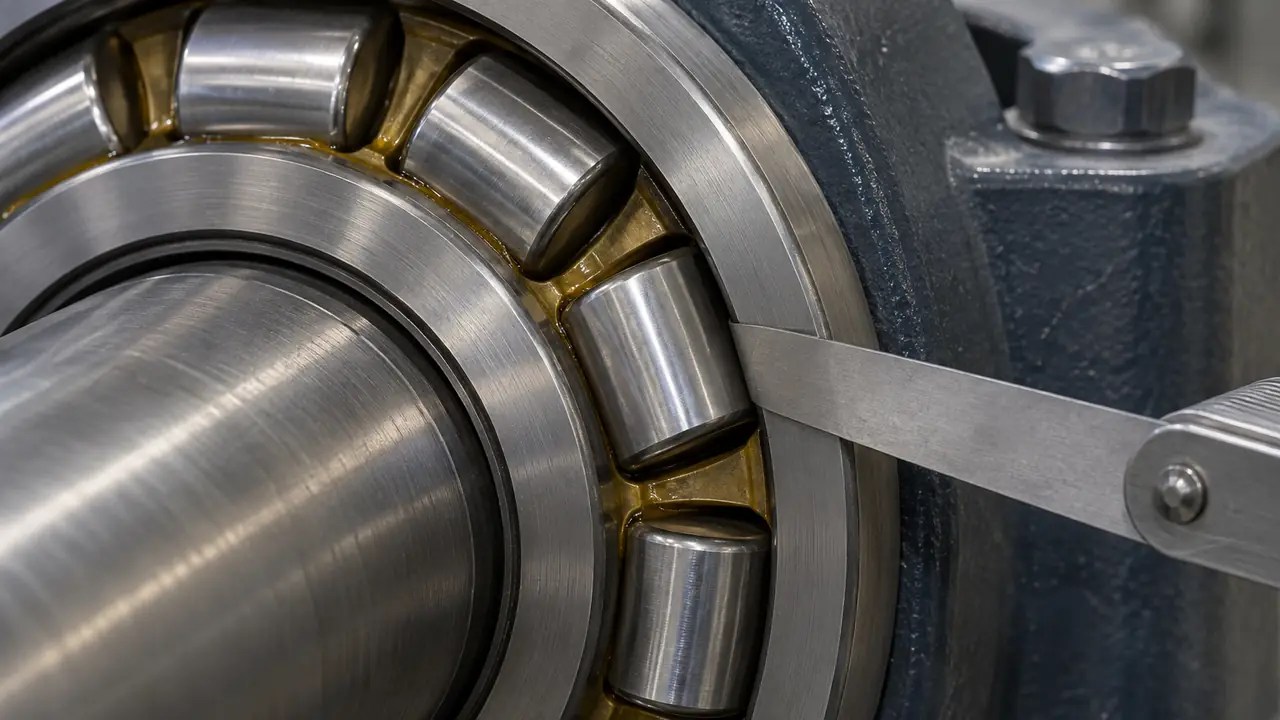
La tolerancia y la holgura se confunden a menudo porque ambas se escriben como sufijos y ambas describen pequeñas desviaciones medidas en micrómetros. Responden a preguntas distintas. La tolerancia pregunta cuánto se acerca el rodamiento real a sus dimensiones nominales y con qué exactitud gira. La holgura pregunta cuánto puede moverse el anillo interior respecto al exterior cuando no se aplica carga. Un rodamiento puede ser de una clase de tolerancia ajustada y aun así tener una holgura grande, o a la inversa. Especifíquelas por separado.
Clases de tolerancia: qué cubren
ISO 492 fija límites para dos grupos de características de los rodamientos radiales. La precisión dimensional abarca el diámetro interior, el diámetro exterior, el ancho de los anillos y los chaflanes. La precisión de giro abarca el descentramiento radial y axial del rodamiento montado y de cada anillo, que es lo que hace que un eje gire con exactitud y en silencio. Una clase más ajustada restringe ambos grupos. El resultado es menor vibración, par más estable y mejor ubicación del eje, razón por la que los husillos de precisión la exigen y los ventiladores y transportadores no.
| Clase ISO 492 | Sufijo | ABEC aprox. | Uso típico |
|---|---|---|---|
| Normal | P0 (a menudo sin marcar) | ABEC 1 | Maquinaria general, electrodomésticos, transportadores |
| Clase 6 | P6 | ABEC 3 | Motores y bombas más silenciosos, mejor precisión de giro |
| Clase 5 | P5 | ABEC 5 | Husillos de máquina herramienta, motores de alta velocidad |
| Clase 4 | P4 | ABEC 7 | Husillos de precisión, instrumentos |
| Clase 2 | P2 | ABEC 9 | Aplicaciones de ultraprecisión |
La correspondencia es aproximada. Los grados ABEC provienen de la escala estadounidense ABMA; las clases ISO, de ISO 492. Son cercanas pero no idénticas en todas las dimensiones, por lo que una solicitud debe nombrar la clase ISO y mencionar el grado ABEC solo como referencia. ABEC tampoco aborda el ruido ni la calidad del material, y un grado alto por sí solo no describe el rendimiento de un rodamiento.
Grupos de holgura interna radial
La holgura interna radial es la distancia total que un anillo puede moverse radialmente respecto al otro. Los grupos estándar se muestran en la tabla. Los límites numéricos dependen del tipo de rodamiento y del diámetro interior, y provienen de la ficha técnica del proveedor; esta página no enumera valores en micrómetros.
| Grupo | Respecto a la normal | Cuándo se elige |
|---|---|---|
| C2 | Menor | Ajustes ligeros, giro ajustado, bajo ruido y ubicación precisa |
| CN (Normal) | Referencia | La mayoría de las aplicaciones generales con ajustes y temperatura normales |
| C3 | Mayor | Ajustes con interferencia, ejes que trabajan calientes, motores eléctricos |
| C4 | Mayor aún | Gran diferencia de temperatura entre anillos, interferencia elevada |
| C5 | La mayor | Casos especiales, normalmente por acuerdo con la planta |
Por qué la holgura montada no es la holgura del catálogo
La holgura de una ficha técnica se mide en un rodamiento libre. En servicio, dos efectos la reducen. Un ajuste con interferencia en el eje expande el anillo interior, y un ajuste con interferencia en el soporte comprime el anillo exterior. Después importa la temperatura de trabajo: el anillo interior suele trabajar más caliente que el exterior, por lo que se expande más, y la holgura vuelve a disminuir. Si la holgura montada llega a cero o se vuelve negativa, el rodamiento trabaja caliente, carga intensamente las bolas y se desgasta pronto. Esa es la razón por la que C3 es tan común en motores y en ejes con ajuste apretado. Demasiada holgura tiene su propio costo: ruido, vibración y peor reparto de la carga. El objetivo es una pequeña holgura positiva a la temperatura de trabajo.
La idea de los ajustes
Un ajuste describe con qué firmeza se sujeta un anillo en su asiento. Los anillos giratorios, para los que la carga gira a su alrededor, normalmente necesitan un ajuste con interferencia; los anillos estacionarios suelen admitir un ajuste holgado o de transición que permite el movimiento. La carga pesada, los golpes y los soportes delgados exigen ajustes más apretados. Las tolerancias de los asientos del eje y del soporte se expresan como zonas de tolerancia ISO, elegidas según la carga, la velocidad y la rotación del anillo. La precisión y el acabado correctos de los asientos son tan importantes como la clase del rodamiento: un rodamiento de clase de precisión sobre un eje mal mecanizado pierde su ventaja.
Especificación y control en el abastecimiento
Indique por separado la clase de tolerancia y el grupo de holgura, por ejemplo P6 y C3, y la guía de designaciones muestra dónde se ubican en el número; vea la guía de designaciones. La mesa confirma ambos por escrito con la planta socia y los comprueba en lotes de muestra; vea pruebas e inspección y control de calidad. Rangos de referencia típicos: 100-500 piezas por designación estándar, muestras en 3-7 días hábiles desde stock, producción por lotes en 25-45 días, todo confirmado por escrito. Envíe la lista mediante el formulario de cotización.