
| 呼び番号 | 種類 | d 内径 | D 外径 | B 幅 |
|---|---|---|---|---|
| 7000 | アンギュラ玉軸受 | 10 | 26 | 8 |
| 7002 | アンギュラ玉軸受 | 15 | 32 | 9 |
| 7004 | アンギュラ玉軸受 | 20 | 42 | 12 |
| 7006 | アンギュラ玉軸受 | 30 | 55 | 13 |
| 7008 | アンギュラ玉軸受 | 40 | 68 | 15 |
| 7010 | アンギュラ玉軸受 | 50 | 80 | 16 |
| 7200 | アンギュラ玉軸受 | 10 | 30 | 9 |
| 7204 | アンギュラ玉軸受 | 20 | 47 | 14 |
| 7206 | アンギュラ玉軸受 | 30 | 62 | 16 |
参考用の ISO 境界寸法(呼び寸法)です。お客様の図面およびサプライヤーのデータシートでご確認ください。
高速用軸受とは
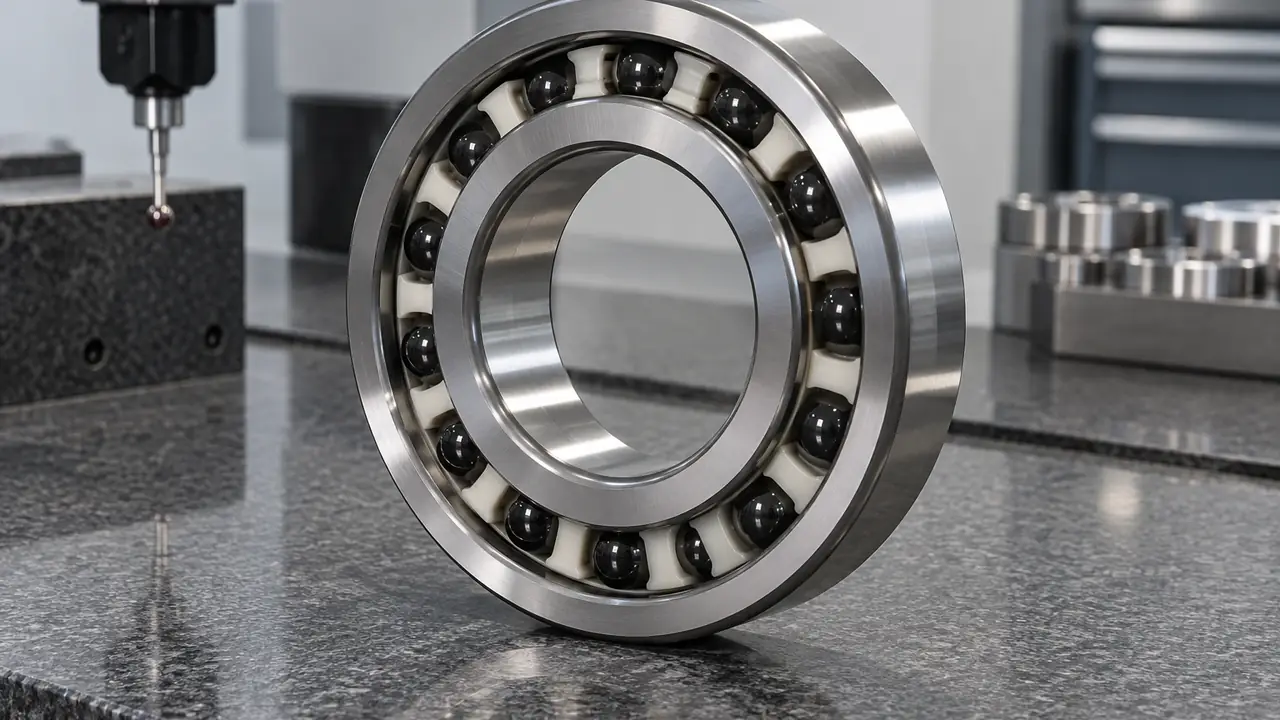
高速用軸受は、一つの特徴ではなく、複数の組合せで決まります。厳しい幾何精度、管理された内部形状、軽い転動体、高い回転数でも安定する保持器、熱を持ち去る潤滑方式です。最も一般的な形は、工作機械の主軸、電動主軸、研削ヘッド、ターボ分子ポンプ、高速モーターで、ペアやセットで使われる精密なアンギュラ玉軸受です。このページは調達について扱います。許容回転数を含め、個々の軸受の数値はサプライヤーのデータシートに基づき、潤滑と予圧によって変わります。
精密品は、研究機関や精密軸受メーカーが拠点を置く洛陽周辺に集中しており、江蘇省などにも対応力があります。当窓口は、公差等級、マッチング能力、利用できる試験設備に応じて工場を絞り込み、案件ごとに監査の経緯を書面で確認します。
シリーズと精度等級
| シリーズ | 断面 | 例、呼び寸法 mm |
|---|---|---|
| 719xx | 特軽荷重、高速重視 | コンパクトな主軸向けの薄い断面 |
| 70xx | 軽荷重、最も使われる主軸シリーズ | 7004:20 x 42 x 12、7006:30 x 55 x 13 |
| 72xx | 中荷重、より大きな容量 | 7206:30 x 62 x 16 |
精度はISO 492で定義されています。P5は5級、P4は4級で、通常のP0より厳しい等級です。等級が高いほど、ラジアル振れ、リング幅の変動、内径と外径の偏差が小さく抑えられます。高い精度は製造と検査のコストが上がるため、入手可能な最高等級ではなく、主軸に必要な等級を指定してください。記載の寸法は呼び値で、データシートで確認する必要があります。
ハイブリッドセラミック球
ハイブリッド軸受は、鋼製のリングに窒化ケイ素(Si3N4)の玉を使います。セラミック球は鋼より軽くて硬く、表面も滑らかなため、外輪にかかる遠心荷重が減り、発熱も抑えられます。また、スミアリングにも強く、適した条件ではグリース寿命が延びます。ハイブリッド仕様は研削主軸や高速の電動モーターで一般的で、セラミック軸受のページで説明しているとおり、電気絶縁の効果も得られます。品質に差があるため、工場にセラミックの等級とその証明書を求めてください。
接触角、セット、予圧
主軸用軸受は通常、接触角が15度または25度で、DB、DF、DT、またはその複数の組合せのマッチドセットとして供給され、予圧はセットに組み込まれています。予圧は主軸の剛性と軸受の温度上昇の仕方を左右します。予圧が大きいと剛性は得られますが、温度が上がり、許容回転数が下がります。適切な等級は、切削荷重、回転数の範囲、潤滑方式によって決まります。通常は機械メーカーが指定し、当窓口は発注前に、工場が何を提供できるかを確認します。
- 軸受はセットで発注し、組立時にV字マークまたはセットの刻印を揃えて、一緒に保管してください。
- 異なるセットの軸受を混ぜないでください。研削によるマッチングが失われます。
- 軸とハウジングの真円度と直角度を確認してください。そこにある誤差は、主軸の振れとして現れます。
潤滑
高速用軸受は、低速やコンパクトな設計ではグリースで潤滑し、速度と熱がそれを要求する場合はオイルエアやオイルミストで潤滑します。グリースの種類、量、慣らし運転の手順は、温度と寿命に大きな差を生みます。封入過多は、過熱のよくある原因です。潤滑方式、予めグリースを封入して供給する場合はグリースの種類、慣らし運転の手順を指定してください。潤滑ガイドをご覧ください。
取付けと慣らし運転
精密軸受は、丁寧な取り付けに応えてくれます。清潔な環境で作業し、軸の肩とハウジングの肩の面が穴に対して直角であることを確認し、指定のロックナット締付けトルクまたはスペーサーの構成を守って、セットが意図した予圧を負担するようにします。軸受の間にスペーサーを使う場合は、軸受自身と同じ公差で、平らかつ平行に研削されている必要があります。組立後は、速度を段階的に上げる慣らし運転で、グリースを行き渡らせ、温度が落ち着いてから、主軸を全負荷の運転に移します。慣らし運転を省くと、早期の温度上昇の一般的な原因になります。
一般的なユーザーは、工作機械メーカー、木工・彫刻用主軸メーカー、歯科・医療用ハンドピースメーカー、オートメーションのインテグレーターです。当窓口を通じて調達する場合は、軸受の呼び番号と同じくらい、配置と予圧が重要になるため、できれば図面または主軸の仕様をご提供ください。
検査と発注
ロットごとの代表的な確認項目は、ご注文の等級に対する寸法と振れ、セットのマッチング刻印、セットの予圧またはアキシアルすきま、玉の等級と材料の記録、清浄度と外観です。報告書はロットに添えて出荷します。精密セットは受注生産のため、数量はプログラムごとに判断し、サンプルとリードタイムは書面で確認します。呼び番号、等級、予圧の要件は見積もりフォームからお送りください。主軸の回転数の範囲、潤滑方式、冷却の有無がわかる場合は、あわせてお知らせいただくと、工場との確認が円滑に進みます。納期や数量が確定していない段階でも、仕様の検討だけを先に進めることができます。主軸の設計段階でご相談いただければ、工場の対応可能な等級や供給形態を踏まえた現実的な構成をご提案できます。