
| 호칭 번호 | 형식 | d 내경 | D 외경 | B 폭 |
|---|---|---|---|---|
| 7000 | 앵귤러 콘택트 볼 베어링 | 10 | 26 | 8 |
| 7002 | 앵귤러 콘택트 볼 베어링 | 15 | 32 | 9 |
| 7004 | 앵귤러 콘택트 볼 베어링 | 20 | 42 | 12 |
| 7006 | 앵귤러 콘택트 볼 베어링 | 30 | 55 | 13 |
| 7008 | 앵귤러 콘택트 볼 베어링 | 40 | 68 | 15 |
| 7010 | 앵귤러 콘택트 볼 베어링 | 50 | 80 | 16 |
| 7200 | 앵귤러 콘택트 볼 베어링 | 10 | 30 | 9 |
| 7204 | 앵귤러 콘택트 볼 베어링 | 20 | 47 | 14 |
| 7206 | 앵귤러 콘택트 볼 베어링 | 30 | 62 | 16 |
참고용 ISO 외형 호칭 치수입니다. 도면 및 공급업체 데이터시트와 반드시 대조하여 확인하십시오.
베어링을 고속용으로 만드는 요소
고속 베어링은 하나의 특징이 아니라 여러 요소의 조합으로 정의됩니다. 엄격한 기하 정밀도, 제어된 내부 형상, 가벼운 구름 요소, 고속 회전에서도 안정적인 케이지, 열을 운반하는 윤활 방식입니다. 가장 흔한 형태는 공작기계 스핀들, 전동 스핀들, 연삭 헤드, 터보분자 펌프, 고속 모터에 쌍 또는 세트로 쓰는 정밀 앵귤러 콘택트 볼 베어링입니다. 이 페이지는 소싱을 다루며, 한계 속도를 포함해 특정 베어링의 수치는 공급업체 데이터시트에서 가져오고 윤활과 예압에 따라 달라집니다.
정밀 가공은 연구소와 정밀 베어링 제조사가 자리한 뤄양 일대에 집중되어 있으며, 장쑤와 다른 지역에도 추가 역량이 있습니다. 데스크는 공차 등급, 매칭 역량, 보유 시험 장비에 따라 공장 후보를 추린 뒤, 프로젝트별로 감사 추적을 서면으로 확인합니다.
시리즈와 정밀 등급
| 시리즈 | 단면 | 예, 호칭 mm |
|---|---|---|
| 719xx | 초경형, 고속 우선 | 소형 스핀들용 슬림 단면 |
| 70xx | 경형, 가장 많이 쓰는 스핀들 시리즈 | 7004: 20 x 42 x 12; 7006: 30 x 55 x 13 |
| 72xx | 중형, 더 큰 용량 | 7206: 30 x 62 x 16 |
정밀도는 ISO 492에 정의되어 있습니다. P5는 ISO 5급, P4는 4급으로 보통 P0보다 엄격합니다. 높은 등급은 레이디얼 런아웃, 링 폭 편차, 내경 및 외경 편차를 제한합니다. 높은 정밀도는 제작과 검사에 더 많은 비용이 들므로, 가능한 최고 등급이 아니라 스핀들에 필요한 등급을 지정하십시오. 표시된 치수는 호칭값이며 데이터시트로 확인해야 합니다.
하이브리드 세라믹 볼
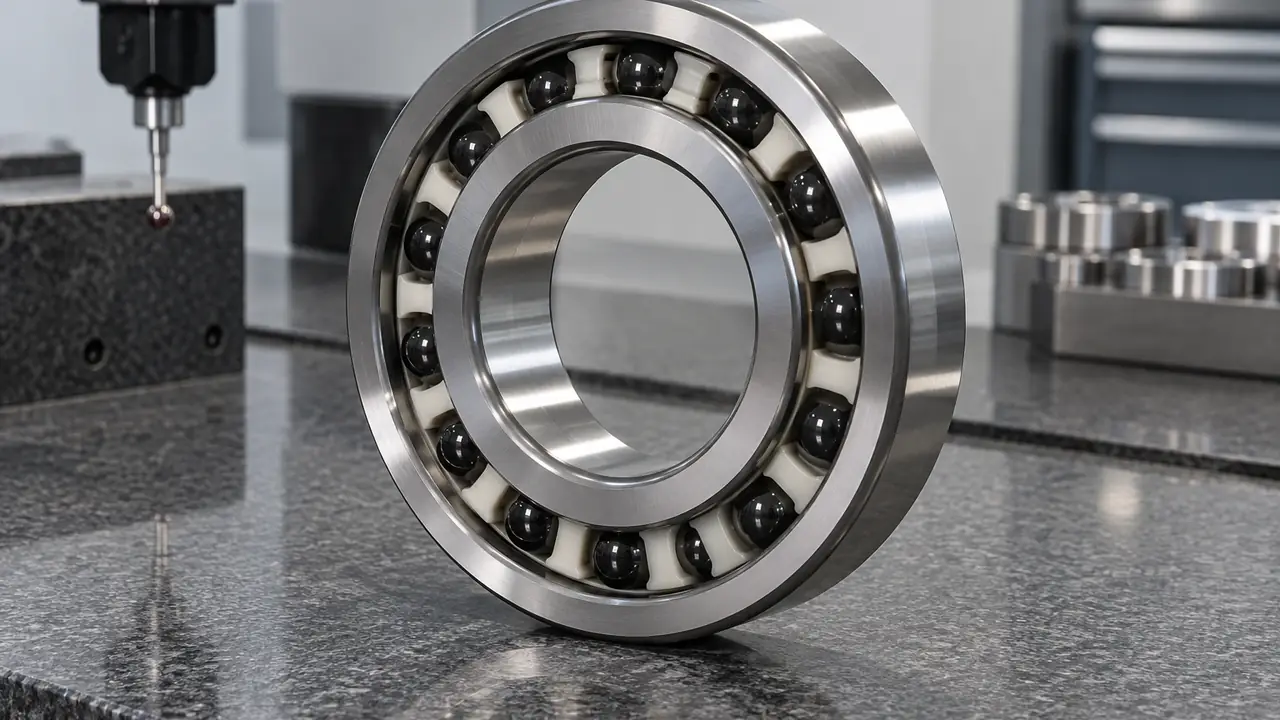
하이브리드 베어링은 강 링에 질화규소(Si3N4) 볼을 사용합니다. 세라믹 볼은 강보다 가볍고 단단하며 표면이 매끄러워 외륜에 걸리는 원심 하중을 줄이고 열을 낮춥니다. 또한 스미어링에 강하고 적합한 조건에서 그리스 수명이 더 깁니다. 하이브리드 버전은 연삭 스핀들과 고속 전동기에 흔하며, 세라믹 베어링 페이지에서 다루듯 전기 절연도 제공합니다. 품질이 다르므로 공장에 세라믹 등급과 그 증명서를 요청하십시오.
접촉각, 세트, 예압
스핀들 베어링은 보통 접촉각이 15도 또는 25도이며 DB, DF, DT 또는 다중 배열의 매칭 세트로 공급되고, 예압이 세트에 내장되어 있습니다. 예압은 스핀들 강성과 베어링의 발열 방식을 제어합니다. 예압이 크면 강성은 얻지만 온도가 오르고 허용 속도가 낮아집니다. 올바른 등급은 절삭 하중, 속도 범위, 윤활 방식에 따라 다르며, 보통 기계 제작사가 지정하고 데스크는 주문 전에 공장이 제공할 수 있는 사항을 확인합니다.
- 베어링은 세트로 주문하고 함께 보관하며, 조립 시 V 마크 또는 세트 마킹을 맞추십시오.
- 다른 세트의 베어링을 섞지 마십시오. 연삭 매칭이 사라집니다.
- 축과 하우징의 진원도와 직각도를 확인하십시오. 그곳의 오차는 스핀들 런아웃으로 나타납니다.
윤활
고속 베어링은 낮은 속도와 소형 설계에서는 그리스로, 속도와 발열 때문에 필요하면 오일-에어 또는 오일 미스트로 윤활합니다. 그리스 종류, 양, 런인 절차는 온도와 수명에 큰 차이를 만듭니다. 과충전은 과열의 흔한 원인입니다. 윤활 방식, 그리스가 미리 충전되어 공급되는 경우 그리스 종류, 런인 절차를 명시하십시오. 윤활 가이드를 참고하십시오.
장착과 런인
정밀 베어링은 정성 들인 설치에 보답합니다. 청정한 곳에서 작업하고, 축 숄더와 하우징 숄더의 면이 보어에 직각인지 확인하며, 세트가 의도한 예압을 지지하도록 지정된 록 너트 토크 또는 스페이서 구성을 사용하십시오. 베어링 사이에 스페이서를 쓰는 경우, 스페이서는 베어링과 같은 공차로 평평하고 평행하게 연삭되어야 합니다. 조립 후에는 속도를 단계적으로 높이는 런인으로 그리스가 분포되고 온도가 안정되게 한 다음 스핀들을 전부하 운전으로 전환합니다. 런인을 생략하는 것은 조기 온도 급등의 흔한 원인입니다.
일반 사용자는 공작기계 제작사, 목공 및 조각 스핀들 제작사, 치과 및 의료 핸드피스 제작사, 자동화 인티그레이터입니다. 데스크를 통한 소싱에서는 가능하면 도면이나 스핀들 사양을 제공하십시오. 배열과 예압은 베어링 규격 번호만큼 중요하기 때문입니다.
검사와 주문
로트별 일반 검사 항목은 주문 등급에 대한 치수와 런아웃, 세트 매칭 마크, 세트의 예압 또는 액시얼 유격, 볼 등급과 소재 기록, 청정도와 외관입니다. 보고서는 로트와 함께 출하됩니다. 정밀 세트는 주문 생산이므로 수량은 프로그램별로 판단하며, 샘플과 리드타임은 서면 확정합니다. 규격 번호, 등급, 예압 요건을 견적 양식으로 보내 주십시오.