
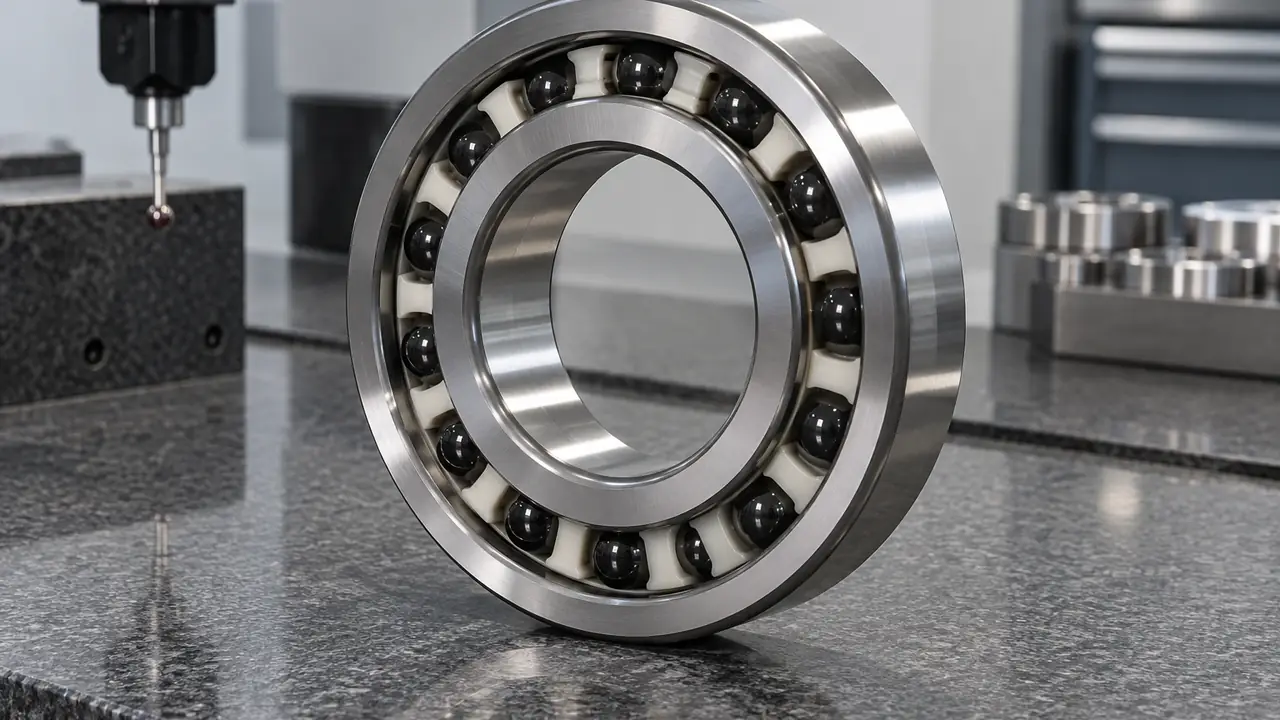
| Désignation | Type | d alésage | D extérieur | B largeur |
|---|---|---|---|---|
| 7000 | Roulement à billes à contact oblique | 10 | 26 | 8 |
| 7002 | Roulement à billes à contact oblique | 15 | 32 | 9 |
| 7004 | Roulement à billes à contact oblique | 20 | 42 | 12 |
| 7006 | Roulement à billes à contact oblique | 30 | 55 | 13 |
| 7008 | Roulement à billes à contact oblique | 40 | 68 | 15 |
| 7010 | Roulement à billes à contact oblique | 50 | 80 | 16 |
| 7200 | Roulement à billes à contact oblique | 10 | 30 | 9 |
| 7204 | Roulement à billes à contact oblique | 20 | 47 | 14 |
| 7206 | Roulement à billes à contact oblique | 30 | 62 | 16 |
Dimensions d’encombrement ISO nominales, à titre indicatif. À confirmer avec votre plan et la fiche technique du fournisseur.
Ce qui fait un roulement grande vitesse
Un roulement grande vitesse ne se définit pas par une seule caractéristique mais par une combinaison : grande précision géométrique, géométrie interne maîtrisée, éléments roulants légers, cage stable aux vitesses de rotation élevées et méthode de lubrification qui évacue la chaleur. La forme la plus courante est le roulement à billes à contact oblique de précision utilisé en paires ou en ensembles dans les broches de machines-outils, les broches électriques, les têtes de rectification, les pompes turbomoléculaires et les moteurs à grande vitesse. Cette page traite de l'approvisionnement ; les valeurs d'un roulement donné, y compris la vitesse limite, proviennent de la fiche technique du fournisseur et dépendent de la lubrification et de la précharge.
Le travail de précision se concentre autour de Luoyang, où se trouvent des instituts de recherche et des fabricants de roulements de précision, avec d'autres capacités dans le Jiangsu et ailleurs. Le bureau présélectionne les usines selon la classe de tolérance, la capacité d'appariement et les équipements d'essai disponibles, puis vérifie par écrit la traçabilité d'audit pour chaque projet.
Séries et classes de précision
| Série | Section | Exemple, mm nominaux |
|---|---|---|
| 719xx | Extra-légère, vitesse prioritaire | Sections minces pour broches compactes |
| 70xx | Légère, la série de broche la plus utilisée | 7004 : 20 x 42 x 12 ; 7006 : 30 x 55 x 13 |
| 72xx | Moyenne, plus de capacité | 7206 : 30 x 62 x 16 |
La précision est définie dans l'ISO 492 : P5 correspond à la classe ISO 5 et P4 à la classe 4, plus serrées que la P0 normale. Les classes supérieures limitent le faux-rond radial, la variation de largeur des bagues et l'écart de l'alésage et du diamètre extérieur. Une précision plus élevée coûte plus cher à produire et à contrôler ; précisez donc la classe dont la broche a besoin, et non la plus élevée disponible. Les dimensions indiquées sont nominales et doivent être confirmées d'après la fiche technique.
Billes en céramique hybride
Les roulements hybrides utilisent des billes en nitrure de silicium (Si3N4) dans des bagues en acier. Les billes en céramique sont plus légères et plus dures que l'acier et ont une surface plus lisse, ce qui réduit la charge centrifuge sur la bague extérieure et diminue l'échauffement. Elles résistent aussi au grippage et assurent une durée de vie de la graisse plus longue dans des conditions adaptées. Les versions hybrides sont courantes sur les broches de rectification et les moteurs électriques à grande vitesse, et elles apportent aussi une isolation électrique, comme l'explique la page roulements en céramique. Demandez à l'usine la nuance de céramique et son certificat, car la qualité varie.
Angle de contact, ensembles et précharge
Les roulements de broche ont normalement un angle de contact de 15 ou 25 degrés et sont fournis en ensembles appariés en montage DB, DF, DT ou multiples, avec une précharge intégrée à l'ensemble. La précharge détermine la rigidité de la broche et la façon dont les roulements s'échauffent : une forte précharge donne de la rigidité mais élève la température et réduit la vitesse admissible. La bonne classe dépend de l'effort de coupe, de la plage de vitesses et de la méthode de lubrification ; le constructeur de la machine la spécifie normalement, et le bureau confirme ce que l'usine peut fournir avant la commande.
- Commandez les roulements en ensembles et gardez-les ensemble, avec la marque en V ou le marquage de l'ensemble alignés au montage.
- Ne mélangez pas des roulements d'ensembles différents ; l'appariement obtenu par rectification est perdu.
- Vérifiez la circularité et la perpendicularité de l'arbre et du logement, car leurs erreurs se retrouvent en faux-rond de broche.
Lubrification
Les roulements grande vitesse sont lubrifiés par graisse pour les vitesses plus faibles et les conceptions compactes, ou par huile-air ou brouillard d'huile lorsque la vitesse et la chaleur l'exigent. Le type de graisse, la quantité et la procédure de rodage ont une grande influence sur la température et la durée de vie. Un remplissage excessif est une cause fréquente de surchauffe. Indiquez la méthode de lubrification, le type de graisse s'il est fourni prégraissé et la procédure de rodage. Voir le guide de lubrification.
Montage et rodage
Les roulements de précision récompensent une installation soignée. Travaillez dans une zone propre, vérifiez que les faces d'épaulement de l'arbre et du logement sont perpendiculaires à l'alésage, et utilisez le couple d'écrou de blocage ou la disposition d'entretoises spécifiés afin que l'ensemble supporte la précharge prévue. Les entretoises entre roulements, le cas échéant, doivent être rectifiées planes et parallèles avec la même tolérance que les roulements eux-mêmes. Après l'assemblage, un rodage par paliers à vitesse croissante permet à la graisse de se répartir et à la température de se stabiliser avant que la broche ne passe en pleine charge. Sauter le rodage est une cause fréquente de pics de température prématurés.
Les utilisateurs typiques sont les constructeurs de machines-outils, les fabricants de broches de menuiserie et de gravure, les fabricants de pièces à main dentaires et médicales et les intégrateurs d'automatismes. Pour un approvisionnement via le bureau, fournissez si possible un plan ou la spécification de la broche, car le montage et la précharge comptent autant que la désignation du roulement.
Contrôle et commande
Les contrôles typiques par lot comprennent les dimensions et le faux-rond par rapport à la classe commandée, les marques d'appariement des ensembles, la précharge ou le jeu axial de l'ensemble, la classe et les relevés matière des billes, la propreté et l'aspect. Un rapport accompagne le lot. Les quantités sont évaluées pour chaque programme, car les ensembles de précision sont fabriqués sur commande ; les échantillons et les délais sont confirmés par écrit. Envoyez les désignations, la classe et les exigences de précharge via le formulaire de devis.