
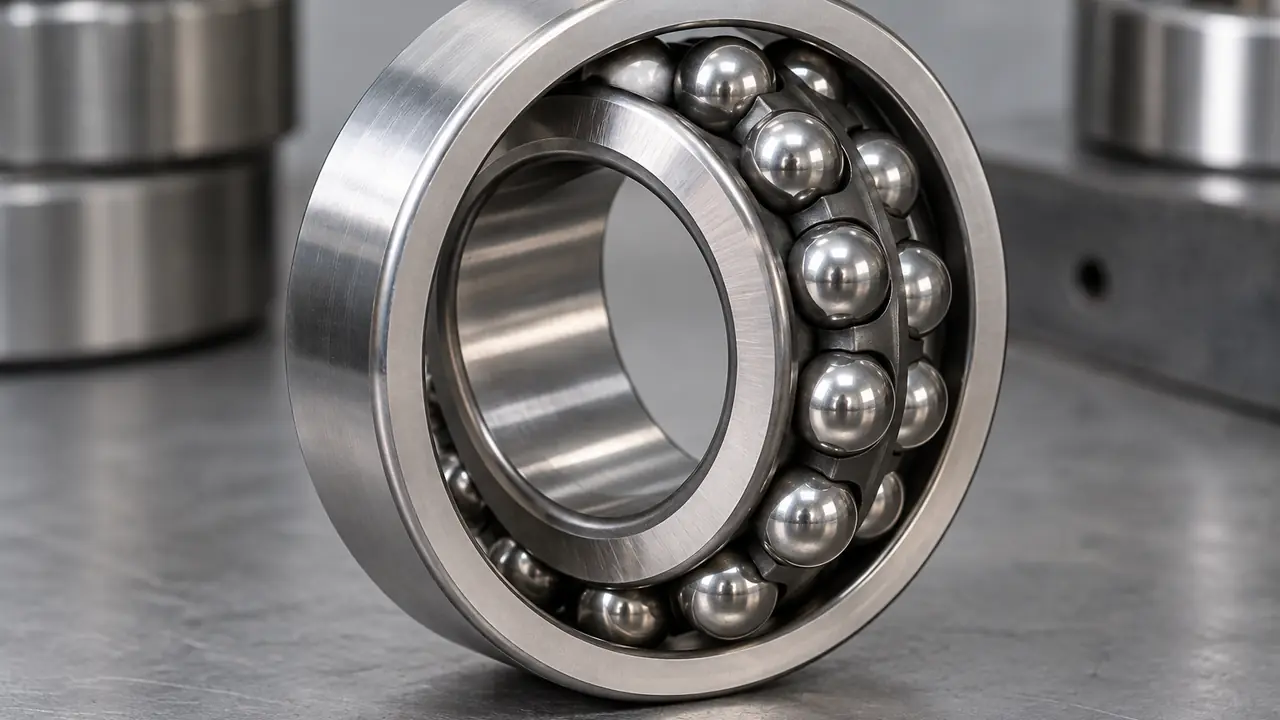
| Ký hiệu | Loại | d đường kính trong | D đường kính ngoài | B chiều rộng |
|---|---|---|---|---|
| 1200 | Vòng bi bi tự lựa | 10 | 30 | 9 |
| 1202 | Vòng bi bi tự lựa | 15 | 35 | 11 |
| 1204 | Vòng bi bi tự lựa | 20 | 47 | 14 |
| 1205 | Vòng bi bi tự lựa | 25 | 52 | 15 |
| 1206 | Vòng bi bi tự lựa | 30 | 62 | 16 |
| 1208 | Vòng bi bi tự lựa | 40 | 80 | 18 |
| 2204 | Vòng bi bi tự lựa | 20 | 47 | 18 |
| 2205 | Vòng bi bi tự lựa | 25 | 52 | 18 |
| 2206 | Vòng bi bi tự lựa | 30 | 62 | 20 |
| 2208 | Vòng bi bi tự lựa | 40 | 80 | 23 |
Kích thước bao ISO danh nghĩa, chỉ để tham khảo. Vui lòng đối chiếu với bản vẽ và bảng dữ liệu của nhà cung cấp.
Điều gì làm nên vòng bi tự lựa
Vòng bi cầu tự lựa có hai hàng bi chạy trên một cặp rãnh sâu ở vòng trong và một rãnh lăn dạng cầu chung ở vòng ngoài. Vì rãnh lăn ngoài là một phần của mặt cầu có tâm tại vòng bi, vòng trong cùng bộ bi có thể nghiêng bên trong vòng ngoài mà không bị kẹt. Nhờ vậy vòng bi chịu được độ lệch giữa trục và thân gối mà sẽ làm quá tải một vòng bi cứng như vòng bi cầu rãnh sâu.
Lệch trục xảy ra thường xuyên hơn bản vẽ gợi ý: trục dài võng dưới tải, thân gối hàn hoặc đúc được doa ở các lần gá khác nhau, và khung bị uốn khi vận hành. Nơi hai ổ đỡ vòng bi không thể gia công trong cùng một lần, vòng bi tự lựa loại bỏ yêu cầu căn chỉnh và bảo vệ rãnh lăn khỏi tải ở mép. Đổi lại là khả năng chịu tải thấp hơn vòng bi cứng cùng kích thước, và độ nghiêng cho phép nhỏ - nó không thay thế được khớp nối mềm hay khớp bản lề.
Series và kích thước
Series 12 và 13 là thiết kế hai hàng hẹp, còn series 22 và 23 rộng hơn ở cùng đường kính trong và đường kính ngoài, với bi lớn hơn và khả năng chịu tải cao hơn. Ví dụ kích thước biên danh nghĩa:
| Ký hiệu | Đường kính trong d | Đường kính ngoài D | Bề rộng B |
|---|---|---|---|
| 1204 | 20 | 47 | 14 |
| 2204 | 20 | 47 | 18 |
| 1206 | 30 | 62 | 16 |
| 2206 | 30 | 62 | 20 |
1204 và 2204 có chung đường kính trong và đường kính ngoài nhưng khác bề rộng, đó là mục đích của series rộng: nhiều khả năng chịu tải của bi hơn trong cùng đường kính lỗ thân gối. Các bảng chỉ là danh nghĩa; tải định mức và tốc độ giới hạn lấy từ tài liệu kỹ thuật của nhà cung cấp cho từng ký hiệu.
Lỗ trụ và lỗ côn
Vòng bi cầu tự lựa có loại lỗ trụ hoặc lỗ côn, ký hiệu bằng hậu tố K, với độ côn danh nghĩa 1:12. Vòng bi lỗ côn được lắp trên ống côn, một ống xẻ có đai ốc và vòng đệm khóa, nên vòng bi có thể nằm trên trục trơn mà không cần vai trục hay lắp ép. Dịch vòng bi dọc theo ống côn làm giảm khe hở bên trong, đó là cách thiết lập kiểu lắp. Cách bố trí này phổ biến trên trục truyền động, máy nông nghiệp và truyền động băng tải, nơi một trục trơn dài mang nhiều vòng bi. Ống côn, đai ốc và vòng đệm tương thích được trình bày ở trang phụ kiện vòng bi.
Được dùng ở đâu
- Máy nông nghiệp có trục dài và khung hàn.
- Trục băng tải và trục truyền động lắp trên nhiều gối đỡ.
- Máy dệt, máy chế biến gỗ và máy đóng gói có khung mềm.
- Quạt và máy thổi, nơi thân gối được đúc và doa riêng.
Khi tải nặng và có lệch trục, vòng bi đũa cầu là giải pháp mạnh hơn, vì nó kết hợp cùng đặc tính tự lựa với khả năng chịu tải hướng kính cao hơn nhiều. Vòng bi cầu tự lựa được chọn cho tải nhẹ đến trung bình và tốc độ cao hơn.
Kiểu lắp, lắp đặt và giới hạn
Vòng bi cầu tự lựa nhạy cảm với cách lắp đặt. Với lỗ trụ, lắp có độ dôi nhẹ trên trục giúp vòng trong không bị xoay trượt; với lỗ côn, mức siết vào ống côn phải được kiểm soát để khe hở hướng kính còn lại không bị dùng hết. Đẩy vòng bi lỗ côn đi quá xa là nguyên nhân thường gặp của nóng và ồn sớm. Vòng ngoài nên nằm trong thân gối với kiểu lắp trượt để vòng bi có thể di chuyển dọc trục khi nó là ổ đỡ không định vị trên trục.
Cũng cần nhớ các giới hạn. Vòng bi cầu tự lựa chịu ít tải dọc trục so với khả năng hướng kính của nó, và tải dọc trục phải giữ ở mức nhẹ vì rãnh lăn dạng cầu tạo ít điểm đỡ tiếp xúc hơn rãnh sâu. Nếu trục cần định vị dọc trục, hãy cố định bằng một vòng bi khác ở đầu kia. Khả năng tốc độ ở mức trung bình, và phớt tiếp xúc làm tăng ma sát. Để kiểm soát nhiệt và độ ồn tốt hơn, hãy nhờ bộ phận xác nhận mỡ và lượng mỡ với nhà máy đối tác trước đơn hàng đầu tiên.
Tùy chọn và kiểm tra
Hãy nêu loại lỗ trong, nhóm khe hở (CN, C3 hoặc C4 tùy kiểu lắp), vòng cách, phớt nếu cần và mỡ. Các kiểm tra điển hình cho mỗi lô gồm đường kính trong và ngoài, bề rộng, khe hở hướng kính cho nhóm đã đặt, dạng côn đối với vòng bi K, độ trơn khi quay và ngoại quan. Báo cáo được giao cùng từng lô; xem thử nghiệm và kiểm tra.
Kích thước tiêu chuẩn thường bắt đầu từ 100-500 chiếc cho mỗi ký hiệu, mẫu trong 3-7 ngày làm việc từ hàng có sẵn và sản xuất theo lô thường trong 25-45 ngày, tất cả xác nhận bằng văn bản cho từng chương trình. Hãy gửi các ký hiệu qua biểu mẫu báo giá.