
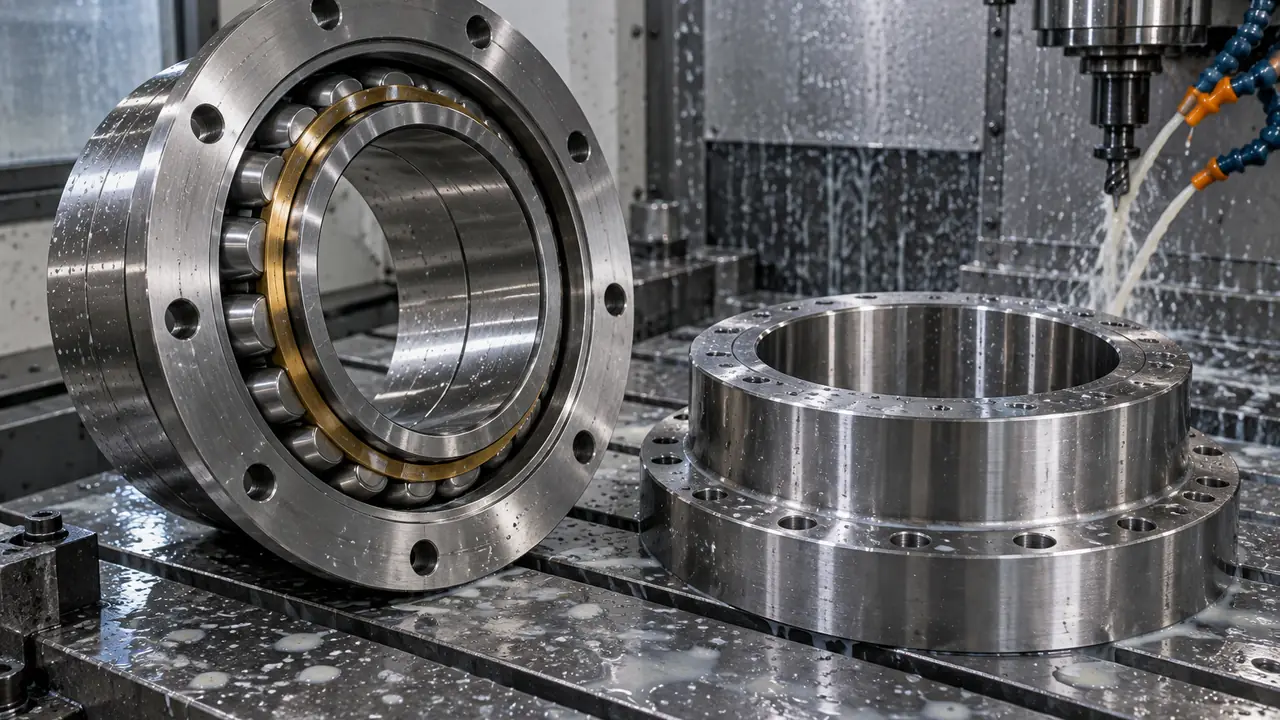
Cuando un rodamiento estándar no basta
Los rodamientos de catálogo siguen las dimensiones de contorno ISO, y por eso son fáciles de comprar y de sustituir. Pero a veces los diseñadores de equipos se topan con una restricción que ningún número de catálogo cumple: un alojamiento con unos milímetros menos de espacio radial, una brida necesaria para ubicar el rodamiento sin resalte, un juego ajustado para un eje caliente o un recubrimiento para un entorno húmedo. En esos casos, la vía práctica es un rodamiento según plano fabricado por una planta con el utillaje adecuado. Rolvane coordina esa vía: asigna la solicitud a una planta asociada, gestiona las consultas entre usted y la planta y comprueba los primeros artículos frente a su plano.
Qué se puede personalizar
| Área | Variaciones típicas | Punto de atención |
|---|---|---|
| Dimensiones | Agujero, diámetro exterior o anchura no estándar | Requiere utillaje de anillos y a menudo un mínimo mayor |
| Forma del anillo exterior | Anillo exterior con brida, exterior esférico, ranuras o ranura para anillo elástico | El espesor de la brida y el asiento en el alojamiento deben quedar dibujados |
| Juego interno | Juego radial especial, precarga para rodamientos emparejados | Depende de los ajustes y de la temperatura de funcionamiento |
| Recubrimientos y superficie | Oxidado negro, fosfatado, tratamientos a base de zinc o chapados | El espesor del recubrimiento puede modificar los ajustes |
| Grasa y obturaciones | Bajo ruido, alta temperatura, grado alimentario o llenado especial; otro material de obturación | La grasa debe ser adecuada para la velocidad y la temperatura |
| Materiales | Acero inoxidable, bolas cerámicas híbridas, materiales de jaula especiales | La capacidad de carga difiere de la del acero estándar |
No toda combinación es razonable. Un anillo exterior con brida en un rodamiento de sección muy fina puede dejar muy poco acero; rara vez es apropiado un recubrimiento en una pista de rodadura. El ingeniero de la planta lo indicará en la revisión del plano, lo que sale más barato que descubrirlo tras las muestras.
Pasos de desarrollo
- Revisión del plano y de los requisitos. Usted envía un plano, un modelo 3D o una pieza desgastada con una breve descripción de la carga, la velocidad, la temperatura y el entorno. La mesa lo revisa en busca de dimensiones, clase de tolerancia, juego o material que falten, y plantea preguntas.
- Asignación de planta. La solicitud se envía a una o dos plantas asociadas que trabajan tamaños similares y cuentan con el proceso adecuado. La planta devuelve una nota de viabilidad y los cambios que sugiera.
- Congelación de la especificación. El plano final, el marcado, el embalaje y los puntos de inspección se acuerdan por escrito, junto con los requisitos del primer artículo.
- Fabricación de muestras. Las muestras personalizadas suelen tardar 15-30 días. Si primero hay que fabricar utillaje, el plazo puede ampliarse.
- Inspección del primer artículo. Se comprueban dimensiones, juego, dureza y aspecto frente al plano, y se entregan el informe y las fotografías.
- Su aprobación y el lote. Tras la aprobación se libera el lote. Los lotes no estándar suelen tardar 45-75 días cuando interviene utillaje.
Información que acelera el proceso
Una solicitud clara acorta la primera ronda. Envíe el plano con tolerancias, la clase de tolerancia objetivo según ISO 492, el grupo de juego o el valor que necesita, la dirección de la carga, el rango de velocidad, la temperatura de trabajo, las condiciones de contaminación y de lavado, y la cantidad anual. Si sustituye una pieza, ayudan una fotografía del rodamiento antiguo y las medidas del alojamiento y del eje. La guía de medición indica qué hay que registrar. Explicar la aplicación, y no solo las dimensiones, permite a la planta proponer una alternativa estándar cuando existe, que a menudo es una respuesta más barata y más rápida.
¿Alternativa estándar o personalización real?
Antes de abrir utillaje, la mesa se pregunta si una pieza estándar podría cumplir la función. Un rodamiento con un agujero no estándar a veces puede sustituirse por una serie estándar con un manguito o un espaciador; una brida a veces puede sustituirse por una ranura para anillo elástico en un anillo de catálogo; un juego especial como C3 o C4 es un sufijo normal y no requiere desarrollo alguno. Elegir la vía estándar mantiene baja la cantidad inicial, acorta la entrega y simplifica los pedidos futuros. El trabajo a medida tiene sentido cuando el volumen es estable, la restricción es real y la pieza se volverá a pedir durante varios años.
También conviene decidir pronto de quién es el plano. Si el diseño es suyo, el plano sigue siendo suyo y la planta lo usa solo para sus pedidos; esto debe quedar escrito en el acuerdo del programa. Las revisiones se numeran, y cada lote hace referencia a la revisión del plano con la que se fabricó, de modo que los lotes posteriores se mantengan coherentes con la muestra aprobada.
Cantidades, plazos y controles
Los tamaños no estándar se evalúan a partir del plano; como referencia típica, son habituales cantidades de varios miles de piezas para utillaje nuevo de anillos, mientras que las variaciones sobre tamaños existentes, como otra grasa o recubrimiento, pueden empezar más abajo. Las muestras personalizadas suelen tardar 15-30 días y los lotes no estándar 45-75 días, más que los 25-45 días de los lotes regulares. Son rangos de referencia típicos, confirmados por escrito para cada programa en la página de MOQ y plazo de entrega.
El plan de inspección sigue el plano: el informe de primer artículo recoge los valores medidos, y los lotes posteriores llevan los controles acordados para el programa. Lea ensayos e inspección para la lista estándar, y tolerancia y juego si está decidiendo el grupo de juego. Si su diseño necesita además su marca en la pieza, combínelo con OEM y marca propia.