
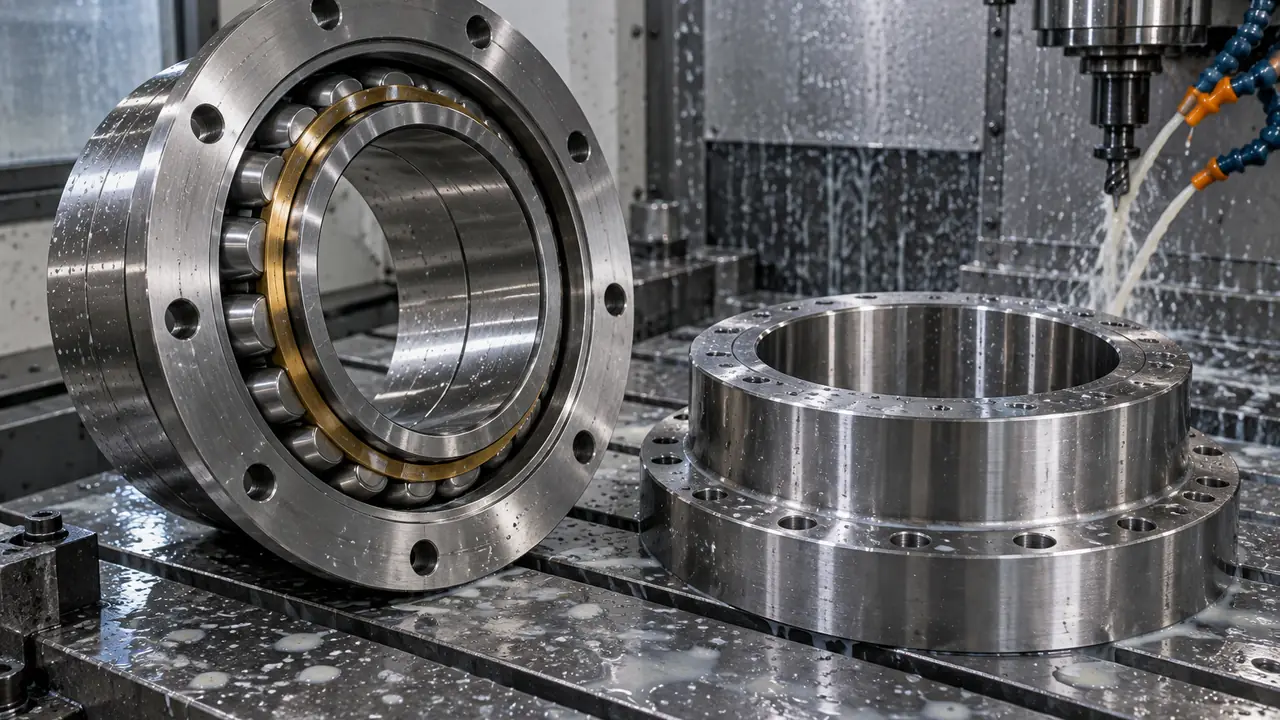
Wenn ein Standardlager nicht genügt
Katalog-Lager folgen den ISO-Anschlussmaßen, weshalb sie leicht zu kaufen und zu ersetzen sind. Konstrukteure stoßen aber manchmal auf eine Randbedingung, die keine Katalognummer erfüllt: ein Gehäuse mit einigen Millimetern weniger radialem Bauraum, ein Flansch, der das Lager ohne Schulter positioniert, eine auf eine heiße Welle abgestimmte Lagerluft oder eine Beschichtung für feuchte Umgebung. In diesen Fällen ist der praktische Weg ein Lager nach Zeichnung, gefertigt in einem Werk mit dem passenden Werkzeug. Rolvane koordiniert diesen Weg: Der Desk ordnet die Anfrage einem Partnerwerk zu, klärt Fragen zwischen Ihnen und dem Werk und prüft die Erstmuster gegen Ihre Zeichnung.
Was individuell gestaltet werden kann
| Bereich | Typische Varianten | Zu beachten |
|---|---|---|
| Maße | Sonderbohrung, Außendurchmesser oder Breite | Erfordert Ringwerkzeug und oft eine höhere Mindestmenge |
| Form des Außenrings | Flanschaußenring, ballige Außenfläche, Nuten oder Sprengringnut | Flanschdicke und Gehäusesitz müssen gezeichnet werden |
| Innere Lagerluft | Besondere Radialluft, Vorspannung bei gepaarten Lagern | Hängt von Passungen und Betriebstemperatur ab |
| Beschichtungen und Oberfläche | Brünieren, Phosphatieren, Zink- oder Galvanikbehandlungen | Die Schichtdicke kann Passungen verändern |
| Fett und Dichtungen | Geräuscharme, hochtemperaturfeste, lebensmitteltaugliche oder besondere Füllung; anderer Dichtungswerkstoff | Das Fett muss zu Drehzahl und Temperatur passen |
| Werkstoffe | Edelstahl, Hybrid-Keramikkugeln, besondere Käfigwerkstoffe | Die Tragfähigkeit weicht von Standardstahl ab |
Nicht jede Kombination ist sinnvoll. Ein Flanschaußenring an einem sehr dünnwandigen Lager kann zu wenig Stahl lassen; eine Beschichtung auf der Laufbahn ist selten angebracht. Der Werksingenieur wird das bei der Zeichnungsprüfung sagen, was günstiger ist, als es nach den Mustern zu erfahren.
Entwicklungsschritte
- Prüfung von Zeichnung und Anforderung. Sie senden eine Zeichnung, ein 3D-Modell oder ein verschlissenes Teil mit einer kurzen Beschreibung von Last, Drehzahl, Temperatur und Umgebung. Der Desk prüft auf fehlende Maße, Toleranzklasse, Lagerluft und Werkstoff und stellt Rückfragen.
- Zuordnung zum Werk. Die Anfrage geht an ein oder zwei Partnerwerke, die ähnliche Größen fertigen und den passenden Prozess haben. Das Werk liefert eine Machbarkeitsnotiz und gegebenenfalls Änderungsvorschläge.
- Spezifikation einfrieren. Endgültige Zeichnung, Kennzeichnung, Verpackung und Prüfpunkte werden schriftlich vereinbart, zusammen mit den Anforderungen an das Erstmuster.
- Musterfertigung. Kundenmuster dauern typischerweise 15-30 Tage. Muss zuerst Werkzeug gefertigt werden, kann es länger dauern.
- Erstmusterprüfung. Maße, Lagerluft, Härte und Aussehen werden gegen die Zeichnung geprüft; Bericht und Fotos werden geliefert.
- Ihre Freigabe und die Charge. Nach der Abnahme wird die Charge freigegeben. Sonderchargen dauern typischerweise 45-75 Tage, wenn Werkzeug beteiligt ist.
Angaben, die Zeit sparen
Eine klare Anfrage verkürzt die erste Runde. Senden Sie die Zeichnung mit Toleranzen, die angestrebte Toleranzklasse nach ISO 492, die benötigte Luftgruppe oder den Wert, die Lastrichtung, den Drehzahlbereich, die Arbeitstemperatur, Verschmutzung und Reinigungsbedingungen sowie die Jahresmenge. Wenn Sie ein Teil ersetzen, helfen ein Foto des alten Lagers und Messwerte von Gehäuse und Welle. Der Messleitfaden zeigt, was zu erfassen ist. Wer die Anwendung erläutert, nicht nur die Maße, ermöglicht dem Werk den Vorschlag einer Standardalternative, wenn es eine gibt - oft die günstigere und schnellere Antwort.
Standardalternative oder echte Sonderanfertigung?
Bevor Werkzeug angelegt wird, fragt der Desk, ob ein Standardteil die Aufgabe erfüllen könnte. Ein Lager mit Sonderbohrung lässt sich manchmal durch eine Standardreihe mit Hülse oder Distanzring ersetzen; ein Flansch manchmal durch eine Sprengringnut an einem Katalogring; eine besondere Lagerluft wie C3 oder C4 ist ein normales Suffix und braucht keinerlei Entwicklung. Der Standardweg hält die Anfangsmenge niedrig, verkürzt die Lieferung und vereinfacht spätere Nachbestellungen. Echte Sonderanfertigung lohnt sich, wenn das Volumen stetig, die Randbedingung real und das Teil über mehrere Jahre nachbestellt wird.
Es hilft auch, früh zu klären, wem die Zeichnung gehört. Stammt die Konstruktion von Ihnen, bleibt die Zeichnung Ihre, und das Werk nutzt sie nur für Ihre Bestellungen; das sollte in der Programmvereinbarung festgehalten werden. Revisionen werden nummeriert, und jede Charge verweist auf den Zeichnungsstand, nach dem sie gefertigt wurde, sodass spätere Lose zum freigegebenen Muster konsistent bleiben.
Mengen, Zeitplan und Prüfungen
Sondergrößen werden anhand der Zeichnung beurteilt; als typischer Richtwert sind bei neuem Ringwerkzeug Mengen von mehreren Tausend Stück üblich, während Varianten bestehender Größen, etwa anderes Fett oder andere Beschichtung, niedriger beginnen können. Kundenmuster dauern üblicherweise 15-30 Tage und Sonderchargen 45-75 Tage, länger als die 25-45 Tage für reguläre Chargen. Dies sind typische Richtwerte, die für jedes Programm auf der Seite MOQ und Lieferzeit schriftlich bestätigt werden.
Der Prüfplan folgt der Zeichnung: Der Erstmusterbericht listet Messwerte, und spätere Lose tragen die für das Programm vereinbarten Prüfungen. Die Standardliste steht unter Prüfung und Inspektion, und unter Toleranz und Lagerluft finden Sie Hilfe bei der Wahl der Luftgruppe. Braucht Ihre Konstruktion außerdem Ihre Marke auf dem Teil, kombinieren Sie dies mit OEM und Private Label.