
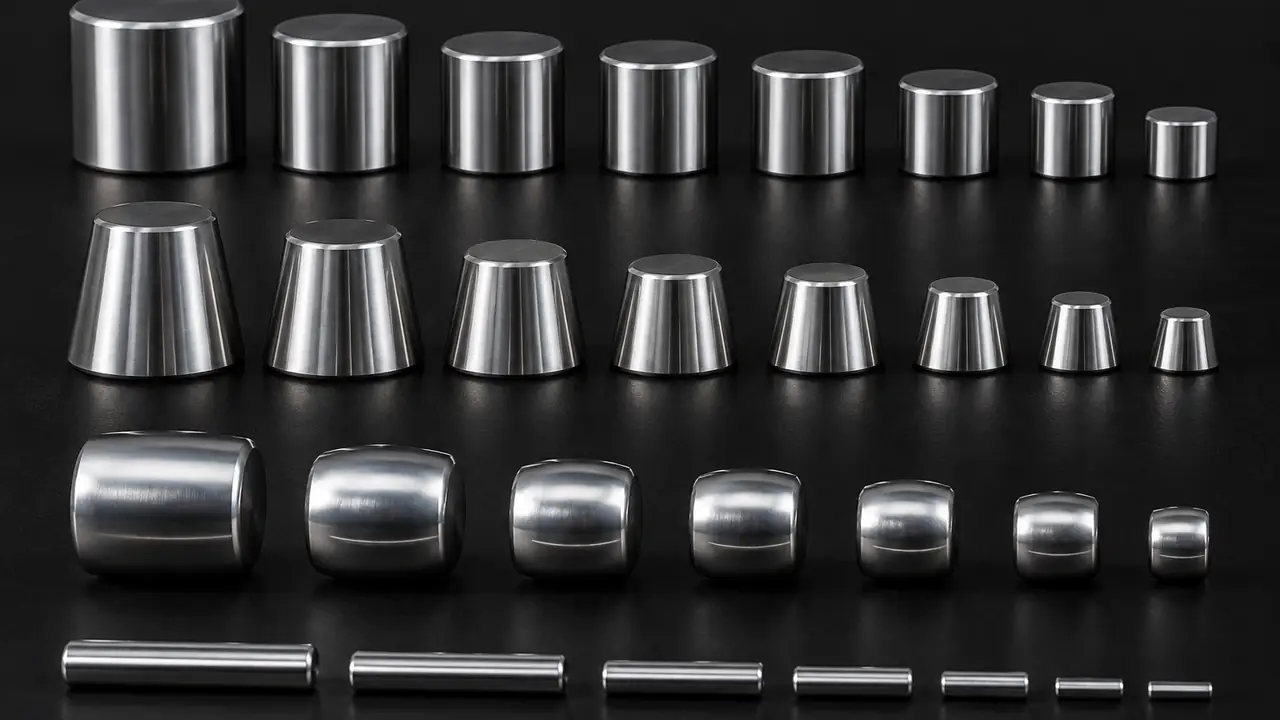
Зачем нужны ролики и какие они бывают
Шарик касается дорожки в точке; ролик — по линии. Большая площадь контакта позволяет роликовым подшипникам воспринимать более тяжёлые нагрузки при том же размере, поэтому ролики используют в редукторах, ступицах колёс, горном и тяжёлом оборудовании. Платой за линейный контакт становится большая чувствительность к перекосу и точности роликов, поэтому изготовление роликов — работа высокой точности.
| Тип ролика | Форма | Применение |
|---|---|---|
| Цилиндрический | Прямой цилиндр с лёгкой выпуклостью | Цилиндрические роликовые подшипники (NU, NJ, N) |
| Конический | Усечённый конус | Конические роликовые подшипники, ступицы колёс, редукторы |
| Сферический (бочкообразный) | Симметричная или асимметричная бочка | Сферические роликовые подшипники, тяжёлые режимы и работа с перекосом |
| Игольчатый | Длинный тонкий цилиндр, длина во много раз больше диаметра | Игольчатые роликовые подшипники, компактные корпуса |
Упорные подшипники используют собственные формы роликов, например короткие цилиндрические ролики; они описаны в разделе упорные роликовые подшипники.
Профиль: почему ролики не идеально прямые
Идеально прямой ролик, прижатый к дорожке, концентрирует напряжения на концах, где контакт резко обрывается. Под нагрузкой и при небольшом перекосе эти кромочные напряжения могут вызвать преждевременную усталость. Чтобы этого избежать, телу ролика придают контролируемый профиль, разгружающий концы.
- Бочкообразность (crowning). По длине шлифуется лёгкая кривизна, так что центр несёт большую часть нагрузки, а концы разгружены. Просто и широко распространено.
- Логарифмический профиль. Кривая логарифмической формы равномернее распределяет контактные напряжения по длине ролика в широком диапазоне нагрузок, избегая пиков на кромках. Применяется в более высококачественных цилиндрических и конических подшипниках.
- Полная или частичная бочкообразность с плоской серединой. Плоская середина с разгруженными концами — компромисс между двумя вариантами.
Величина бочкообразности ничтожна — несколько микрометров у крупного ролика, поэтому контроль профиля требует специального оборудования. Правильный профиль для конкретного подшипника определяется конструкцией; просите завод указать его на чертеже, а не предполагайте.
Класс и сортировка
Размер роликов в любой производственной партии немного варьируется. Если в одном подшипнике оказываются ролики разных диаметров, самый крупный несёт больше нагрузки, а подшипник шумит и служит недолго. Поэтому ролики шлифуют по классу и сортируют в узкие группы по диаметру, чтобы каждый подшипник собирался из роликов в узком диапазоне диаметров. Связанные ролики должны также совпадать по длине и профилю. Классы роликов определяются заводом или стандартом, а разброс диаметров внутри комплекта подшипника — один из ключевых пунктов чертежа.
Для конических подшипников размер ролика также взаимодействует с дорожками конуса и чашки, которые вместе задают преднатяг или осевой зазор. См. допуски и зазоры.
Место роликов в цепочке поставок
Ролики изготавливают специализированные заводы, нередко расположенные рядом с подшипниковыми кластерами, которые они снабжают, и продают как производителям подшипников, так и ремонтным мастерским. Крупные конические и сферические ролики связаны с кластерами тяжёлых подшипников, а малые цилиндрические и игольчатые ролики серийно выпускают заводы, обслуживающие рынок компактных подшипников. Не каждый завод охватывает все типы, и завод, хорошо шлифующий игольчатые ролики, может не располагать оснасткой для крупных конических роликов с бочкообразным профилем. Бюро составляет короткий список по типу ролика, диапазону размеров и возможностям по профилю и перед серийным заказом запрашивает пробную партию с отчётом о профиле и диаметрах. Справка о региональных возможностях — в разделе кластеры.
Как изготавливают и контролируют ролики
- Стальную проволоку или пруток холодно высаживают или режут на заготовки, как описано в разделе подшипниковая сталь.
- Заготовки термообрабатывают до согласованной твёрдости; хромистая сталь сквозной закалки обычно имеет около 58-65 HRC.
- Диаметр, торцы и профиль шлифуют и доводят.
- Ролики сортируют по диаметру и длине и контролируют по поверхности.
- Партии промывают, смазывают маслом и упаковывают с идентификацией партии.
Типовой контроль партии охватывает диаметр и разброс диаметров, длину, профиль, шероховатость, твёрдость и видимые дефекты. Первая партия новой программы проверяется тщательнее. См. испытания и контроль.
Заказ роликов
Ролики рассчитываются по чертежу или обозначению подшипника и считаются тысячами. Типовые справочные диапазоны: образцы со склада за 3-7 рабочих дней, индивидуальные образцы за 15-30 дней и сроки серийной партии 25-45 дней, при письменном подтверждении для каждой программы. Укажите тип ролика, диаметр, длину, форму торцов, профиль, материал и годовое количество через форму запроса. Для сравнения с другими деталями вернитесь в хаб компонентов или прочтите о сепараторах подшипников, удерживающих ролики на месте.