
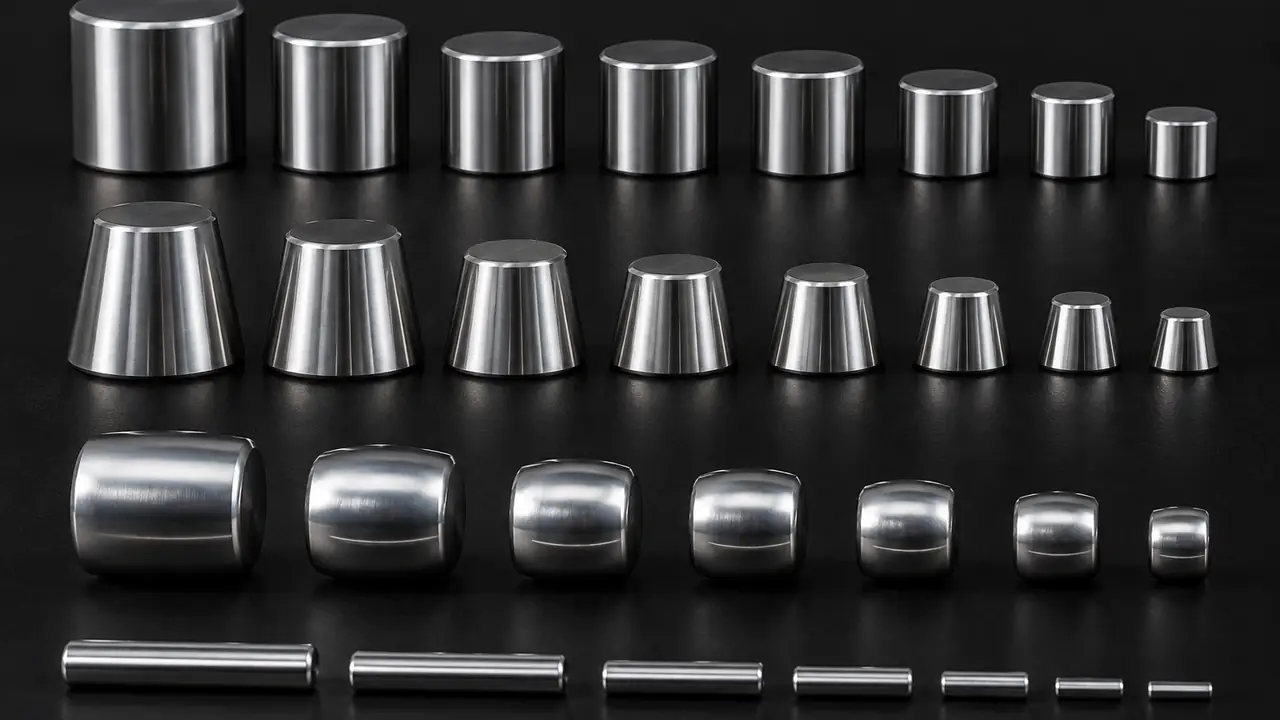
ころを使う理由と、その種類
玉は軌道面と点で接し、ころは線で接します。この大きな接触面積により、ころ軸受は同じサイズでもより大きな荷重を受けられるため、ころは減速機、ホイールハブ、鉱山、重機で使われています。線接触の代償は、不整合やころの精度に対する感度が高くなることで、そのためころの製造は精密な仕事になります。
| ころのタイプ | 形状 | 使用される軸受 |
|---|---|---|
| 円筒 | まっすぐな円筒で、わずかにクラウニング | 円筒ころ軸受(NU、NJ、N) |
| 円すい | 円すい台 | 円すいころ軸受、ホイールハブ、減速機 |
| 球面(たる形) | 対称または非対称のたる形 | 自動調心ころ軸受、重荷重・不整合のある使用条件 |
| 針状 | 長く細い円筒で、長さは直径の何倍もある | 針状ころ軸受、コンパクトなハウジング |
スラスト軸受は、短い円筒ころなど独自のころ形状を使用しており、スラストころ軸受 に記載しています。
プロファイル:ころが完全な直線でない理由
完全にまっすぐなころを軌道面に押し付けると、接触が急に途切れる端部に応力が集中します。荷重とわずかな不整合のもとで、この端部応力が早期の疲労を引き起こすことがあります。これを防ぐため、ころの本体には、端部を逃がす管理されたプロファイルが与えられます。
- クラウニング。長さ方向にわずかな曲線を研削し、中央が荷重の大半を受け、端部が逃がされるようにします。単純で一般的です。
- 対数プロファイル。対数形状に沿った曲線で、幅広い荷重範囲にわたって、ころの長さ方向に接触応力をより均等に分散させ、端部のピークを避けます。高性能な円筒ころ・円すいころ軸受で使われます。
- フルまたは部分クラウンと平らな中央部。平らな中央部と逃がした端部で、両者の折衷案です。
クラウンの量は、大きなころでも数マイクロメートルとごくわずかなので、プロファイルの検査には専用の機器が必要です。特定の軸受に適したプロファイルは設計から決まります。仮定せずに、図面に明記するよう工場に求めてください。
等級と選別
どの生産ロットでも、ころのサイズにはわずかなばらつきがあります。直径の異なるころが1つの軸受に混在すると、最も大きなころが多くの荷重を受け、軸受は騒がしく、寿命も短くなります。そのため、ころは等級に合わせて研削され、狭い直径グループに選別されて、各軸受が狭い直径範囲のころで組み立てられます。関連するころは、長さとプロファイルも揃っているべきです。ころの等級は工場または規格によって定義され、軸受セット内の直径のばらつきは、図面の重要な項目の一つです。
円すいころ軸受では、ころのサイズが、コーンとカップの軌道とも関係し、これらが合わさって予圧または軸方向すきまを決めます。公差とすきま をご覧ください。
サプライチェーンにおけるころの位置づけ
ころは専門工場が製造しており、供給先の軸受クラスターの近くにあることが多く、軸受メーカーにも修理業者にも販売されます。大形の円すいころや自動調心ころは、大形軸受のクラスターと結びつき、小形の円筒ころや針状ころは、コンパクトな軸受を扱う工場が量産しています。すべての工場がすべてのタイプをカバーするわけではなく、優れた針状ころを研削する工場が、大形のクラウニング付き円すいころの工具を持っているとは限りません。当デスクは、ころのタイプ、サイズ範囲、プロファイル能力で工場を絞り込み、量産の発注前に、プロファイルと直径の報告書付きのサンプルロットを請求します。地域ごとの能力の背景は、産業クラスター にあります。
ころの製造と検査
- 鋼線または棒材を冷間ヘッダー加工または切断して素材にします。軸受鋼 に記載のとおりです。
- 素材を、取り決めた硬さに熱処理します。全体焼入れしたクロム鋼は、通常58〜65 HRC程度です。
- 直径、端面、プロファイルを研削し、仕上げます。
- ころを直径と長さで選別し、表面を検査します。
- ロットを洗浄し、油を塗って、ロット識別を付けて梱包します。
代表的なロット検査は、直径と直径のばらつき、長さ、プロファイル、粗さ、硬さ、目に見える欠陥を対象とします。新しい案件の最初のロットは、より詳しく確認します。試験と検査 をご覧ください。
ころの発注
ころは、図面または軸受の呼び番号に基づいて見積もり、千個単位で数えます。標準的な目安は、在庫サンプルが3〜7営業日、特注サンプルが15〜30日、量産のリードタイムが25〜45日で、案件ごとに書面で確認します。ころのタイプ、直径、長さ、端部形状、プロファイル、材質、年間数量を 見積依頼フォーム からお送りください。ほかの部品と比べるには、部品ハブ にお戻りいただくか、ころを所定の位置に保つ 軸受保持器 をご覧ください。