
| 呼び番号 | 種類 | d 内径 | D 外径 | B 幅 |
|---|---|---|---|---|
| NU204 | 円筒ころ軸受 | 20 | 47 | 14 |
| NU205 | 円筒ころ軸受 | 25 | 52 | 15 |
| NU206 | 円筒ころ軸受 | 30 | 62 | 16 |
| NU207 | 円筒ころ軸受 | 35 | 72 | 17 |
| NU208 | 円筒ころ軸受 | 40 | 80 | 18 |
| NU210 | 円筒ころ軸受 | 50 | 90 | 20 |
| NU212 | 円筒ころ軸受 | 60 | 110 | 22 |
| NU304 | 円筒ころ軸受 | 20 | 52 | 15 |
| NU306 | 円筒ころ軸受 | 30 | 72 | 19 |
| NU308 | 円筒ころ軸受 | 40 | 90 | 23 |
| NU310 | 円筒ころ軸受 | 50 | 110 | 27 |
参考用の ISO 境界寸法(呼び寸法)です。お客様の図面およびサプライヤーのデータシートでご確認ください。
円筒ころ軸受の役割
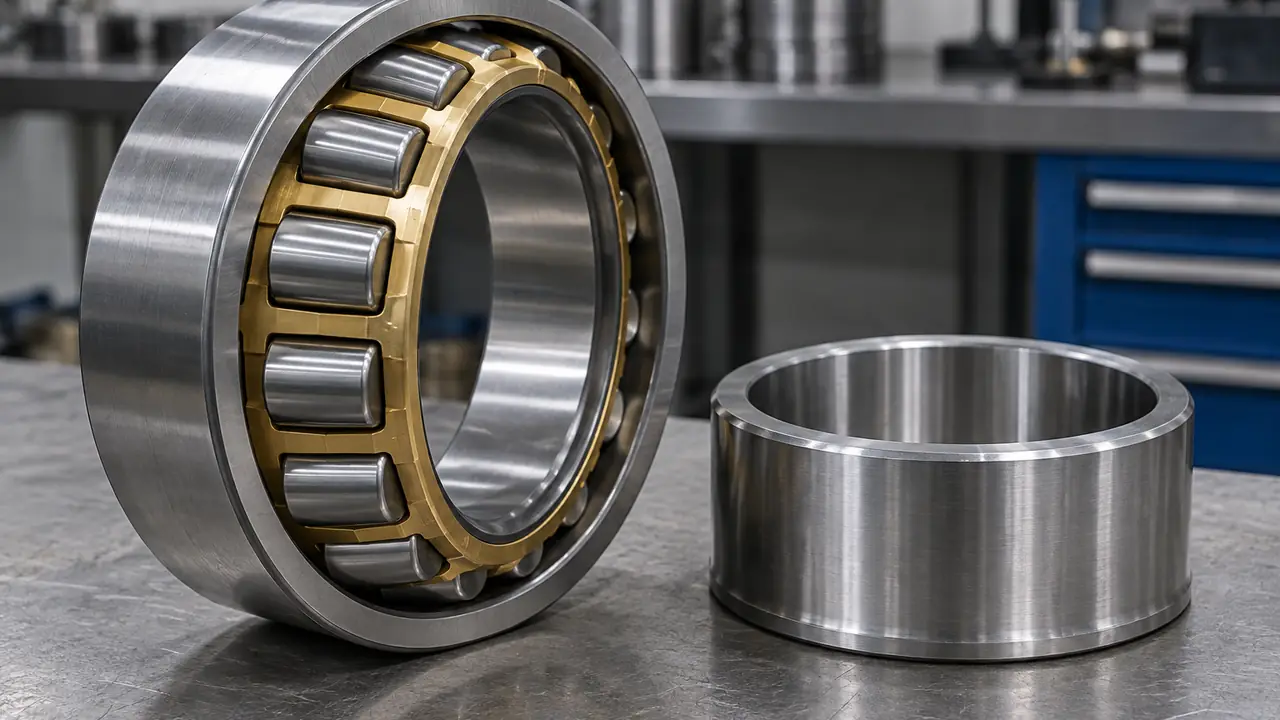
円筒ころ軸受では、ころは真っすぐな円筒形で、つば付きの内外輪軌道の間を転がります。接触は線接触のため、断面の割にラジアル容量と剛性が高く、ころは滑らずに転がるので摩擦も抑えられます。多くの形式では、つばが片方のリングにしかなく、もう一方のリングをころと保持器の組立から取り外せます。リングが分離できるため、内外輪の両方にしめしろ付きのはめあいを採用でき、回転軸でも回転ハウジングでも取付けが容易です。
この軸受はラジアル荷重用に作られています。アキシアル荷重の容量は形式により、ゼロかごくわずかです。そのため、軸を位置決めする玉軸受や円すいころの対と組み合わせるか、軸を軸方向に自由に動かしたい箇所で使われます。
NU、NJ、NUP、N、NN:軸方向の位置決め
記号は、つばの位置を表します。このラインでは、適切な形式を選ぶことが最も重要な判断です。
| 形式 | つば | 軸方向の挙動 | 代表的な位置 |
|---|---|---|---|
| NU | 外輪に2つ、内輪になし | 両方向に軸方向へ自由に動く | 軸の自由側 |
| N | 内輪に2つ、外輪になし | 両方向に軸方向へ自由に動く | 自由側。NUの鏡像 |
| NJ | 外輪に2つ、内輪に1つ | 軸を一方向に位置決め | 半固定側 |
| NUP | 外輪に2つ、内輪に1つのつばと遊離つば輪 | 両方向に位置決め、軽荷重 | 固定側 |
| NN / NNU | 複列、狭い公差 | 主軸向けのラジアル剛性 | 工作機械の主軸 |
つば部で受けられるアキシアル容量は限られ、潤滑にも左右されます。NJとNUPはスラスト軸受ではなく、位置決めの手段として考えてください。大きなアキシアル荷重がある場合は、それ専用の軸受を追加します。アンギュラ玉軸受 や 円すいころ軸受 をご参照ください。
シリーズ:NU2、NU3、NU22
記号に続く数字は、玉軸受と同じ寸法系列の考え方に従います。NU2は軽荷重系列、NU3は同じ内径で外径が大きい中荷重系列、NU22はNU2の幅広タイプで容量が大きくなります。主要寸法はISO 15に従い、たとえばNU204は呼び寸法で20 x 47 x 14 mm、NU306は30 x 72 x 19 mmです。必ず図面で確認してください。内径記号は玉軸受と同様で、記号04以上は5倍します。呼び番号ガイド をご覧ください。
保持器:黄銅、鋼、ポリアミド
- 鋼板プレス。小形から中形で、回転数や振動が中程度の用途に向く経済的な標準品です。
- 黄銅削出し。強度が高く、振動や衝撃に強いため、大形や重荷重の減速機で多く使われます。荷重の方向が反転する用途では、通常こちらを選びます。
- ガラス繊維強化ポリアミド。静かで軽く、摩擦が小さいため、中程度の温度域やモーター用途に適しています。使用するグリースや油との温度限界を確認してください。
材質の詳細は 軸受保持器のページ に、鋼製とナイロン製の比較は ナイロン保持器と鋼製保持器 に記載しています。保持器の選定は、回転数、振動、温度、潤滑剤の組合せで決まります。迷う場合は使用条件を添えてお問い合わせいただければ、仕入先の標準仕様をもとに、当デスクが候補を整理してご提案します。
主な用途
代表的な用途は、産業用減速機、大形電動機、ポンプ、圧縮機、圧延設備の補機、工作機械の主軸、建設機械の変速機などです。モーターでは、駆動側にNU軸受、反対側に深溝玉軸受を配置するのが定番です。玉軸受がロータを軸方向に固定し、ころ軸受がより大きなベルトやカップリングのラジアル荷重を受けて熱膨張を吸収します。減速機では、軸方向の分力が小さいはす歯歯車の軸の位置決めに、NJやNUPがよく使われます。いずれの場合も、軸の配置全体で固定側と自由側をどう分けるかを先に決めておくと、形式の選定が確実になります。
税関データを引用した業界資料によると、円筒ころ軸受は中国の軸受輸出における主要なころ軸受カテゴリーの一つです。当デスクは、公差等級、保持器の種類、必要なすきまに基づいて工場を絞り込みます。内輪のしめしろがすきまを減らすため、ここではラジアルすきまが非常に重要で、温度が上がるモーターではC3が一般的です。C3すきまの解説 をご覧ください。
検査と発注
代表的な確認項目は、公差等級に対する内径と外径、組立状態のラジアル内部すきま、ころと軌道面の表面仕上げ、保持器のはめあい、つばの状態、刻印です。1つの軸受内でのころ径のグループ分けも、ご要望に応じて確認します。標準呼び番号は通常100〜500個から、プライベートブランド刻印はそれより多く、特殊寸法は図面から判断します。ラジアルすきまの区分やリングのはめあいなど、組付け条件も併せてお知らせいただくと、見積の精度が上がります。在庫サンプルは3〜7営業日、量産は25〜45日で、いずれも標準的な目安として書面で確認します。呼び番号の一覧は 見積依頼フォーム からお送りください。検査の内容や報告書の形式は、ロットごとに事前にすり合わせて決めます。