
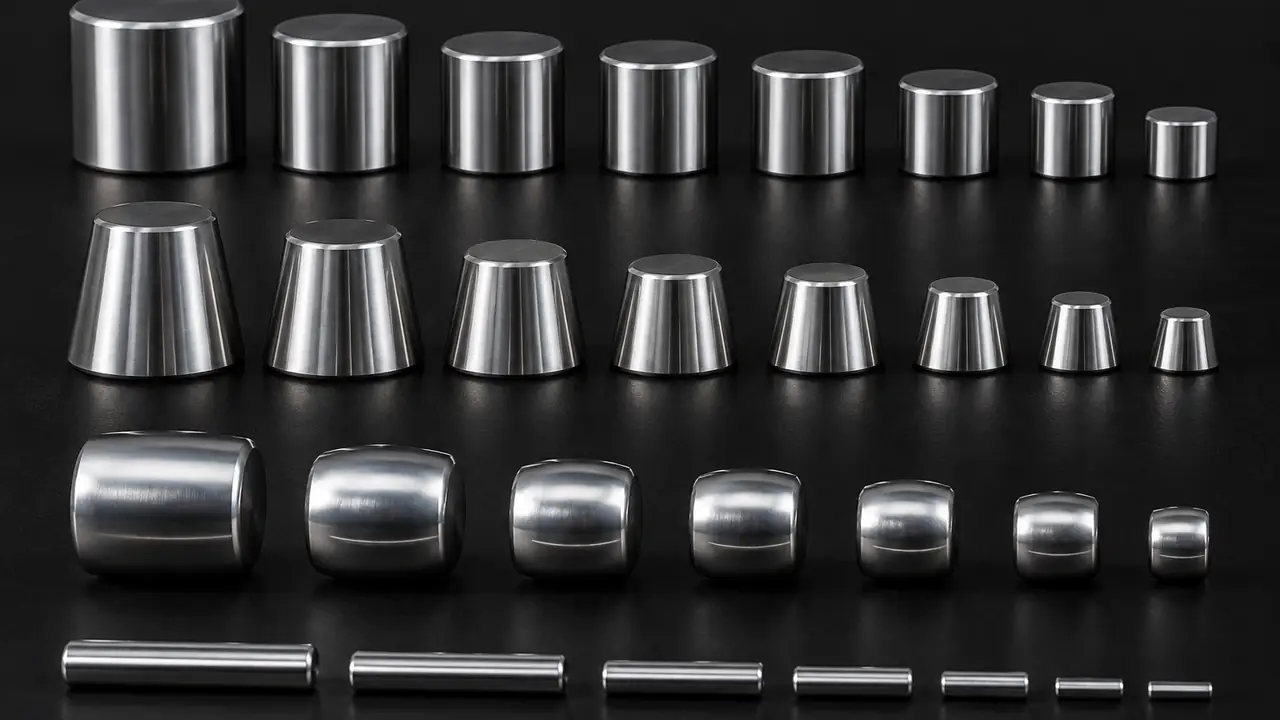
Pourquoi des rouleaux, et quels types existent
Une bille touche le chemin de roulement en un point ; un rouleau le touche selon une ligne. Cette plus grande surface de contact permet aux roulements à rouleaux de supporter des charges plus élevées à taille égale, c’est pourquoi on utilise des rouleaux dans les réducteurs, les moyeux de roues, les mines et les machines lourdes. Le prix du contact linéaire est une plus grande sensibilité au désalignement et à la précision des rouleaux ; la fabrication de rouleaux est donc un travail de précision.
| Type de rouleau | Forme | Utilisé dans |
|---|---|---|
| Cylindrique | Cylindre droit, légèrement bombé | Roulements à rouleaux cylindriques (NU, NJ, N) |
| Conique | Cône tronqué | Roulements à rouleaux coniques, moyeux de roues, réducteurs |
| À rotule (tonneau) | Tonneau symétrique ou asymétrique | Roulements à rotule sur rouleaux, service lourd et désaligné |
| Aiguille | Cylindre long et fin, longueur de plusieurs fois le diamètre | Roulements à aiguilles, logements compacts |
Les butées utilisent leurs propres formes de rouleaux, comme des rouleaux cylindriques courts, présentées dans les butées à rouleaux.
Profil : pourquoi les rouleaux ne sont pas parfaitement droits
Un rouleau parfaitement droit pressé contre un chemin de roulement concentre la contrainte à ses extrémités, où le contact s’arrête brutalement. Sous charge et léger désalignement, cette contrainte de bord peut amorcer une fatigue prématurée. Pour l’éviter, le corps des rouleaux reçoit un profil maîtrisé qui soulage les extrémités.
- Bombé. Une légère courbe est rectifiée sur la longueur pour que le centre porte l’essentiel de la charge et que les extrémités soient soulagées. Simple et courant.
- Profil logarithmique. Une courbe qui suit une forme logarithmique répartit plus uniformément la contrainte de contact sur la longueur du rouleau pour une large plage de charges, évitant les pics de bord. Utilisé dans les roulements cylindriques et coniques plus performants.
- Bombé complet ou partiel avec centre plat. Un centre plat avec des extrémités soulagées, un compromis entre les deux.
La quantité de bombé est minime, quelques micromètres sur un gros rouleau, ce qui explique que le contrôle de profil exige un équipement spécial. Le bon profil pour un roulement donné vient de la conception ; demandez à l’usine de l’indiquer sur le plan plutôt que de le supposer.
Grade et tri
La taille des rouleaux varie un peu dans tout lot de production. Si des rouleaux de diamètres différents se partagent un même roulement, le plus gros porte davantage de charge et le roulement est bruyant et de courte durée. Les rouleaux sont donc rectifiés selon un grade et triés en groupes de diamètre étroits, afin que chaque roulement soit construit avec des rouleaux dans une plage de diamètre serrée. Les rouleaux associés doivent aussi correspondre en longueur et en profil. Les grades de rouleaux sont définis par l’usine ou la norme, et la variation de diamètre au sein d’un jeu de roulement est l’un des points clés du plan.
Pour les roulements coniques, la taille des rouleaux interagit aussi avec les chemins du cône et de la cuvette, qui fixent ensemble la précontrainte ou le jeu axial. Voir tolérance et jeu.
La place des rouleaux dans la chaîne d’approvisionnement
Les rouleaux sont fabriqués par des usines spécialisées, souvent proches des bassins de roulements qu’elles fournissent, et vendus aussi bien aux fabricants de roulements qu’aux réparateurs. Les gros rouleaux coniques et à rotule sont liés aux bassins de gros roulements, tandis que les petits rouleaux cylindriques et à aiguilles sont produits en volume par des usines qui servent le marché des roulements compacts. Toutes les usines ne couvrent pas tous les types, et une usine qui rectifie de bons rouleaux à aiguilles ne dispose pas forcément de l’outillage pour de gros rouleaux coniques bombés. Le bureau présélectionne selon le type de rouleau, la plage de tailles et la capacité de profil, et demande un lot d’échantillons avec un rapport de profil et de diamètre avant une commande en volume. Le contexte des capacités régionales est présenté dans les bassins industriels.
Comment les rouleaux sont fabriqués et contrôlés
- Le fil ou la barre d’acier est frappé à froid ou coupé en ébauches, comme décrit dans l’acier à roulements.
- Les ébauches sont traitées thermiquement à la dureté convenue ; l’acier au chrome trempé à cœur est typiquement d’environ 58-65 HRC.
- Le diamètre, les extrémités et le profil sont rectifiés et finis.
- Les rouleaux sont triés par diamètre et longueur, et contrôlés en surface.
- Les lots sont lavés, huilés et emballés avec identification du lot.
Les contrôles de lot typiques portent sur le diamètre et la variation de diamètre, la longueur, le profil, la rugosité, la dureté et les défauts visibles. Le premier lot d’un nouveau programme est contrôlé plus étroitement. Voir essais et contrôle.
Commander des rouleaux
Les rouleaux sont cotés sur plan ou désignation de roulement et comptés en milliers. Plages de référence typiques : échantillons de stock en 3 à 7 jours ouvrés, échantillons sur mesure en 15 à 30 jours et délais de série de 25 à 45 jours, sous réserve de confirmation écrite pour chaque programme. Indiquez le type de rouleau, le diamètre, la longueur, la forme des extrémités, le profil, le matériau et la quantité annuelle via le formulaire de devis. Pour comparer avec d’autres pièces, revenez à la page pivot des composants, ou lisez les cages de roulements qui maintiennent les rouleaux en place.