
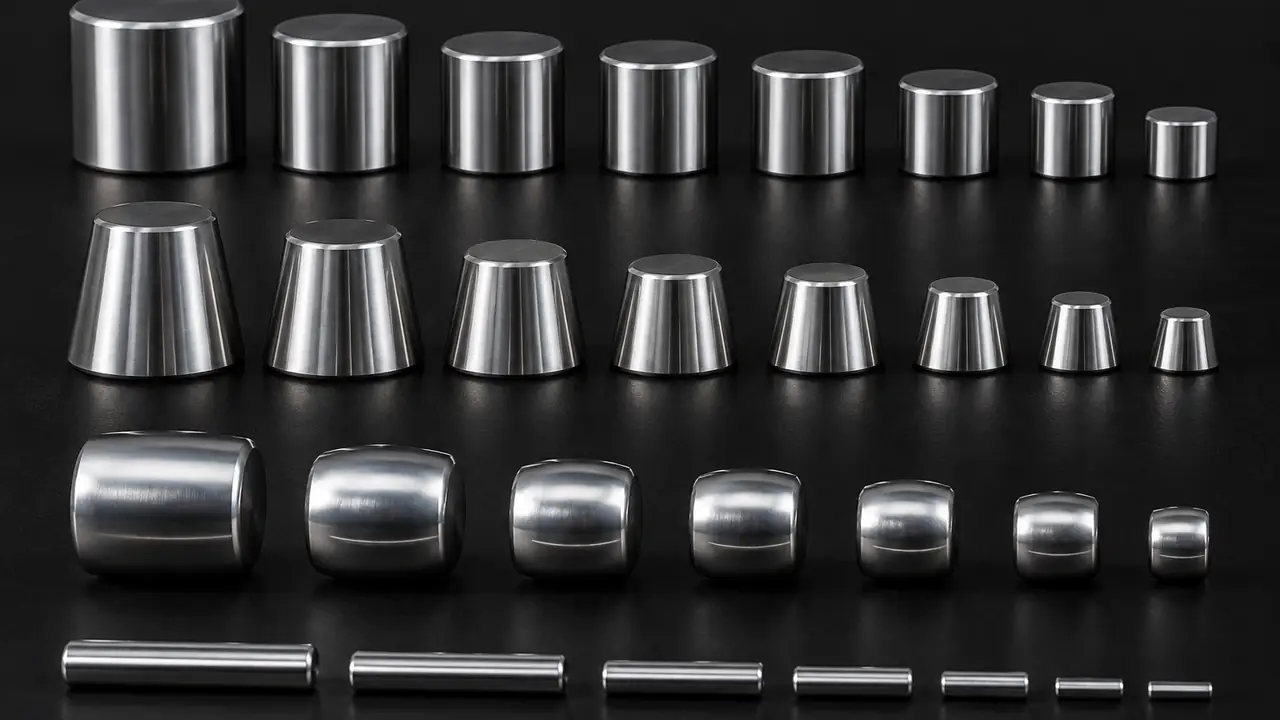
Vì sao dùng con lăn, và có những loại nào
Viên bi chạm vào rãnh lăn tại một điểm; con lăn chạm theo một đường. Diện tích tiếp xúc lớn hơn đó cho phép vòng bi đũa chịu tải nặng hơn với cùng kích thước, đó là lý do con lăn được dùng trong hộp số, moay-ơ bánh xe, khai khoáng và máy móc hạng nặng. Cái giá của tiếp xúc đường là nhạy cảm hơn với lệch trục và với độ chính xác của con lăn, nên chế tạo con lăn là công việc chính xác.
| Loại con lăn | Hình dạng | Dùng trong |
|---|---|---|
| Trụ | Hình trụ thẳng, hơi bo tròn | Vòng bi đũa trụ (NU, NJ, N) |
| Côn | Hình nón cụt | Vòng bi đũa côn, moay-ơ bánh xe, hộp số |
| Cầu (hình thùng) | Hình thùng đối xứng hoặc bất đối xứng | Vòng bi đũa cầu, chế độ nặng và lệch trục |
| Kim | Hình trụ dài, mảnh, chiều dài gấp nhiều lần đường kính | Vòng bi đũa kim, gối đỡ nhỏ gọn |
Vòng bi chặn dùng các dạng con lăn riêng, như con lăn trụ ngắn, được trình bày tại vòng bi chặn đũa.
Biên dạng: vì sao con lăn không thẳng hoàn toàn
Một con lăn thẳng hoàn toàn ép vào rãnh lăn sẽ dồn ứng suất ở hai đầu, nơi tiếp xúc dừng đột ngột. Dưới tải và lệch trục nhẹ, ứng suất mép này có thể khởi đầu mỏi sớm. Để ngăn điều đó, thân con lăn được tạo biên dạng có kiểm soát để giảm tải ở hai đầu.
- Bo tròn (crowning). Một đường cong nhẹ được mài dọc chiều dài để phần giữa chịu phần lớn tải và hai đầu được giảm tải. Đơn giản và phổ biến.
- Biên dạng logarit. Đường cong theo dạng logarit phân bố ứng suất tiếp xúc đều hơn dọc chiều dài con lăn trong dải tải rộng, tránh đỉnh ứng suất ở mép. Được dùng ở vòng bi đũa trụ và đũa côn hiệu suất cao hơn.
- Bo tròn toàn phần hoặc một phần với phần giữa phẳng. Phần giữa phẳng với hai đầu được giảm tải, là sự dung hòa giữa hai loại trên.
Lượng bo tròn rất nhỏ, vài micrômét trên một con lăn lớn, đó là lý do kiểm tra biên dạng cần thiết bị đặc biệt. Biên dạng đúng cho một vòng bi nhất định đến từ thiết kế; hãy yêu cầu nhà máy ghi rõ trên bản vẽ thay vì giả định.
Cấp và phân nhóm
Kích thước con lăn thay đổi đôi chút trong bất kỳ lô sản xuất nào. Nếu các con lăn khác đường kính cùng nằm trong một vòng bi, con lớn nhất chịu nhiều tải hơn và vòng bi ồn, tuổi thọ ngắn. Vì vậy con lăn được mài theo cấp và phân thành các nhóm đường kính hẹp để mỗi vòng bi được lắp từ các con lăn trong dải đường kính chặt. Các con lăn liên quan cũng cần khớp về chiều dài và biên dạng. Cấp con lăn do nhà máy hoặc tiêu chuẩn xác định, và biến thiên đường kính trong một bộ vòng bi là một trong những điểm then chốt trên bản vẽ.
Với vòng bi côn, kích thước con lăn còn tương tác với rãnh lăn côn trong và vòng ngoài, cùng nhau quyết định tải trước hoặc độ rơ dọc trục. Xem dung sai và độ hở.
Con lăn nằm ở đâu trong chuỗi cung ứng
Con lăn được sản xuất bởi các nhà máy chuyên biệt, thường gần các cụm vòng bi mà chúng cung cấp, và được bán cho cả nhà sản xuất vòng bi lẫn đơn vị sửa chữa. Con lăn côn và cầu cỡ lớn gắn với các cụm vòng bi hạng nặng, trong khi con lăn trụ nhỏ và kim được sản xuất số lượng lớn bởi các nhà máy phục vụ ngành vòng bi nhỏ gọn. Không phải nhà máy nào cũng làm mọi loại, và nhà máy mài con lăn kim tốt có thể không có dụng cụ cho con lăn côn bo tròn cỡ lớn. Chúng tôi rút gọn danh sách theo loại con lăn, dải kích thước và năng lực biên dạng, và yêu cầu lô mẫu kèm báo cáo biên dạng và đường kính trước đơn hàng số lượng lớn. Thông tin về năng lực theo vùng có ở các cụm công nghiệp.
Con lăn được chế tạo và kiểm tra như thế nào
- Dây hoặc thanh thép được dập nguội hoặc cắt thành phôi, như mô tả trong thép vòng bi.
- Phôi được nhiệt luyện đến độ cứng đã thống nhất; thép crôm tôi xuyên thường khoảng 58-65 HRC.
- Đường kính, đầu và biên dạng được mài và hoàn thiện.
- Con lăn được phân nhóm theo đường kính và chiều dài, và kiểm tra bề mặt.
- Các lô được rửa, tra dầu và đóng gói kèm nhận dạng lô.
Các kiểm tra lô điển hình gồm đường kính và biến thiên đường kính, chiều dài, biên dạng, độ nhám, độ cứng và khuyết tật nhìn thấy. Lô đầu của một chương trình mới được kiểm tra kỹ hơn. Xem thử nghiệm và kiểm tra.
Đặt hàng con lăn
Con lăn được báo giá theo bản vẽ hoặc mã hiệu vòng bi và tính theo nghìn. Khoảng tham khảo điển hình: mẫu có sẵn trong 3-7 ngày làm việc, mẫu đặt riêng trong 15-30 ngày và thời gian giao hàng theo lô 25-45 ngày, tùy thuộc xác nhận bằng văn bản cho từng chương trình. Hãy cung cấp loại con lăn, đường kính, chiều dài, dạng đầu, biên dạng, vật liệu và số lượng hằng năm qua biểu mẫu báo giá. Để so sánh với các chi tiết khác, hãy quay lại trang tổng hợp linh kiện, hoặc đọc về vòng cách vòng bi giữ con lăn tại chỗ.